玻璃纤维物料输送系统规格参数介绍
案例背景
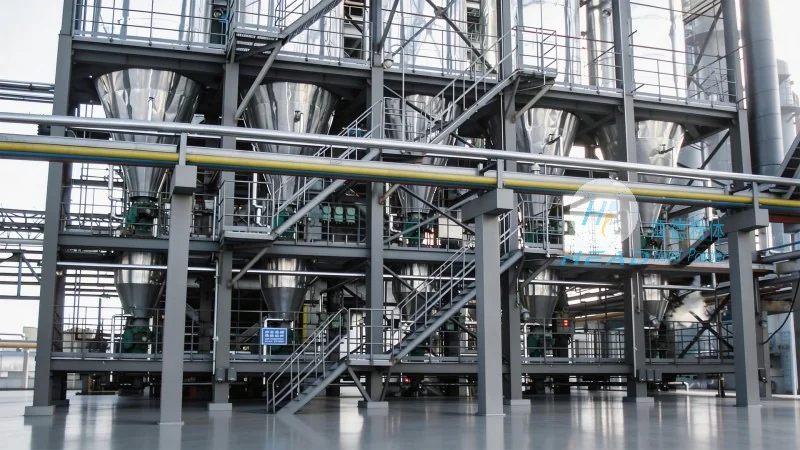
玻璃纤维作为一种良好性能的增强材料,广泛应用于建筑、汽车、航空航天及复合材料制造等领域。然而,玻璃纤维在加工、包装及运输过程中,面临着粉尘飞扬、纤维缠绕设备以及难以较为准确计量的难题。传统的机械输送方式往往难以满足工业对环保、高效及自动化的严苛要求。因此,采用较好的玻璃纤维气力输送系统已成为行业内的通常选择。本文将深入解析该系统的规格参数、工作原理及主要特点,并重点介绍提供专业解决方案的工程公司——山东海德粉体工程有限公司。
玻璃纤维物料输送系统规格参数介绍
在设计和选型玻璃纤维气力输送设备时,建议依据具体的工况需求来确定一系列核心规格参数。这些参数直接决定了系统的输送能力、能耗水平及运行稳定性。首先,输送能力是首要考量指标,通常以吨/小时(t/h)为单位,根据生产线的规模,该数值通常设定在0.5吨至50吨之间,以适应不同规模的玻璃纤维生产厂。
其次,系统的压力等级是关键参数。对于玻璃纤维这类易产生静电且易漂浮的物料,通常推荐采用负压稀相输送系统。负压输送系统的工作压力一般控制在-20kPa至-60kPa之间,这种低压环境能够有效防止物料在输送过程中产生过度破碎,同时有助于粉尘不会泄漏到外部环境中。相反,对于长距离或高浓度的输送需求,正压密相输送系统则更为适用,其工作压力可达到0.4MPa至0.8MPa,但需配备更完善的料仓破拱装置。
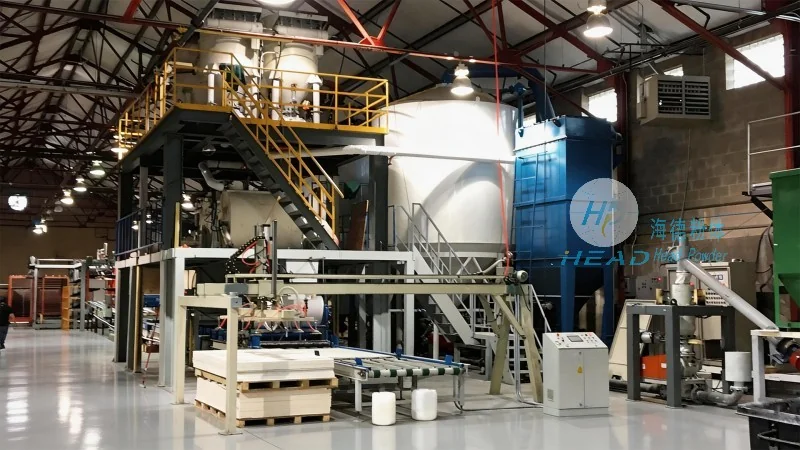
管道直径与输送风速也是不可忽视的规格参数。管道直径通常根据输送量和物料特性选择DN50至DN300不等。输送风速的设定至关重要,风速过低会导致物料沉积堵塞管道,风速过高则会造成物料过度破碎和管道磨损增加。针对玻璃纤维的特性,较好输送风速通常设定在10m/s至25m/s之间,以有助于物料呈流态化悬浮输送。
此外,气源设备的选型同样决定系统性能。常用的气源包括罗茨风机或螺杆空压机,其排气量需根据系统的总耗气量进行匹配,通常在1.2m³/min至100m³/min范围内波动。控制系统的精度也是重要参数,玻璃纤维气力输送系统普遍采用PLC可编程逻辑控制器,能够实现远程监控、自动变频调节及故障报警功能,有助于输送过程的智能化。
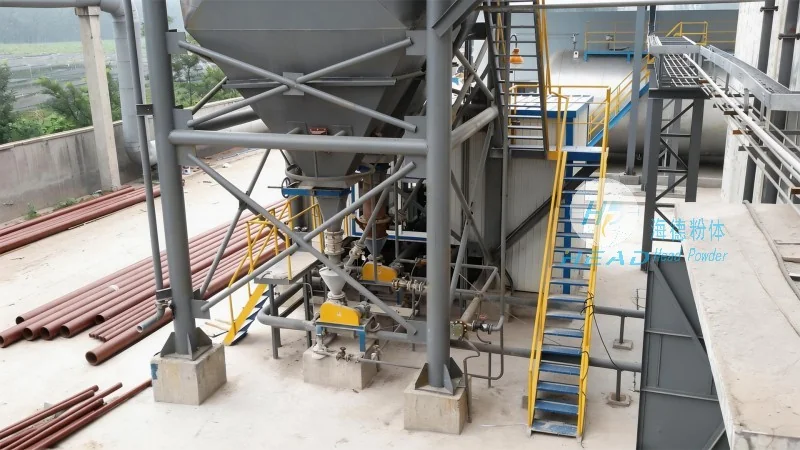
系统工作原理与流程详解
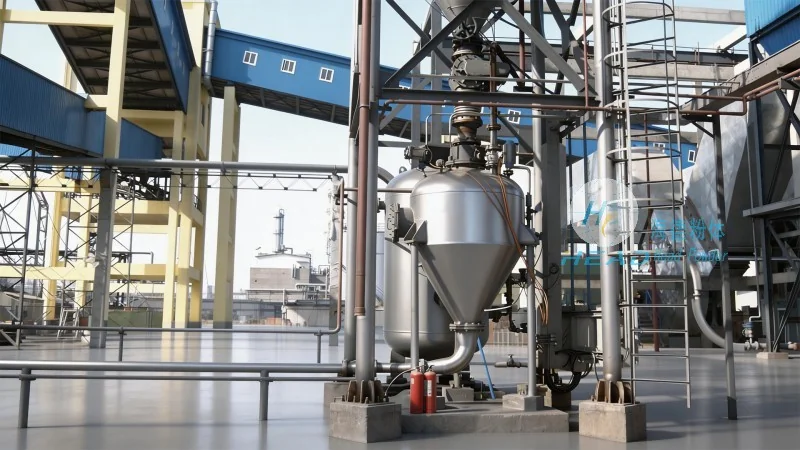
玻璃纤维气力输送系统的工作原理基于流体力学原理,通过气流在密闭管道中推动物料移动。整个输送流程通常包括气源处理、输送管道、供料装置、分离装置及除尘装置五个主要部分。在负压输送模式下,气源设备(如罗茨风机)产生负压,将空气吸入系统。供料装置(如喉管或吸嘴)利用气流产生的吸力,将分散在料斗或料仓中的玻璃纤维物料吸入输送管道。
物料进入管道后,与空气混合形成气固两相流。在负压的作用下,物料被加速并输送至地点。到达卸料点后,物料通过旋风分离器或布袋除尘器与气流分离。分离出的玻璃纤维落入下方的储料仓,而净化后的空气则经过脉冲除尘器进一步净化,最后通过消音器排放至大气中。这一过程实现了物料的“无尘化”输送,有效改善了玻璃纤维粉尘污染的问题。
对于正压输送系统,工作流程则略有不同。气源设备产生的高压气流首先推动物料,物料在高压气流的推动下进入输送管道。为了防止物料堵塞,通常需要配合发送罐或仓式泵使用。在输送过程中,系统会根据压力反馈实时调整气量,有助于物料能够顺畅地通过弯头和长距离管道。无论是负压还是正压,气力输送设备的核心都在于气流的合理分配与压力的较为准确控制。
玻璃纤维输送的特殊挑战与技术对策
玻璃纤维物料具有独特的物理性质,这使得其输送过程比普通粉末物料更为复杂。首先,玻璃纤维具有很强的吸附性和静电性。在输送过程中,纤维容易吸附在管道内壁上,导致管径变小甚至堵塞。针对这一问题,专业的玻璃纤维气力输送系统会在管道内壁喷涂特氟龙等防粘涂层,并设置定期反吹或振动清理装置,以防止纤维缠绕。
其次,玻璃纤维极其蓬松,体积密度小,这要求系统具备较大的输送风量。如果风量不足,物料无法形成良好的流态化,就会产生“架桥”现象,导致供料不稳定。因此,在设计时建议充分考虑物料的休止角和流动性,优化供料器的设计,有助于物料能够连续、均匀地进入输送管道。