如何选择合适的发泡塑料粉体输送系统?常规流程步骤详解
案例背景
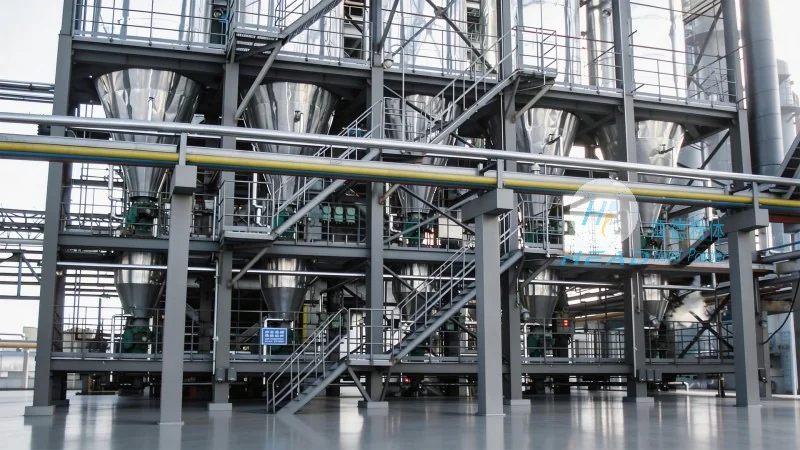
发泡塑料作为一种轻质、多孔且具有易碎性的材料,在包装、建筑保温及汽车工业中应用广泛。然而,由于其特殊的物理结构,发泡塑料在传统的机械输送方式中往往面临诸多难题,例如颗粒破碎率高、易产生静电、粉尘飞扬严重以及易燃易爆的安全隐患。为了解决这些问题,采用专业的发泡塑料气力输送技术成为行业内的共识。气力输送利用气流在密闭管道内输送物料,能够有效减少物料损耗并提升输送效率。然而,面对市场上众多的技术方案,企业如何选择一套既经济又高效的发泡塑料气力输送系统气力输送设备,成为了工厂管理者和技术人员建议面对的课题。本文将详细解析选择合适输送系统的常规流程步骤,帮助您构建安全、稳定的物流输送体系。
1步:深入分析物料特性,奠定选型基础
在选择输送系统之前,首要任务是对发泡塑料的物理和化学特性进行全面的测试与分析。不同的发泡材料,如EPS(可发性聚苯乙烯)、EPE(珍珠棉)或XPS(挤塑聚苯乙烯),其颗粒形态、密度、含水量及脆性程度各不相同。例如,颗粒较大的EPS颗粒虽然密度低,但若颗粒过于尖锐,在高速气流中容易相互碰撞导致破碎;而细腻的EPE粉末则容易产生静电吸附,造成管道堵塞。因此,在选型初期,建议明确物料的粒径分布、堆积密度、磨损性以及是否具有易燃易爆特性。只有基于准确的物料数据,才能确定后续输送方式的选择,有助于所选系统能够适应物料的实际工况,避免因选型不当造成的设备损坏或生产停滞。
第二步:确定输送方式,平衡效率与成本
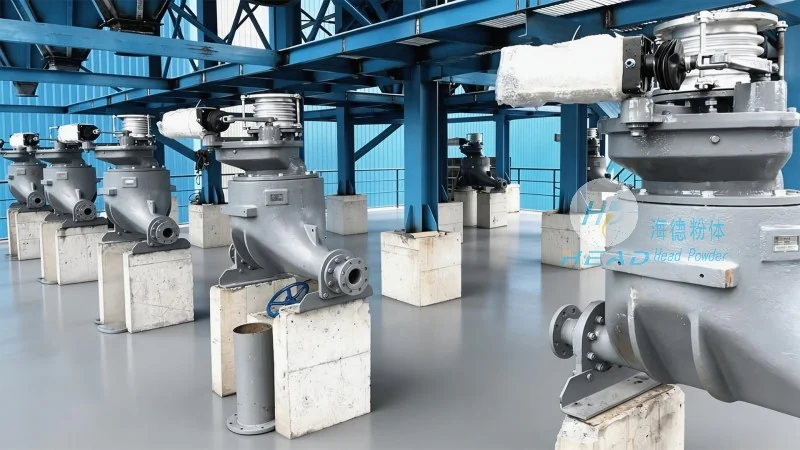
在明确了物料特性后,第二步是确定具体的输送方式。气力输送主要分为稀相输送和密相输送两大类,针对发泡塑料的特殊性,这两者的选择逻辑截然不同。稀相输送通常利用较高的气流速度(通常在20-30m/s以上)将物料悬浮输送,具有输送距离长、设备结构简单的优点,但缺点是气流速度过快会导致物料破碎严重,且能耗较高,噪音较大。密相输送则通过降低气流速度或增加料柱压力,利用脉冲阀或高压泵将物料呈栓状或流态化输送,具有低磨损、低噪音、低能耗的特点,且对发泡塑料这种脆性物料尤为友好,能较大程度减少破碎率。因此,在大多数发泡塑料生产企业的实际应用中,密相气力输送系统因其对物料的保护作用和节能效果,成为了更为好的选择。
第三步:优化系统工艺流程,有助于布局合理
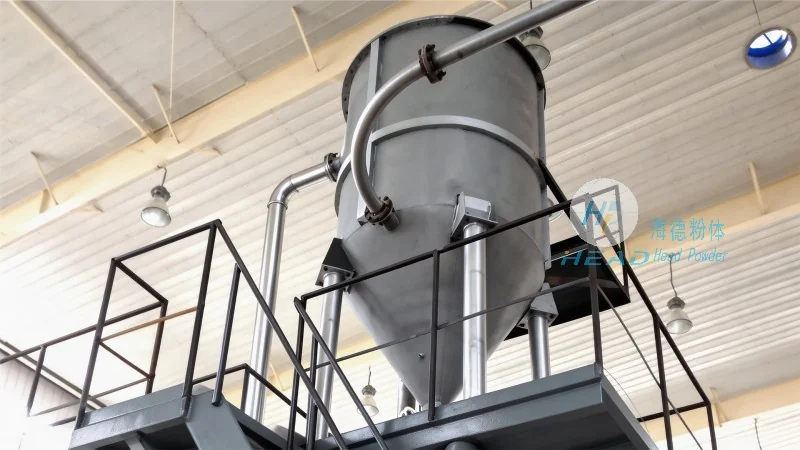
系统工艺流程的设计是支持输送顺畅的关键环节。在设计阶段,需要综合考虑工厂的平面布局、原料仓的位置、生产车间的空间限制以及除尘系统的配置。对于发泡塑料这类易产生粉尘的物料,除尘系统的有效性直接关系到车间环境和安全生产。设计时需合理规划进料口、输送管道、卸料点和除尘器之间的连接,有助于气路通畅无死角。同时,要计算管道的压降,选择合适的风机和阀门。例如,在弯头处需要使用耐磨材料,以防止高速气流对管道内壁的磨损。一个经过优化的工艺流程设计,不仅能降低系统运行阻力,还能减少设备故障率,延长整条发泡塑料气力输送系统的使用寿命。
第四步:核心设备选型与参数匹配
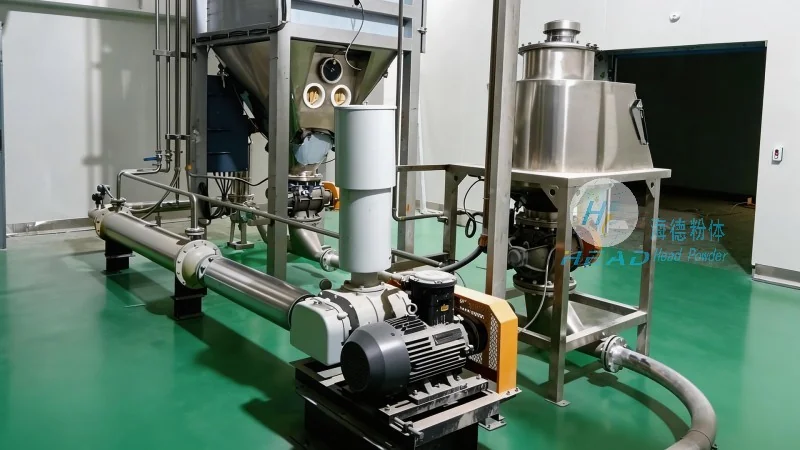
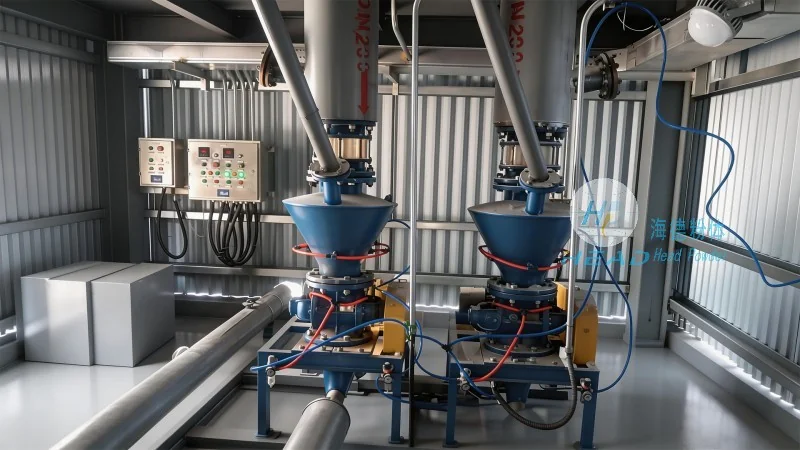
确定了工艺流程后,核心设备的选型至关重要。这包括气源设备(如罗茨风机或空压机)、输送主机(如仓泵、螺旋输送泵或气刀阀)、阀门控制系统以及除尘设备。对于发泡塑料的输送,通常推荐使用连续式或间歇式仓泵进行密相输送。仓泵的容积大小和输送能力建议与生产线的产能相匹配,既要避免因输送能力不足造成生产瓶颈,也要防止设备选型过大导致能源浪费。此外,控制系统是输送系统的“大脑”,应选择具备PLC控制、自动报警和远程监控功能的智能控制系统,以实现输送过程的自动化管理,减少人工干预带来的误差。只有当所有核心设备参数较为准确匹配,才能发挥出发泡塑料气力输送系统气力输送设备的较好性能。