山东海德粉体深耕气力输送行业十余年,提供气力输送系统、设备、风机全链条服务,承接全国粉体工程总包项目,咨询热线:156 6277 7102!


氢氧化钠,作为一种强碱性的化工原料,在造纸、纺织、石油化工等多个领域有着广泛的应用。然而,由于其具有强腐蚀性、易潮解以及易与空气中的二氧化碳反应生成碳酸钠等特性,传统的重力或机械输送方式往往难以满足其安全、高效、稳定的输送需求。气力输送系统作为一种较好的粉体物料输送技术,能够改善氢氧化钠等易腐蚀、易吸湿物料的输送难题,成为现代化工生产中不可或缺的设备。本文将重点解析氢氧化钠气力输送系统的两种主流模式——正压输送与负压输送,并对比分析其技术特点与适用场景。
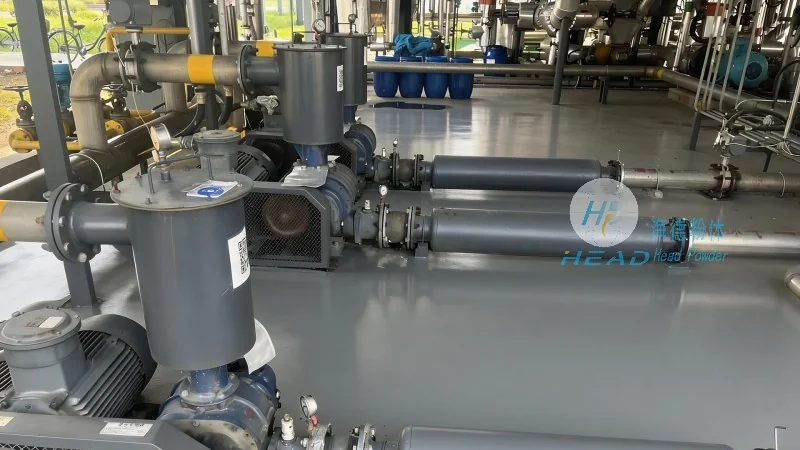
正压输送模式是氢氧化钠气力输送中最常见的一种方式,其核心原理是通过正压泵(如罗茨风机、离心风机或正压气力输送泵)将压缩空气或气体注入输送管道,使管道内压力高于大气压,从而将物料从供料点压送至卸料点。这种模式通常适用于输送距离较长(可达数公里)、输送量较大(每小时数十吨至数百吨)的工业场景。正压输送系统的工作流程一般包括:物料在供料仓内被气力输送设备吸入,与压缩空气混合形成气固两相流,然后通过管道输送至卸料点,最后通过分离器将物料与空气分离,空气经除尘后排出。
正压输送模式的优势主要体现在以下几个方面:首先,输送距离远且稳定。由于管道内始终保持正压状态,物料在输送过程中不会因重力或压力下降而沉降,能够实现长距离、连续的稳定输送,尤其适用于工厂内不同车间或厂区之间的物料转运。其次,输送效率高。正压泵的流量和压力可以灵活调节,能够根据实际生产需求调整输送速度,满足不同工况下的输送要求。此外,正压输送系统对物料的适应性较强,能够输送多种颗粒状的氢氧化钠产品,包括细粉、颗粒等不同形态的物料。然而,正压输送模式也存在一些局限性:设备投资较高,需要配备耐高压、耐腐蚀的泵体、管道和阀门,维护成本相对较高;对于易碎或对输送过程要求极高的物料,正压输送可能对物料颗粒造成通常磨损或破碎;同时,正压系统在输送过程中会产生通常的噪音和振动,需要采取相应的降噪措施。
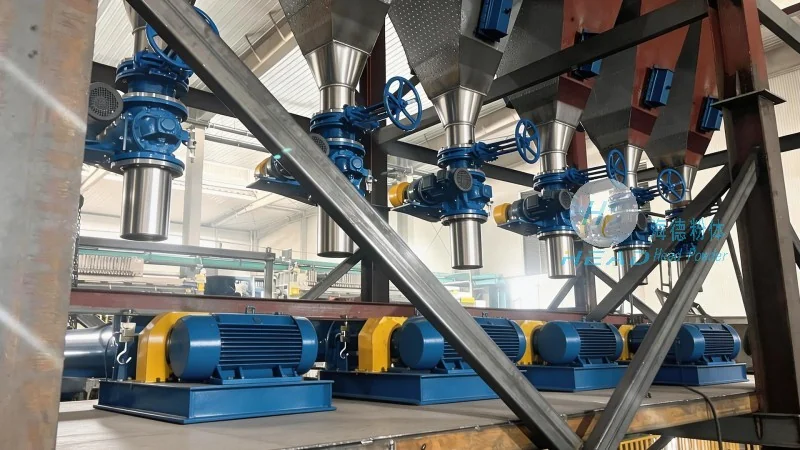
负压输送模式,也称为吸送模式,是另一种常见的氢氧化钠气力输送方式,其核心原理是通过真空泵(如水环式真空泵、罗茨真空泵)在输送管道内形成负压,从而将物料从供料点吸入并输送至卸料点。负压输送系统的工作流程通常为:物料在供料仓内被真空泵吸入,与吸入的空气混合形成气固两相流,然后通过管道输送至卸料点,最后通过分离器将物料与空气分离,空气经除尘后排出。负压输送模式通常适用于输送距离较短(一般不超过数百米)、输送量较小(每小时数吨至数十吨)的工业场景,例如从仓库到包装线的短距离输送,或者对物料损伤要求较高的场合。

负压输送模式的优势主要体现在:设备结构相对简单,投资成本较低,维护方便;输送过程对物料颗粒的磨损较小,能够保持物料的原始形态,适用于易碎或对输送过程要求严格的氢氧化钠产品;负压系统在输送过程中噪音和振动较小,对环境的影响较小。然而,负压输送模式的局限性也比较明显:输送距离有限,无法满足长距离的物料转运需求;真空泵的真空度受限于管道长度和阻力,输送效率较低;对于大颗粒或密度较大的氢氧化钠物料,负压输送的输送量有限,可能需要多次输送才能完成任务。
在氢氧化钠气力输送系统的选择中,正压与负压模式各有优劣,企业应根据自身的生产规模、输送距离、物料特性以及成本预算等因素进行综合评估。正压输送模式适用于大规模、长距离的氢氧化钠输送,能够满足现代化工企业对生产效率和安全性的高要求,尤其适用于需要将物料从生产车间转运至仓库或包装线的场景。而负压输送模式则适用于小规模、短距离的输送,或者对物料损伤要求极高的场合,例如从包装线返回的氢氧化钠废料回收处理。在实际应用中,许多企业会根据不同生产环节的需求,采用正压与负压输送模式相结合的方式,例如在长距离输送中采用正压,在短距离转运中采用负压,以充分发挥两种模式的优点,优化整体输送效率。
 山东海德粉体工程有限公司
 156-6277-7102(张经理)
 0531-83386006
 山东省济南市章丘区上皋工业园1号
服务热线
微信咨询
回到顶部