山东海德粉体深耕气力输送行业十余年,提供气力输送系统、设备、风机全链条服务,承接全国粉体工程总包项目,咨询热线:156 6277 7102!


在工业生产中,粉体输送是许多行业的关键环节,其效率与精度直接关系到生产成本与产品质量。全自动称重粉体输送机作为现代粉体输送技术的代表,通过集成较好的计量与控制技术,实现了对粉体输送过程的较为准确控制与自动化管理。本文将深入解析全自动称重粉体输送机的核心原理,并探讨其在不同工作场景下的应用特点与优势。

全自动称重粉体输送机通常基于气力输送技术,通过气流将粉体颗粒输送到指定位置,同时集成高精度称重系统,实现对输送物料的实时计量。其工作原理可分解为以下几个关键环节:首先,供料装置将待输送的粉体均匀送入输送管道,常见的供料方式包括螺旋输送机、星型卸料器等,有助于物料连续且稳定地进入系统。其次,气源系统通过变频风机或罗茨风机提供稳定的风压与风量,驱动气流在管道内形成输送动力。输送过程中,管道内的粉体随气流运动,而安装在输送管路中的称重传感器(如拉力传感器或称重模块)实时监测物料在管道内的重量变化,将信号传输至控制系统。控制系统根据预设的计量目标,通过调节气源风量或供料速度,动态调整输送量,最终实现较为准确的重量控制。此外,系统还配备温度、压力等辅助传感器,有助于在复杂工况下(如高温、高湿度环境)的正常运行。
全自动称重粉体输送机的工作场景具有广泛适应性,能够满足化工、食品、制药、建材等多个行业的特殊需求。在化工行业,该设备常用于处理高粘度、易结块或具有腐蚀性的粉体原料,如硫酸盐、碳酸钙等,通过正压输送方式避免物料与外界接触,同时较为准确计量有助于化学反应的配比准确,提高产品质量与生产效率。在食品行业,设备采用卫生级设计,输送管道与阀门均采用不锈钢材质,并配备CIP清洗系统,有助于粉体(如小麦粉、奶粉、糖粉)在输送过程中保持卫生,避免交叉污染,满足食品安全标准。在制药行业,设备符合GMP(药品生产质量管理规范)要求,所有部件均经过严格消毒处理,称重系统精度可达0.1%以内,用于输送药品原料(如抗生素、维生素、中药提取物),支持药品纯度与剂量准确。此外,工作场景中,全自动称重粉体输送机具有自动化程度高、人工干预少的特点,能够减少人为误差,提高生产稳定性,同时降低劳动强度,提升整体生产效率。

以某化工企业为例,该企业生产硫酸铜晶体,原采用人工称量与人工输送的方式,计量误差较大,且劳动强度高。引入全自动称重气力输送系统后,系统通过较为准确控制气源风量与供料速度,实现了硫酸铜粉体的较为准确输送,计量精度提升至±0.1%,生产效率提高约30%,同时减少了人工操作,降低了安全事故风险。在食品加工领域,某面包厂使用该设备输送小麦粉,设备采用负压输送方式,避免小麦粉飞扬,保持车间卫生,输送过程中通过称重系统实时监测粉体重量,有助于面团配比准确,面包品质稳定。在制药行业,某生物制药公司处理抗生素原料,通过全自动称重粉体输送机实现了原料的较为准确计量与输送,原料投料量误差控制在0.05%以内,有助于药品质量符合国家标准,客户满意度有所提升。这些案例充分展示了全自动称重粉体输送机在不同行业中的实际应用效果与价值。
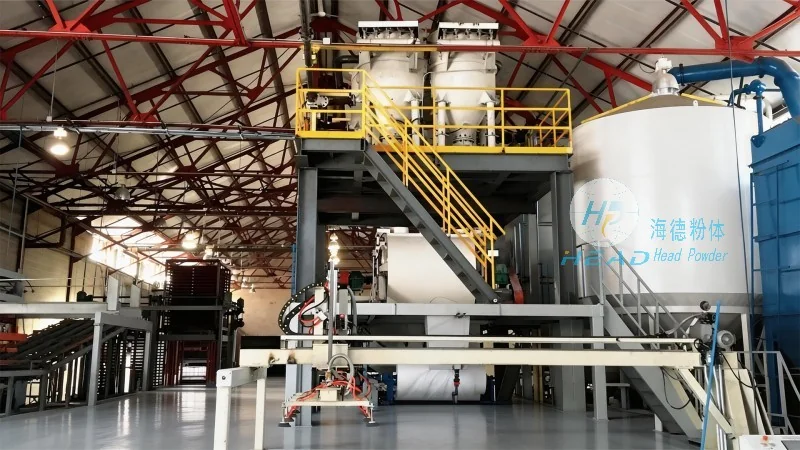
全自动称重粉体输送机的技术优势主要体现在高精度计量、稳定输送与智能化控制三个方面。首先,称重系统采用高精度传感器,如拉力传感器或称重模块,其测量精度可达0.1%甚至更高,能够实时捕捉物料在输送过程中的重量变化,有助于计量结果的准确性。其次,控制系统采用PLC(可编程逻辑控制器)技术,结合人机界面(HMI),实现参数设置、数据监控与故障报警,操作简便且响应迅速。气源系统配备变频风机,可根据输送量动态调整风量,避免风量过大导致粉体过度飞扬或风量过小导致输送不畅,有助于输送过程的稳定性。此外,系统还具备自清洁功能,通过反向气流或振动装置清除管道内的积粉,避免堵塞;同时,远程监控功能允许技术人员通过电脑或手机实时查看系统运行状态,便于及时维护与故障排除,支持设备持续运行。
山东海德粉体工程有限公司作为全自动称重粉体输送机的专业制造商,致力于为客户提供从设计、安装到售后的一站式服务。公司位于山东济南,由张经理负责客户沟通与技术支持,联系电话为15662777102。公司根据客户的具体需求(如物料特性、输送距离、计量精度要求),定制化设计输送系统,有助于设备适应不同工况。在安装过程中,技术人员会严格遵循操作规范,有助于系统安装正确、连接结构稳定;调试阶段,通过实际运行测试,调整参数以达到较好输送效果。此外,公司提供完善的售后服务,包括设备保修、定期维护、技术培训等,有助于客户在使用过程中遇到的问题能够及时得到解决。张经理表示,海德粉体将始终以客户需求为导向,不断提升产品性能与服务质量,助力客户提升生产效率与产品质量。
 山东海德粉体工程有限公司
 156-6277-7102(张经理)
 0531-83386006
 山东省济南市章丘区上皋工业园1号
服务热线
微信咨询
回到顶部