无尘物料气力输送的原理及工作场景特点
无尘物料气力输送的原理及工作场景特点

无尘物料气力输送作为一种高效、洁净的物料传输技术,在工业生产中扮演着至关重要的角色。它通过利用空气动力将固体物料进行输送,避免了传统机械输送中可能存在的粉尘飞扬、交叉污染等问题,特别适用于对环境洁净度要求极高的行业。随着工业自动化水平的提升,无尘气力输送系统已成为许多企业实现生产流程优化、提升产品质量的关键设备。

无尘气力输送的核心原理基于空气动力学,通过在输送管道内形成稳定的气固两相流,将物料颗粒与空气混合后进行输送。根据系统压力的不同,通常分为正压输送和负压输送两种模式。正压输送系统通过高压风机向输送管道内输送压缩空气,物料在正压环境下被吹送至目的地,适用于长距离(可达数百米)、大流量(每小时数百吨)的物料输送,如矿山、水泥厂的粉料输送;而负压输送系统则通过低压风机从管道末端抽吸空气,形成负压环境,物料在负压作用下被吸入管道,适用于短距离(通常在几十米内)、小流量或需要避免粉尘外泄的场景,如实验室、洁净室内的物料传输。无论采用哪种模式,无尘气力输送系统均通过精细的供料装置(如星型喂料机、螺旋喂料机)将物料均匀地送入管道,利用空气的动能推动物料前进,并在末端设置旋风分离器或袋式除尘器将物料与空气分离。分离后的空气经高效过滤器(如HEPA滤芯)处理,有助于排放的空气洁净度达到特定标准(如ISO 14644-1标准),物料则被收集至指定容器或后续处理设备。整个系统通过PLC(可编程逻辑控制器)进行自动化控制,实现输送过程的较为准确调节和故障诊断,提高了系统的可靠性和运行效率。
无尘气力输送的工作场景特点主要体现在其广泛的应用领域和独特的优势。在制药行业,药品原料的输送需要严格的无菌和无尘环境,无尘气力输送系统能有效防止原料污染,有助于药品质量符合GMP(药品生产质量管理规范)标准。例如,对于抗生素、维生素等药品原料的输送,我们采用符合GMP标准的无尘输送设备,系统中的所有部件均经过严格消毒处理,输送管道采用不锈钢材质并经过抛光处理,避免物料残留。在食品行业,食品添加剂、调味品等物料的输送要求避免交叉污染和微生物滋生,无尘系统通过密封设计和空气过滤,支持食品卫生安全。例如,对于面包预拌粉、巧克力原料等食品原料的输送,我们采用食品级不锈钢材料,并配备空气过滤系统,有助于输送过程中不会引入杂质或微生物。在电子行业,电子元件粉末、导电材料等物料的输送需要极高的洁净度,以防止粉尘对精细设备造成损害,影响产品质量。例如,对于芯片制造中的硅粉、铜粉等输送,我们采用高洁净度设计,系统中的空气过滤效率达到99.999%以上,有助于输送环境达到ISO 5级(超洁净级),减少粉尘对设备的影响。此外,在化工、陶瓷、冶金等精细化工领域,无尘气力输送也广泛应用于高纯度物料或易燃易爆物料的传输,有助于生产过程的安全与稳定。例如,对于纳米材料、锂电池正极材料等高纯度物料的输送,我们采用负压输送模式,避免物料与空气接触导致氧化或污染,同时配备防爆风机和防火装置,支持生产安全。这些场景的共同特点是,对物料的洁净度、输送的可靠性以及系统的密封性有严格要求,无尘气力输送系统通过其技术优势,稳定匹配了这些需求,成为这些行业实现高效、洁净生产的关键设备。
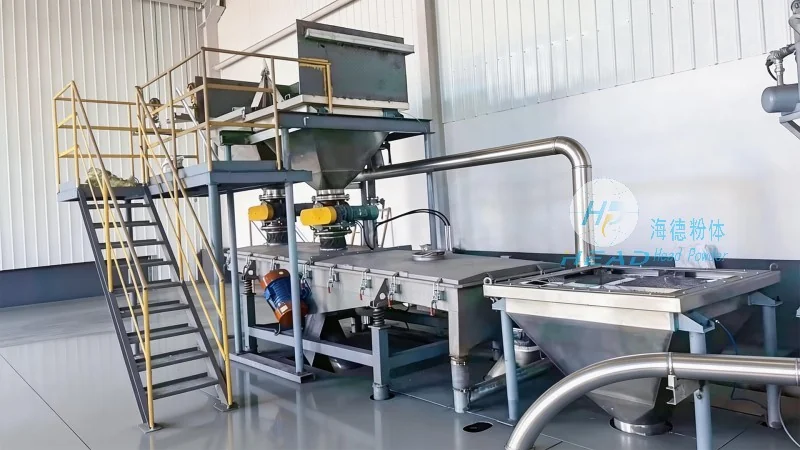
主要产品方面,海德粉体提供专业的无尘气力输送系统及配套设备,涵盖从设计、制造到安装调试的全流程服务。我们的无尘气力输送系统采用优良品质的不锈钢材质(如304、316L),有助于在输送过程中不会产生二次污染,同时具备良好的耐腐蚀性和耐磨损性,适应各种物料的输送需求。系统中的关键部件,如离心风机、罗茨风机、旋风分离器、袋式除尘器等,均经过严格的质量控制,有助于持续运行。例如,我们的离心风机采用高效叶轮设计,风量范围从1000m³/h到10000m³/h,风压可达3000Pa,能够满足不同输送距离和流量的需求;旋风分离器采用锥形结构,分离效率可达95%以上,适用于粗颗粒物料的分离;袋式除尘器采用滤袋过滤,过滤效率可达99.9%,适用于细颗粒物料的收集。此外,我们可根据客户的具体需求进行定制化设计,无论是正压或负压输送模式,还是不同物料的特性(如密度、粒径、湿度),都能提供最合适的解决方案。例如,对于制药行业的客户,我们提供符合GMP标准的无尘输送设备,系统中的所有部件均经过消毒处理,输送管道采用卫生级设计,并配备在线监测系统,实时检测空气洁净度;对于食品行业客户,我们采用食品级材料,并配备空气过滤系统,有助于食品卫生;对于电子行业客户,我们采用高洁净度设计,系统中的空气过滤效率达到99.999%以上,减少粉尘对设备的影响。这些定制化的产品和服务,使得我们的无尘气力输送系统能够满足不同行业、不同场景的复杂需求,为客户带来实实在在的效益。