硫化氢物料输送系统的运行过程和工作原理
在化工、石油、制药等工业领域,硫化氢(H₂S)作为一种具有剧毒、易燃易爆特性的危险气体,其物料的输送与处理是支持生产安全、提升效率的关键环节。传统的硫化氢物料输送方式往往存在安全隐患大、操作复杂、效率低下等问题。为此,专业化的硫化氢气力输送系统应运而生,通过科学的设计与优化的设备,实现了对硫化氢物料的安全、高效输送。本文将详细解析硫化氢物料输送系统的运行过程与工作原理,帮助用户全面了解该系统的技术内涵与应用价值。

一、硫化氢气力输送系统的工作原理
硫化氢气力输送系统基于流体力学原理,通过气体的流动将固体物料(如硫化氢相关的固体废料、原料等)与气体混合,形成气固两相流,从而实现物料的输送。根据输送方式的不同,可分为吸送式和压送式两种主要类型。吸送式系统通过真空泵产生负压,将物料从供料点吸入输送管道;压送式系统则通过鼓风机或压缩机产生正压,将物料从供料点压入输送管道。针对硫化氢的易燃易爆特性,系统通常采用惰性气体(如氮气)作为输送介质,以降低爆炸风险,有助于输送过程的安全可控。此外,系统还配备有防爆电机、安全阀、压力传感器等安全装置,实时监测系统运行状态,防止意外事故的发生。
二、硫化氢气力输送系统的核心组成与运行流程
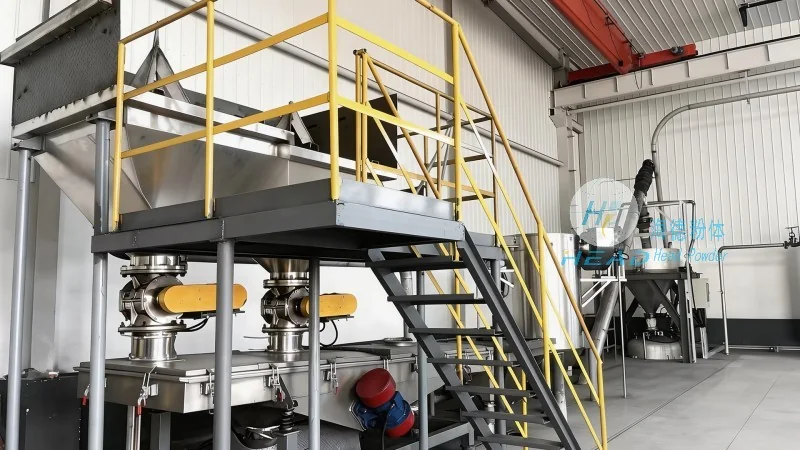
一个完整的硫化氢气力输送系统通常由多个关键设备组成,各设备协同工作,完成物料的输送任务。主要设备包括:1. 供料装置:用于将硫化氢物料从料仓或储罐中均匀送入输送管道,常见设备有螺旋供料机、星形给料器等,需具备防泄漏、防爆功能;2. 气源设备:提供输送所需的气体动力,吸送式系统使用真空泵,压送式系统使用鼓风机或压缩机,通常采用防爆型设备,有助于在硫化氢环境下安全使用;3. 输送管道:采用耐腐蚀、耐压的材质(如不锈钢、聚四氟乙烯等),管道内壁光滑,减少物料与管道的摩擦,降低堵塞风险;4. 分离与收料装置:在输送终点,通过旋风分离器、袋式过滤器等设备,将物料与气体分离,收集物料并处理尾气;5. 控制系统:通过PLC或工业计算机对整个系统进行自动化控制,实现物料的定量输送、压力监测、故障报警等功能。
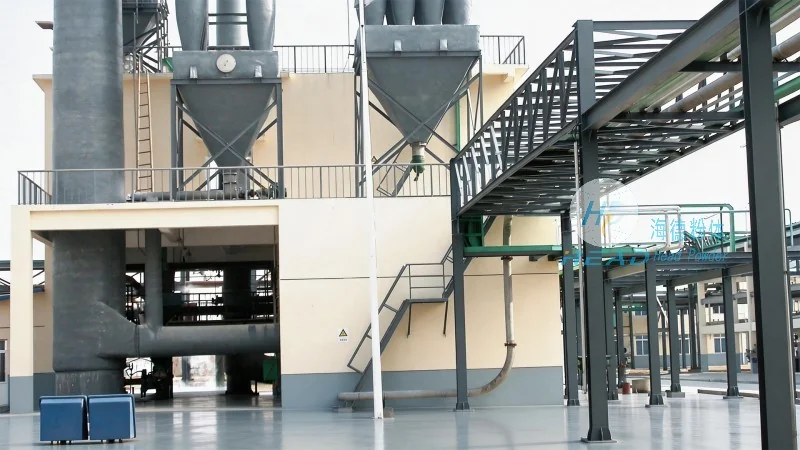
系统的运行流程通常如下:首先,启动气源设备,建立输送所需的压力或真空;然后,通过供料装置将硫化氢物料送入输送管道;物料与气体混合后,在管道内高速流动,被输送到目的地;到达终点后,通过分离装置将物料与气体分离,物料被收集,尾气则通过处理系统(如吸收塔、燃烧炉等)处理达标后排放。整个过程由控制系统自动监控,有助于各环节的协调运行,减少人工干预,提高输送效率与安全性。
三、硫化氢气力输送系统的技术优势与应用场景
与传统的重力输送、机械输送方式相比,硫化氢气力输送系统具有显著的技术优势。首先,安全性高:通过惰性气体输送,有效降低了硫化氢与空气混合的爆炸风险,同时系统配备多重安全防护装置,有助于在异常情况下能及时切断电源、停止输送,支持操作人员的安全。其次,输送效率高:气力输送可实现连续、均匀的物料输送,输送距离可达数百米甚至更远,适用于大规模生产场景。再次,操作简便:系统采用自动化控制,减少了人工操作步骤,降低了劳动强度,同时降低了人为失误的风险。此外,系统结构紧凑,占地面积小,便于在有限空间内安装,适应不同生产环境的需求。
硫化氢气力输送系统广泛应用于化工行业的硫化氢废料处理、石油开采中的硫化氢气体回收、制药行业的硫化氢原料输送等领域。例如,在化工企业中,系统可用于将硫化氢生产过程中的固体废料从反应釜输送至废料处理设备;在石油开采领域,系统可用于将井口产生的硫化氢气体输送至处理装置,回收其中的有用成分;在制药行业,系统可用于将硫化氢原料从仓库输送至生产设备,有助于生产过程的连续性。通过专业的气力输送系统,企业能够改善硫化氢物料的输送难题,提升生产效率,降低安全风险。