矿渣粉体气力输送机简介与结构原理介绍
在建材与水泥生产领域,矿渣作为一种重要的工业原料,其高效、安全的输送方式直接关系到生产效率与环保合规性。矿渣粉体气力输送机作为一种优化的输送设备,正逐渐成为行业内的优选方案。本文将详细介绍矿渣粉体气力输送机的结构原理、技术优势及应用场景,帮助用户全面了解这一高效输送设备。
矿渣粉体气力输送机的核心价值与应用场景
矿渣粉体气力输送机专为处理矿渣等细颗粒粉体物料设计,广泛应用于水泥厂、建材加工企业、冶金行业等。相较于传统的皮带输送、斗式提升机等设备,气力输送机在输送矿渣时具有应用优势。传统输送方式易产生粉尘污染,且对物料粒度、湿度敏感,而气力输送通过气流输送,能够实现无粉尘、连续、稳定的输送,尤其适用于对环境要求较高的生产环境。在水泥生产中,矿渣作为混合材,其高效输送直接影响到熟料烧成与水泥品质,因此选择合适的输送设备至关重要。矿渣粉体气力输送机通过气固两相流输送原理,能够将矿渣从储存仓输送到生产车间,满足不同工艺流程的需求,是提升生产效率、支持环保达标的关键设备。
矿渣粉体气力输送机的结构组成与工作原理
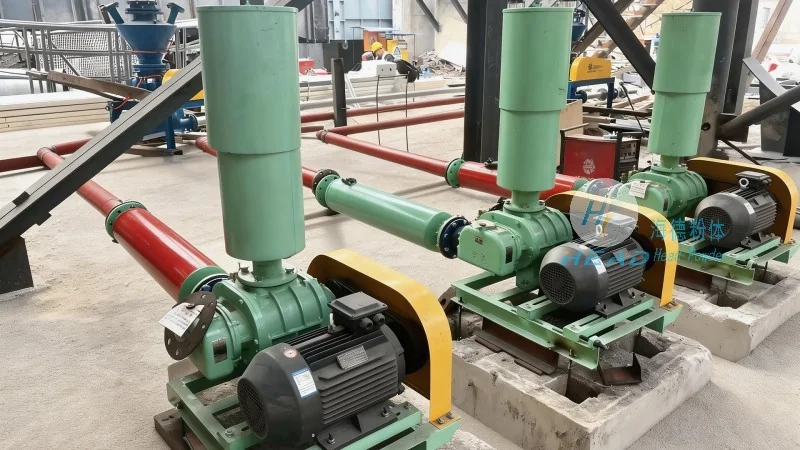
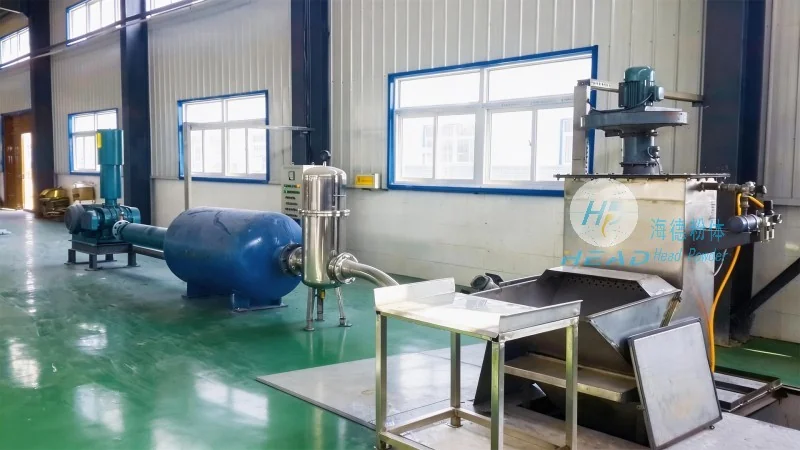
矿渣粉体气力输送机的结构通常包括供料系统、气力输送管路、分离系统、收料装置及动力系统等核心部分。供料系统负责将矿渣从料仓或储存设备中均匀送入输送管道,常见设备有螺旋供料机、星形给料器或振动供料机,可根据物料特性选择合适的供料方式。气力输送管路是输送的核心通道,通常采用耐磨材料(如不锈钢、高密度聚乙烯或复合耐磨管)制成,以抵抗矿渣颗粒的冲刷磨损。管路系统包括水平、垂直或倾斜段,通过弯头、三通等管件连接,形成完整的输送回路。分离系统位于输送终端,用于将输送气流与矿渣颗粒分离,常见的分离设备有旋风分离器、袋式除尘器或电除尘器,分离后的矿渣落入收料装置,气流则通过净化处理后排放。动力系统由风机(如离心式风机或罗茨风机)提供,通过风机产生的高压气流驱动物料输送。工作时,风机启动后,气流从输送管路入口进入,与供料系统送入的矿渣混合,形成气固两相流,在管道内以通常速度向前输送。当到达终点时,气流速度降低,矿渣因重力或离心力沉降,被分离器捕获,气流则通过净化设备处理,有助于排放达标。整个过程通过PLC控制系统实现自动化控制,可根据生产需求调整输送量与风速,有助于输送的稳定与高效。
关键部件解析:如何支持输送效率与稳定性
矿渣粉体气力输送机的关键部件直接影响输送效率与设备寿命,需根据物料特性与使用环境精心选型。首先是供料装置,矿渣的湿度、粒度及流动性会影响供料效果,螺旋供料机适用于流动性较好的矿渣,而星形给料器则适合粒度较细、湿度较高的物料,避免堵塞。其次是风机,离心风机适用于大流量、低压力的输送,罗茨风机则适用于小流量、高压力的输送,选择时需考虑输送距离、管路阻力及物料密度。输送管道的材质与结构至关重要,矿渣颗粒的磨损性较强,因此管道内壁需采用耐磨涂层或特殊材质,如高铬铸铁、陶瓷内衬,以延长使用寿命。分离系统中的旋风分离器是核心部件,其结构参数(如筒体直径、锥角、入口速度)直接影响分离效率,通常根据物料粒度与输送量设计,有助于矿渣颗粒有效分离。收料装置包括料仓与卸料阀,料仓需具备足够的容积,以缓冲输送波动,卸料阀则需密封可靠,防止粉尘泄漏。此外,控制系统中的传感器(如压力传感器、流量传感器)用于实时监测输送状态,当出现堵塞、压力异常等情况时,系统会自动报警并采取相应措施,支持设备安全使用。
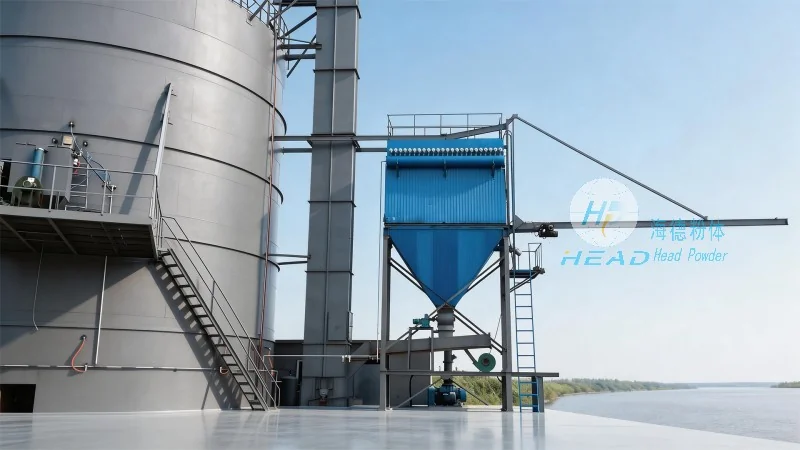
技术优势:为何选择矿渣粉体气力输送系统
与传统的机械输送设备相比,矿渣粉体气力输送系统具有多项技术优势,使其成为行业内的优选方案。首先是输送效率高,气力输送可实现连续、大流量的物料输送,输送距离可达数百米甚至更远,满足不同生产场景的需求。例如,在大型水泥厂中,矿渣从储存库到生料磨的输送距离可达500米以上,气力输送机能够稳定输送,而皮带输送机则受地形限制,输送距离较短。其次是环保性能好,气力输送过程中,物料与空气混合,通过分离系统有效收集粉尘,避免粉尘外泄,符合环保法规要求。传统皮带输送机在输送过程中会产生大量粉尘,需要额外的除尘设备,而气力输送机集输送与除尘于一体,降低了环保成本。第三是自动化程度高,通过PLC控制系统,可实现输送过程的自动化控制,减少人工干预,提高生产效率。系统可根据生产需求调整输送量,当生产负荷变化时,输送速度自动调节,保持稳定。第四是适用范围广,气力输送机可输送多种细颗粒粉体物料,包括矿渣、粉煤灰、石灰石等,且对物料的粒度、湿度、密度等参数的适应性强,无需频繁更换设备。此外,气力输送机结构简单,维护方便,故障率低,降低了设备停机时间与维护成本。
实际应用案例:在建材行业的具体效果
以某大型水泥厂为例,该厂采用海德粉体工程有限公司提供的矿渣粉体气力输送系统,实现了矿渣从储存仓到生料磨的高效输送。该系统输送距离约600米,输送量达到20吨/小时,输送过程中粉尘浓度从原来的500mg/m³降至50mg/m³以下,符合环保标准。通过使用气力输送机,该厂将矿渣输送效率提升了50%,同时降低了人工成本与设备维护费用。在另一家建材加工企业中,该系统用于输送矿渣至混合车间,输送距离约300米,输送量15吨/小时,系统运行稳定,分离效率达到98%以上,物料损失率低于1%。这些实际案例充分证明了矿渣粉体气力输送机在提升生产效率、降低运营成本、支持环保合规方面的显著效果,是建材行业实现现代化、高效化生产的可作为选择。