一文解析什么是吨袋定量投料粉体输送?
在工业生产中,粉体原料的稳定、较为准确输送是支持生产效率与产品质量的关键环节。吨袋(Flexible Intermediate Bulk Container, FIBC)作为粉体储存的常见容器,其内的高浓度物料需要高效、安全的输送方式。吨袋定量投料气力输送系统正是为此而设计,通过自动化计量与气力输送技术,实现粉体从储存到投料的较为准确控制。
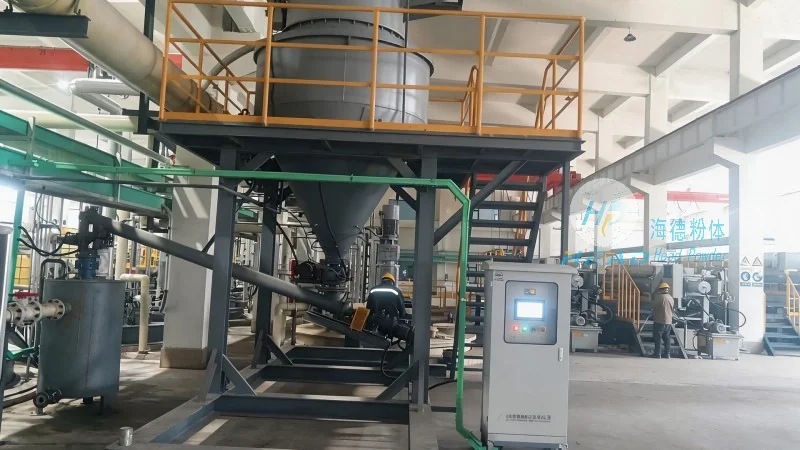
所谓吨袋定量投料,是指利用吨袋作为原料容器,通过自动化设备对吨袋内的粉体进行较为准确计量,并借助气力输送技术将计量后的粉体输送到生产设备中。这种系统整合了开袋、计量、输送、卸料等环节,实现了从原料接收、储存到投料的全程自动化,改善了传统人工投料效率低、精度差、劳动强度大等问题。
吨袋定量投料气力输送系统的核心组成与工作原理
吨袋定量投料气力输送系统通常由吨袋料斗、自动开袋机构、计量装置、气力输送泵、输送管道、卸料装置及控制系统组成。各部分协同工作,完成粉体的自动化输送。具体工作流程如下:
1. 吨袋放置:将装有粉体的吨袋放置在料斗内,系统通过机械或气动方式固定袋口,有助于袋内物料稳定。
2. 开袋与进料:系统启动开袋机构,打开吨袋袋口,使袋内粉体流入料斗。对于干燥易结块的物料,系统可配备振动器辅助物料流动。
3. 计量控制:料斗内的计量装置(如螺旋给料机或称重传感器)根据预设的投料量进行较为准确计量。螺旋给料机通过调节转速控制流量,称重传感器则通过重量反馈调整给料量,有助于每次投料的一致性,误差通常可控制在±0.5%以内。
4. 气力输送:计量完成后,气力输送泵(如罗茨风机)启动,通过输送管道将粉体输送到目标位置。输送过程中,粉体与空气混合形成气固两相流,通过管道压力变化实现物料输送。

5. 卸料与密封:到达目标位置后,卸料装置(如旋转阀、星型卸料器)将粉体卸入生产设备(如反应釜、混合机)。卸料完成后,系统关闭袋口,完成一个投料循环。整个过程中,控制系统实时监控各环节参数(如压力、流量、重量),有助于系统正常运行。
吨袋定量投料气力输送系统的优势分析
吨袋定量投料气力输送系统相比传统人工或机械输送方式,具有应用优势:
1. **自动化程度高**:系统实现从开袋到卸料的全程自动化,减少人工干预,降低劳动强度,提高生产效率。例如,在化工生产中,系统可24小时连续运行,无需人工值守,有所提升生产线效率。
2. **计量精度高**:采用高精度计量设备(如电子称重传感器或螺旋给料机),误差控制在±0.5%以内,有助于投料量的准确性。这对于需要较为准确控制反应物比例的化工生产尤为重要,避免因投料偏差导致反应失控或产品杂质超标。
3. **适应性强**:可适应多种粉体物料,如化工原料(如碳酸钙、硫酸钠)、食品添加剂(如色素、香料)、医药中间体(如抗生素原料)等。系统可根据物料特性调整输送参数(如风速、管道直径、计量设备参数),有助于不同物料的输送效果。
4. **环保安全**:气力输送过程中,粉体与空气混合,减少粉尘飞扬,降低环境污染。同时,系统采用密封设计,避免物料泄漏,支持操作人员安全。例如,在食品行业,系统符合GMP(药品生产质量管理规范)的卫生要求,有助于生产环境清洁。
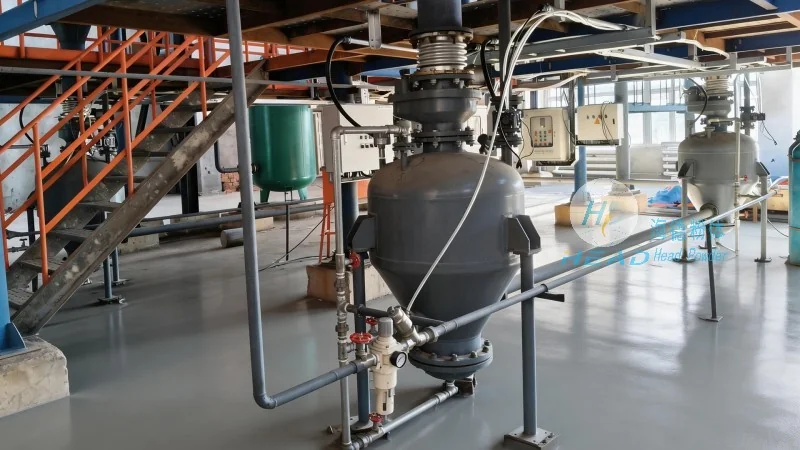
5. **维护成本低**:设备结构简单,主要部件(如风机、计量器)采用良好材料(如不锈钢、食品级塑料),使用寿命长,维护周期长。例如,罗茨风机采用耐磨材料,可运行数千小时无需更换部件,降低了长期运营成本。
吨袋定量投料气力输送系统的应用场景
该系统广泛应用于化工、食品、制药、建材等多个行业,具体应用场景如下:
1. **化工行业**:用于较为准确投加反应原料,如合成氨生产中的尿素原料、塑料生产中的树脂原料。通过系统,可有助于反应物比例一致,提高产品质量,降低生产成本。
2. **食品行业**:用于添加剂的较为准确添加,如糖果生产中的色素、饮料生产中的甜味剂。系统可有助于添加剂的均匀分布,提升产品品质,满足消费者对食品安全的要求。
3. **制药行业**:用于原料药或中间体的输送,符合GMP的卫生要求。系统采用食品级或医药级材料,有助于物料不受污染,支持药品质量。
4. **建材行业**:用于水泥、粉煤灰等粉体的输送,提高生产线的自动化水平。例如,在水泥厂,系统可将粉体从储存库输送到生产设备,实现连续生产,提高生产效率。