什么是白砂糖气力输送线?白砂糖气力输送线特点和注意事项
白砂糖气力输送线是一种利用气力输送技术,专门为白砂糖等颗粒状或粉状物料的输送、装卸、分装等环节设计的自动化输送系统。它通过压缩空气或负压气流,将白砂糖从储存仓或包装设备输送到生产线各环节,实现物料的无接触、连续化输送。这种输送方式相比传统机械输送(如皮带输送、斗式提升机),在输送效率、卫生标准、设备维护等方面展现出应用优势,尤其适用于食品行业对卫生、洁净度的严格要求。
白砂糖气力输送线的核心特点与优势
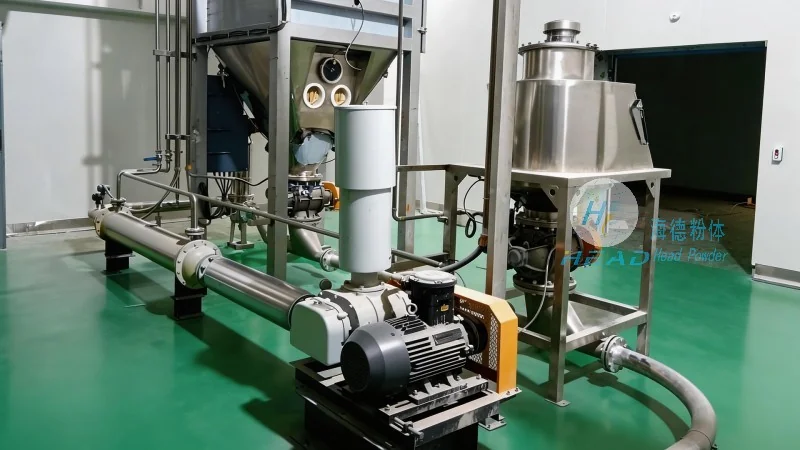
白砂糖气力输送线在应用中展现出多项主要特点,使其成为食品行业输送白砂糖的可作为选择。首先,高效连续输送是其显著特点。系统通过气流驱动,可实现24小时不间断的物料输送,输送速度可调,满足不同生产节拍的需求。相比传统输送设备,气力输送的连续性更高,减少了物料堆积和人工干预的频率,有所提升了生产效率。例如,在白砂糖生产线的糖浆熬制、结晶、干燥后,气力输送线能快速将干燥后的砂糖颗粒输送到包装机,有助于生产流程的顺畅,避免因输送滞后导致的生产瓶颈。
其次,卫生洁净无污染是白砂糖气力输送线的另一大优势。白砂糖作为食品原料,对输送设备的卫生要求极高。气力输送采用封闭式管道系统,物料在输送过程中不与外界空气接触,避免了粉尘飞扬和交叉污染。同时,设备内部采用不锈钢材质,易于清洁和消毒,符合食品生产GMP(良好生产规范)标准。这种设计有效防止了微生物滋生,支持了白砂糖的卫生品质,是食品行业输送的可作为选择。例如,在包装车间,气力输送系统可将砂糖直接输送到包装机,无需人工搬运,减少了人员接触,进一步提升了卫生水平。

再者,灵活布局适应性强使得气力输送系统易于集成到现有生产线中。通过改变管道走向和阀门控制,可灵活调整输送路径,适应不同的厂房布局和生产需求。无论是水平输送、垂直提升还是多段输送,都能通过系统配置实现,无需大量改造现有设施。对于白砂糖生产线,可根据生产线的位置规划,合理布局输送管道,实现从原料仓到包装线的全程自动化输送。例如,若生产线需要将砂糖从一楼原料仓输送到三楼包装机,气力输送系统可通过垂直提升管道实现,无需安装复杂的提升设备,简化了布局。
此外,降低能耗与维护成本也是气力输送的重要优势。相较于机械输送设备,气力输送在能耗方面更具优势。通过优化气流速度和压力,系统可降低压缩空气的消耗,减少能源成本。同时,气力输送设备结构简单,无复杂传动部件,故障率低,维护周期长,降低了长期运营的维护成本。例如,输送管道的密封性好,减少了物料泄漏,避免了物料浪费和环境污染。根据客户反馈,采用气力输送后,能源消耗可降低约20%,维护成本减少约15%,有所提升了生产的经济效益。
白砂糖气力输送线的使用注意事项
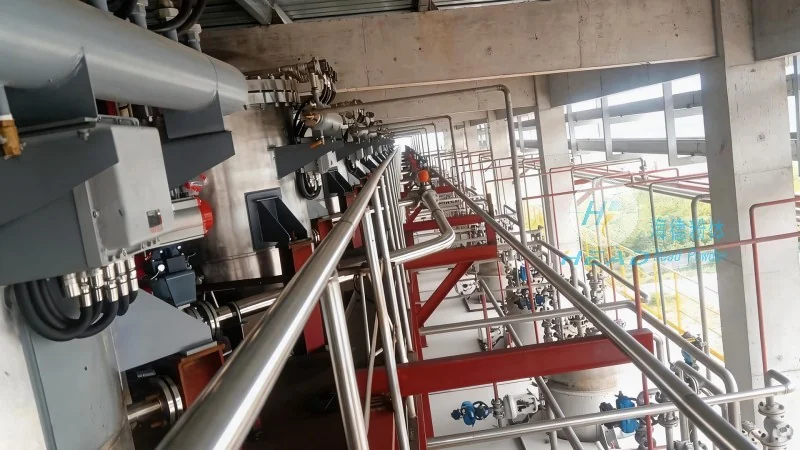
为有助于白砂糖气力输送线高效、正常运行,需注意以下关键事项。首先,设备安装与调试是关键步骤。安装前需有助于管道系统密封良好,避免漏气导致输送效率下降。调试时,应逐步增加气流压力,观察物料输送情况,调整至合适输送状态。例如,在连接输送管道与包装机时,需有助于接口严密,防止空气泄漏影响包装精度。若发现管道有漏气点,应及时修补,有助于系统密封性。
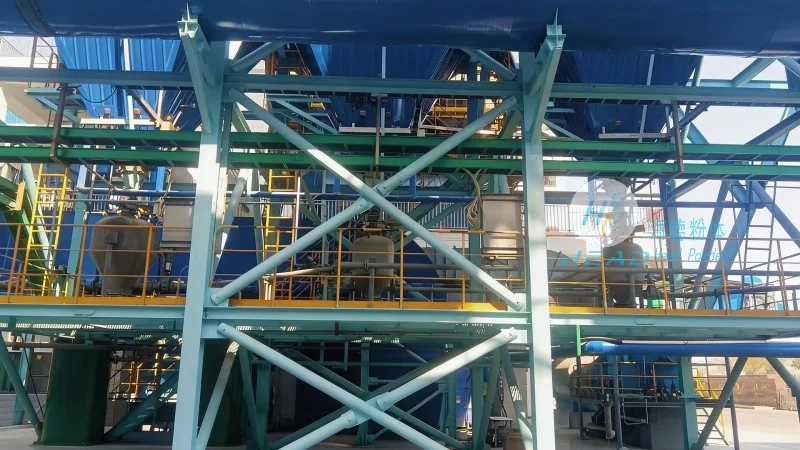
其次,物料预处理要求直接影响输送效果。白砂糖在输送前应进行筛分和除杂处理,去除其中的杂质、结块或异物。若物料中含有较大颗粒或结块,可能堵塞管道或影响输送效果,需通过振动筛或破碎机预处理,有助于物料颗粒均匀,便于气力输送。例如,若白砂糖中混有石子或结块,会堵塞输送管道,导致输送中断,因此预处理环节至关重要。
第三,空气过滤与干燥需重视。输送系统中的空气需经过过滤和干燥处理,避免湿空气导致白砂糖结块或设备腐蚀。空气过滤器应定期清洗或更换,干燥设备需保持正常运行,有助于输送空气的干燥度。例如,在潮湿季节,空气湿度较高时,需加强空气干燥处理,防止白砂糖吸湿结块,影响输送效果。若空气湿度超过标准,白砂糖可能会结块,导致管道堵塞,影响输送效率。