赖氨酸物料输送简介及优势特点介绍
赖氨酸作为一种关键的氨基酸原料,在饲料添加剂、食品营养强化剂及化工合成等领域扮演着不可或缺的角色。其独特的化学性质,如易吸潮、易结块、流动性较差等,给物料输送带来了诸多挑战。为解决这一系列难题,赖氨酸气力输送系统应运而生,并凭借其高效、环保、自动化等优势,成为赖氨酸物料输送的常见方案。本篇文章将系统介绍赖氨酸气力输送的相关知识,深入剖析其优势特点,帮助用户全面了解该技术及其在工业生产中的应用价值。
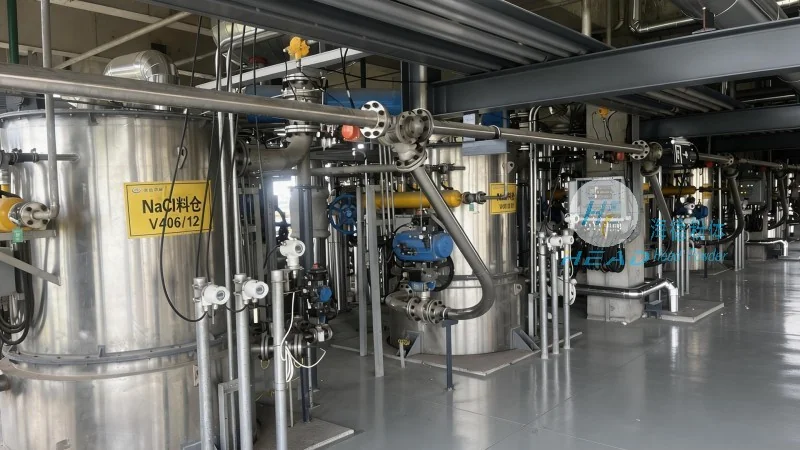

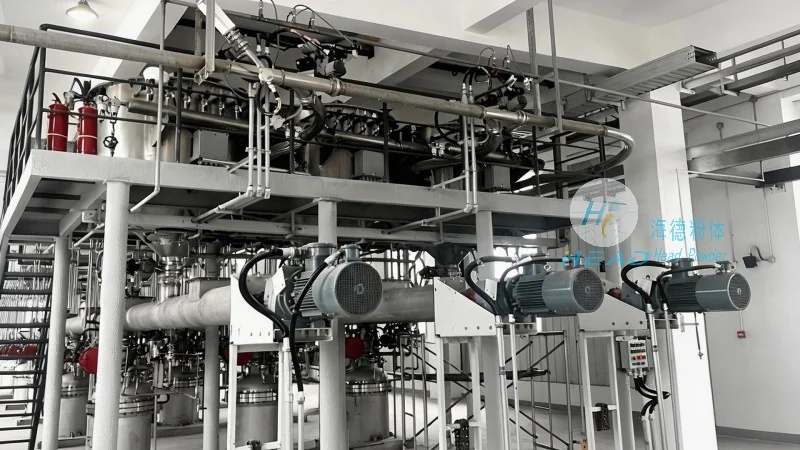
赖氨酸气力输送系统是一种利用气体作为动力,通过管道将赖氨酸等粉体物料从起始点输送到终点的高效输送设备。其工作原理基于流体力学中的颗粒输送理论,通过在输送管道内形成高速气流,使赖氨酸颗粒随气流运动,从而实现物料的连续输送。系统通常由多个关键部件组成,包括供料机、输送管道、分离器、除尘设备以及控制系统。其中,供料机是赖氨酸气力输送系统的关键入口设备,负责将赖氨酸从料仓或储罐中均匀送入输送管道。根据赖氨酸的颗粒大小和流动性,供料机可选择螺旋供料机、星型供料机或振动供料机等不同类型,有助于物料在输送过程中不发生堵塞或分离。输送管道则根据输送距离、输送量以及赖氨酸的物理特性(如密度、休止角)进行设计,通常采用金属或塑料材质,内壁光滑以减少物料与管道的摩擦。分离器是赖氨酸气力输送系统中的核心部件之一,用于将赖氨酸颗粒与气流分离。常见的分离器有旋风分离器、袋式除尘器等,根据赖氨酸的颗粒大小和粉尘浓度选择合适的分离器,有助于赖氨酸颗粒被有效回收,气流则通过除尘设备处理后排放。控制系统则负责整个输送过程的自动化管理,包括物料的供料量、输送速度、分离器压力等参数的实时监控与调整,有助于输送过程稳定、高效。
赖氨酸气力输送系统的主要特点
与传统的机械输送设备相比,赖氨酸气力输送系统在多个方面展现出应用优势,这些优势使其在赖氨酸物料输送领域具有不可替代的地位。首先,高效连续输送是其最突出的优势。气力输送系统能够实现赖氨酸的连续、大流量输送,输送速度可达传统设备的数倍,甚至更高。对于赖氨酸生产企业而言,这意味着生产线的连续性得到支持,物料输送的效率大大提高,从而提升整体生产效率。其次,环保无粉尘污染是气力输送系统的另一个重要特点。赖氨酸属于易产生粉尘的物料,传统输送方式中,粉尘飞扬不仅对环境造成污染,还可能对操作人员的健康造成危害。而气力输送系统通过密封输送,有效控制了粉尘的扩散,减少了环境污染,符合现代工业的环保要求。此外,气力输送系统还具有自动化程度高的特点。通过集成PLC控制系统,可以实现物料的自动供料、输送、分离和除尘,减少了人工干预,提高了生产的安全性和可靠性。对于赖氨酸这类易吸潮、易结块的物料,自动化控制能够根据物料状态实时调整输送参数,如气流速度、供料量等,有助于输送过程的稳定性和安全性。最后,适应复杂工况是气力输送系统的优势之一。无论是水平、垂直还是倾斜输送,气力输送系统都能灵活适应,不受地形或空间限制。对于赖氨酸生产企业的不同布局需求,气力输送系统可以通过调整管道布局和设备位置,实现定制化设计,满足客户的特殊需求。例如,对于需要垂直提升的赖氨酸输送,气力输送系统可以通过增加垂直管道和分离器,实现高效垂直输送,而传统机械输送设备则难以完成。