自动投料粉体输送简介,优势特点介绍
案例背景
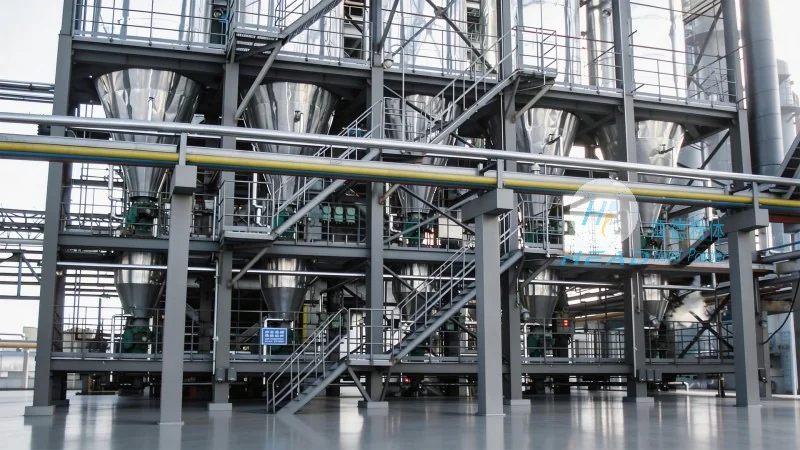
在工业生产流程中,粉体物料的处理与输送是连接原料供应与生产加工的关键环节。传统的粉体输送方式往往伴随着粉尘飞扬、环境污染严重以及人工劳动强度大等问题。为了解决这些痛点,"自动投料气力输送"设备应运而生,并迅速成为化工、食品、医药、陶瓷等多个行业的主流选择。所谓自动投料气力输送,是指利用空气动力(即气压或真空)作为动力源,通过密闭管道系统,将粉体物料从一处输送到另一处的自动化过程。这种系统不仅实现了输送过程的密闭化,还极大地提高了物料处理的效率与安全性。
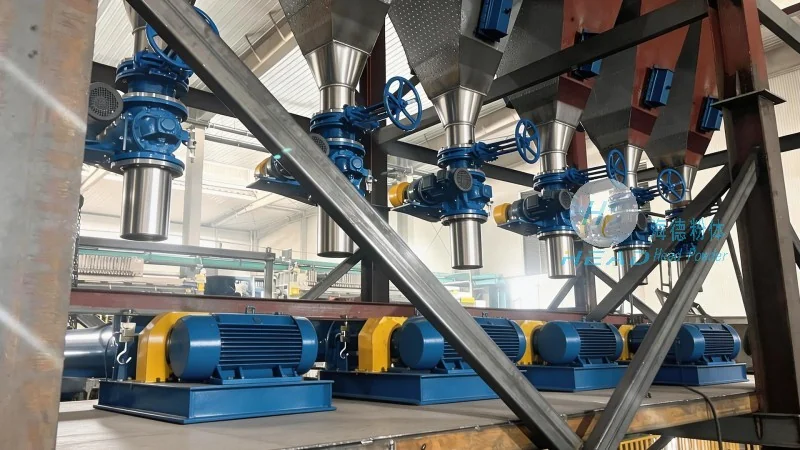
作为一套完整的工业解决方案,"自动投料气力输送系统气力输送设备"涵盖了从原料接收、破碎、筛分、输送、配料到包装的全过程。其核心在于“自动投料”与“气力输送”的结合。自动投料部分通常配备有料仓、破拱装置及自动称重系统,能够根据生产计划自动将原料投入输送管道;而气力输送部分则利用风机产生的压力差,将粉体物料通过管道高速流动输送到的投料站或反应釜中。这种一体化的设计,使得工厂能够实现高度自动化的生产管理,减少人为干预带来的误差与安全隐患。
自动投料气力输送系统的工作原理与技术特点
自动投料气力输送系统的工作原理主要基于流体力学的基本定律。根据气流压力的不同,系统通常分为正压输送、负压输送以及混合输送三种模式。在正压输送系统中,风机将空气压缩后送入输送管道,形成高压气流,推动粉体物料在管道中流动;而在负压输送系统中,风机在管道末端抽吸空气,产生负压,从而将物料吸入管道并输送至卸料点。无论采用何种模式,其核心目标都是利用气流的动能将粉体物料进行远距离或垂直方向的输送。
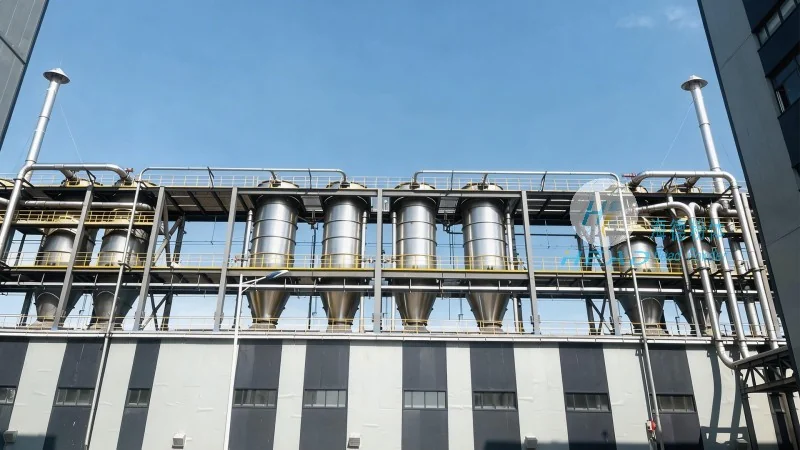
该系统最显著的技术特点在于其高度的密封性。与传统的机械输送设备(如皮带输送机、螺旋输送机)相比,气力输送设备充分取消了敞开式的输送通道,所有物料都在密闭的管道内进行传输。这意味着在输送过程中,粉尘不会外泄到车间环境中,改善了粉尘爆炸、物料污染以及物料损耗的问题。同时,气力输送系统对物料的适应性强,能够输送不同粒径、不同比重、不同流动性的粉体物料,甚至可以同时输送多种不同性质的物料,这对于多品种、小批量的混合生产模式尤为适用。
自动投料气力输送系统的应用优势
在实际应用中,"自动投料气力输送"设备展现出了传统输送方式无法比拟的优势。首先,在环保方面,系统实现了“零粉尘”排放。由于采用了全封闭管道设计,物料在输送过程中不会与空气接触,避免了粉尘对车间空气的污染,同时也保护了操作人员的呼吸健康,符合国家日益严格的环保排放标准。
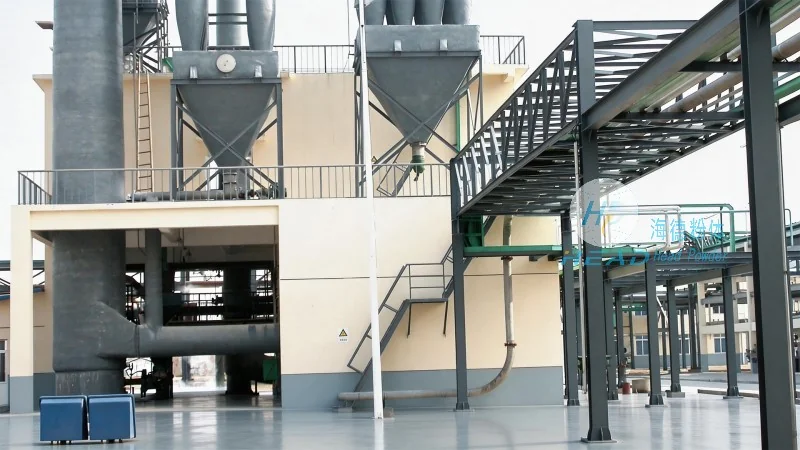
其次,在空间利用方面,气力输送系统具有极高的灵活性。管道可以沿墙壁、天花板或地面任意敷设,不受建筑物高度和空间的限制。对于空间狭小、地面难以布置输送设备的工厂来说,气力输送系统能够较大程度地利用垂直空间,减少占地面积,从而降低厂房建设成本。
此外,该系统极大地降低了人工成本。自动投料气力输送系统气力输送设备集成了自动控制功能,操作人员只需在控制室进行简单的指令设置,即可完成从原料投放到成品输送的全过程。这不仅减少了人工搬运带来的体力消耗和工伤风险,还通过较为准确的计量控制,提高了物料的利用率,减少了物料的浪费。
最后,气力输送系统具有良好的通用性和可扩展性。系统可以根据生产规模的扩大或工艺流程的改变,灵活地进行模块化改造和扩展,满足企业长期发展的需求。
自动投料气力输送系统的组成与设备配置
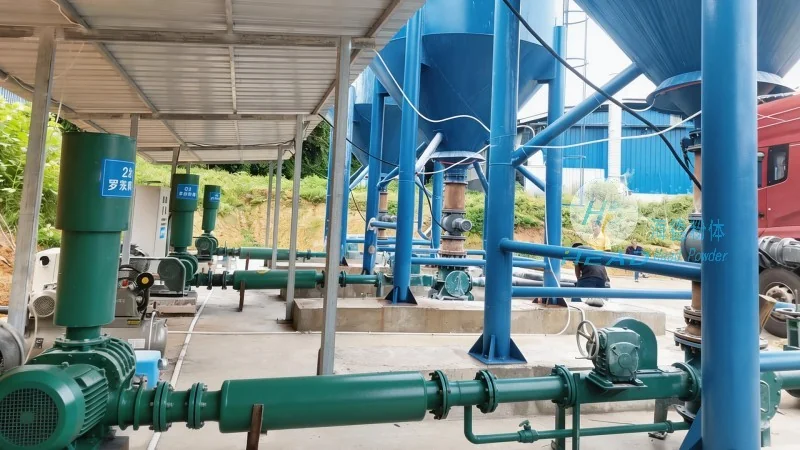
一套完善的自动投料气力输送系统通常由多个关键设备组成,包括气源设备、输送管道、供料器、分离器、除尘器以及控制系统等。气源设备是系统的动力核心,通常采用罗茨风机或离心风机,为系统提供稳定的气流压力。供料器(如旋转供料器、喉管等)负责将物料连续、定量地送入输送管道,是系统中的关键部件。
输送管道系统负责将物料输送到地点,其材质和口径的选择需根据物料的特性(如腐蚀性、磨损性)进行定制。分离器用于将输送管中的物料与气流分离,有助于物料干净地进入储料仓或下道工序。除尘器则负责净化排出气流中的细微粉尘,有助于排放达标。控制系统通常采用PLC可编程逻辑控制器,能够实现系统的自动化运行、故障报警及远程监控,极大地提高了系统的稳定性和可靠性。