铸造砂粉体输送规格参数介绍
案例背景
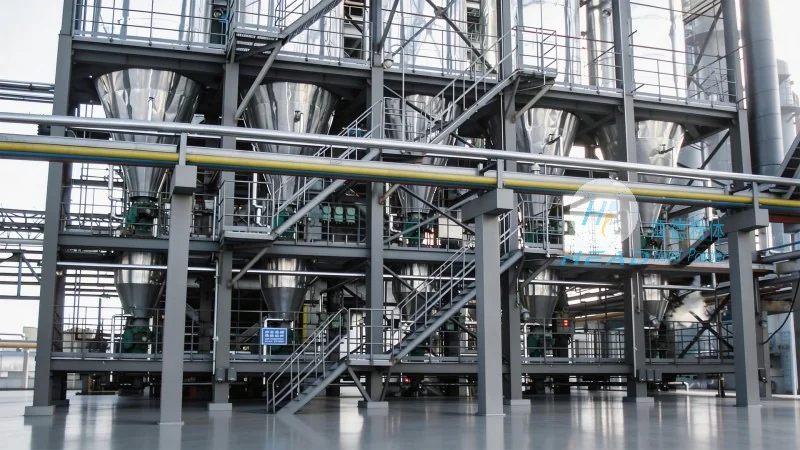
在铸造工业中,原材料的流转效率直接关系到生产成本与成品质量。传统的铸造砂输送方式往往依赖斗式提升机或皮带输送机,不仅占地面积大,还容易产生扬尘,对工人健康和环境造成污染。相比之下,采用较好的"铸造砂气力输送"技术,能够实现砂料的水平、垂直及大角度输送,有效改善了粉尘外溢和空间受限的问题。"铸造砂气力输送系统气力输送设备"作为这一领域的核心装备,正逐渐成为铸造厂升级改造的常见方案。它利用风机作为动力源,通过密闭管道将干燥的铸造砂(包括原砂、再生砂等)输送到料仓或使用点,具有输送距离远、输送量大、自动化程度高、维护成本低等显著特点。
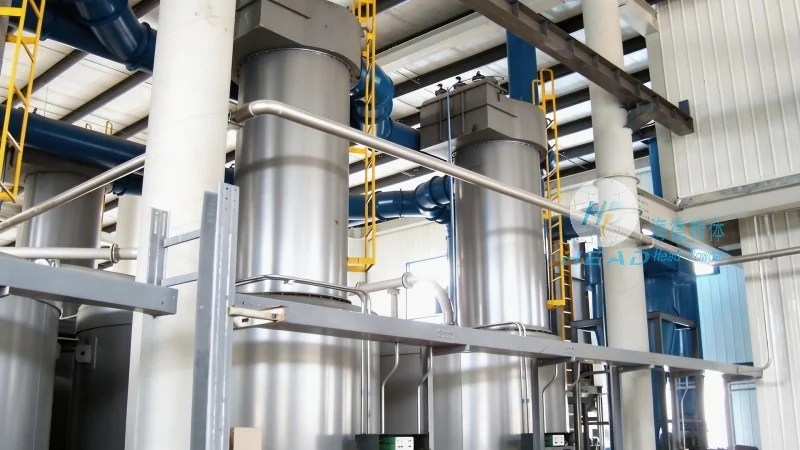
在铸造工艺中,砂料的循环使用频率极高,且对环境的洁净度要求严格。气力输送设备通过负压或正压的方式,在密闭管道内形成稳定的气流场,将砂料均匀、连续地输送至混砂机或造型机旁。这种输送方式不仅有所降低了工人的劳动强度,减少了砂尘对车间环境的污染,还有效防止了砂料的结块和混入杂质,从而有助于了铸造砂的质量稳定性。对于大型铸造企业而言,引入高效的"铸造砂气力输送"系统,是实现绿色铸造、智能制造的关键一步。
铸造砂气力输送设备的主要规格参数详解
为了有助于输送系统的正常运行和高效匹配,了解"铸造砂气力输送"的具体规格参数至关重要。这些参数直接决定了设备的选型、投资成本以及未来的运行维护难度。以下是该类设备在设计和选型时的核心考量指标:
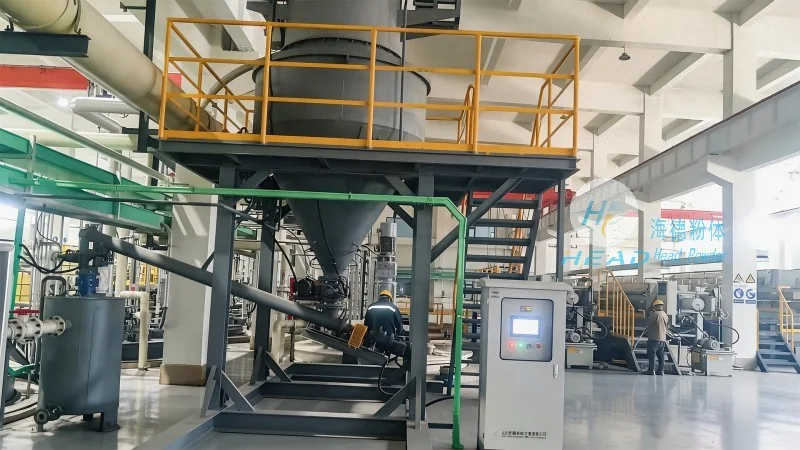
首先是输送能力。这是衡量"铸造砂气力输送"设备性能的最基本指标,通常以吨/小时(t/h)为单位。根据铸造车间的规模不同,输送能力可以从每小时几吨到上百吨不等。例如,小型铸造作坊可能需要5-10t/h的系统,而大型铸造企业则可能需要50t/h甚至更高的输送能力。设计时建议根据实际生产线的砂循环量进行较为准确计算,预留通常的富余量以应对生产波动。
其次是输送距离。气力输送的管道长度是影响系统能耗和压力的关键因素。"铸造砂气力输送"系统通常分为短距离输送(如几十米)和长距离输送(如几百米)。长距离输送需要特殊的管道设计和增压措施,以克服管道摩擦阻力和提升高度带来的重力势能。在选型时,建议明确管道的走向、弯头数量以及垂直提升高度,这些都会直接影响风机的选型和功率配置。
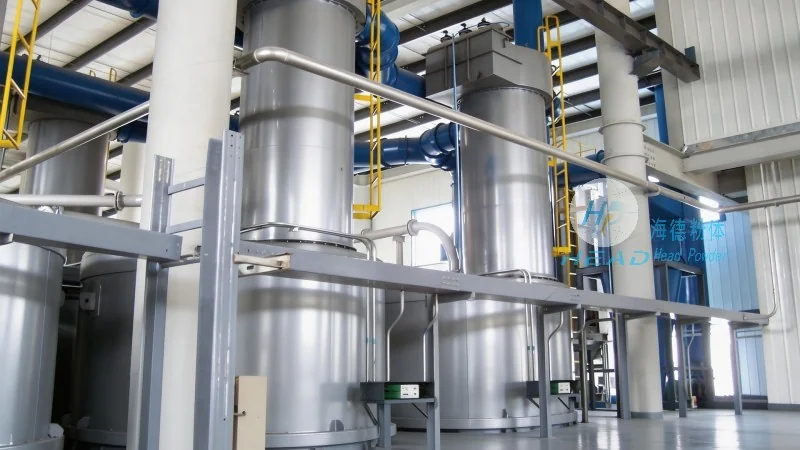
第三是工作压力。这是指系统运行时管道内维持输送气流所需的压力。不同的输送方式(如稀相输送与密相输送)对压力的要求不同。一般而言,输送距离越远、输送量越大,所需的工作压力就越高。选择合适的风机(如罗茨风机或离心风机)是有助于系统在额定压力下正常运行的基础,过高或过低的压力都会导致输送效率低下或设备损坏。
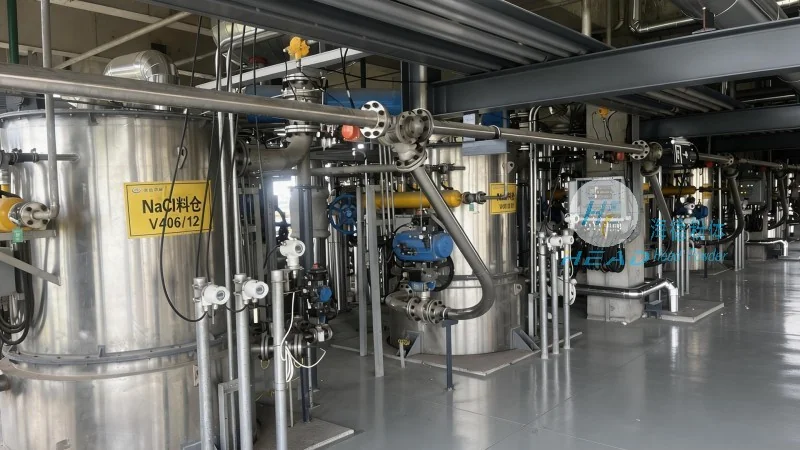
第四是颗粒粒径与物料特性。铸造砂的粒径大小、堆积密度、含水率以及流动性都会影响输送效果。通常,"铸造砂气力输送"设备对颗粒粒径有通常的要求,过细的粉尘容易造成管道堵塞或除尘系统负担过重,而过粗的颗粒则可能磨损管道和设备。因此,在设备设计时,需要根据砂料的实际物理特性来调整气力输送系统的参数。
系统配置与运行原理
一套完整的"铸造砂气力输送系统气力输送设备"并非单一部件的简单堆砌,而是风机、料仓、输送管道、除尘器及控制系统的高度集成。其运行原理主要依赖于气力动力学。在稀相输送系统中,空气流速较高,砂粒呈悬浮状态流动;而在密相输送系统中,则通过降低流速或增加料气比来实现输送,从而减少磨损和能耗。