如何选择合适的粉尘粉体气力输送线?常规流程步骤详解
案例背景
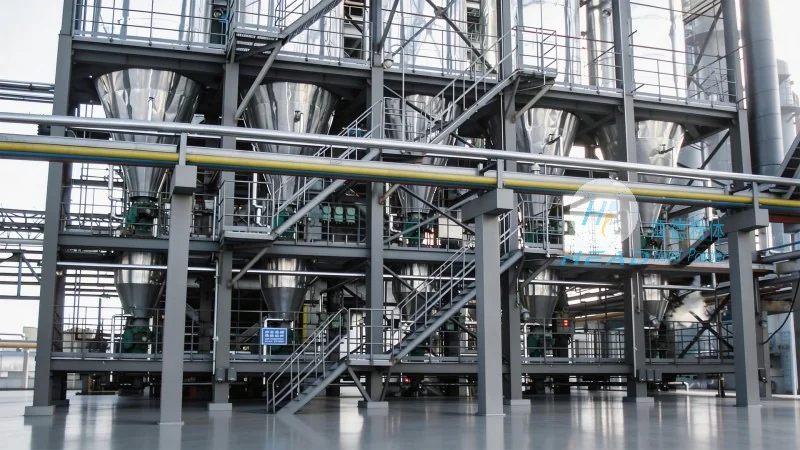
在工业生产中,粉尘及粉体物料的处理是一个至关重要的环节。无论是化工、建材还是食品加工行业,如何安全、高效、连续地将物料从一个地点输送到另一个地点,直接关系到生产流程的顺畅程度和企业的运营成本。传统的机械输送方式往往伴随着扬尘污染、设备磨损大以及维护复杂等问题,而采用较好的粉尘气力输送技术,则能从根本上解决这些痛点。气力输送系统利用气流在密闭管道内输送物料,不仅能够实现物料的定点、定量、连续输送,还能有效避免粉尘外泄,保护操作人员的呼吸健康,符合工业对环保和安全生产的严格要求。因此,在规划生产线时,粉尘气力输送系统气力输送设备的选型与配置显得尤为关键。
选择合适的粉尘气力输送线,并非简单的设备采购,而是一个涉及多方面因素的系统工程。首先,建议对输送物料的物理化学性质进行深入分析。物料的粒径分布、堆积密度、粘度、湿度、流动性以及是否具有易燃易爆性,都是决定输送方式的核心参数。例如,对于流动性好、干燥且无粘性的粉体,稀相气力输送往往能以较低的成本满足需求;而对于含水量较高、易结块或对压力敏感的物料,则可能需要采用密相气力输送或特殊的流化输送技术。此外,输送距离和高度也是不可忽视的因素。长距离输送要求系统具备更高的压力和更稳定的输送效率,而垂直输送则对供料装置的密封性和气流的稳定性提出了更高要求。只有充分了解这些基础参数,才能为后续的工艺设计奠定坚实基础。
粉尘气力输送系统的常规工艺流程详解
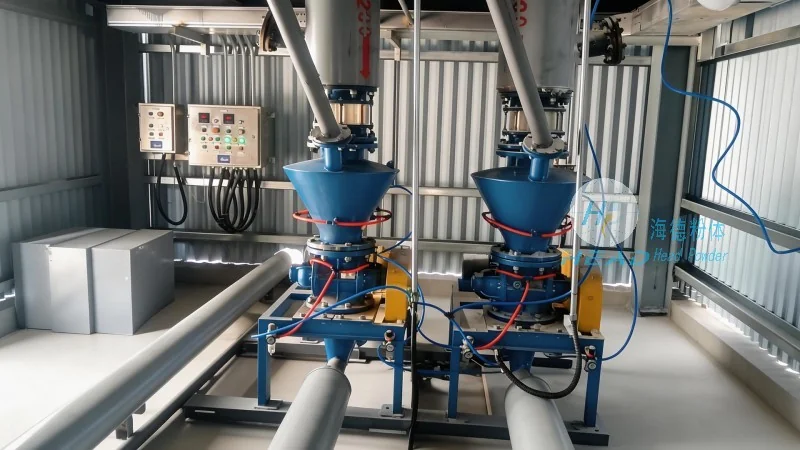
一个标准且高效的粉尘气力输送系统,其工艺流程通常遵循严谨的逻辑顺序,有助于物料能够从供料端顺畅到达卸料端。整个流程通常包括供料、输送、卸料、除尘以及气源处理等几个主要环节。在供料阶段,系统会通过特殊的供料装置将粉体物料引入输送管道。这一环节的技术难点在于如何实现物料的连续供料与管道内气流的顺畅流动之间的平衡,既要防止物料堵塞,又要避免气流倒灌。常见的供料设备包括螺旋输送泵、仓式泵、喉管等,它们各具特点,适用于不同的工况。
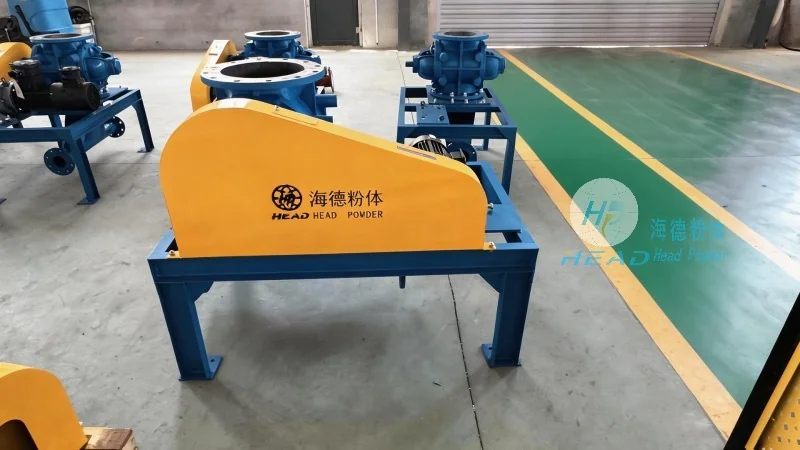
进入输送阶段后,压缩空气通过特定的方式与粉体混合,形成气固两相流,在管道内高速流动。这一过程是粉尘气力输送系统气力输送设备的核心所在。根据输送压力的不同,系统可分为低压稀相输送和高压密相输送。低压稀相输送通常采用文丘里供料器,利用文丘里效应产生负压吸料,适用于短距离输送;而高压密相输送则利用仓泵等设备,将物料压入管道,物料在管道内呈流态化或栓流状态,输送速度低,磨损小,较为适合长距离、大容量的输送任务。在输送过程中,系统会实时监测管道内的压力和流量变化,以有助于输送的稳定性。
物料到达目的地后,进入卸料环节。卸料器(通常为料仓或分离器)利用重力或离心力将物料与气流分离。分离后的物料通过卸料阀排出,而携带细微粉尘的废气则被送入除尘系统进行处理。除尘系统是环保达标的关键,通常采用脉冲喷吹袋式除尘器,能够有效捕集微细粉尘,有助于排放浓度符合国家环保标准。经过净化后的洁净气体通过引风机排入大气,从而实现粉尘的低排放。整个流程环环相扣,任何一个环节的故障都可能导致整个系统的停机,因此对系统的稳定性和可靠性要求极高。
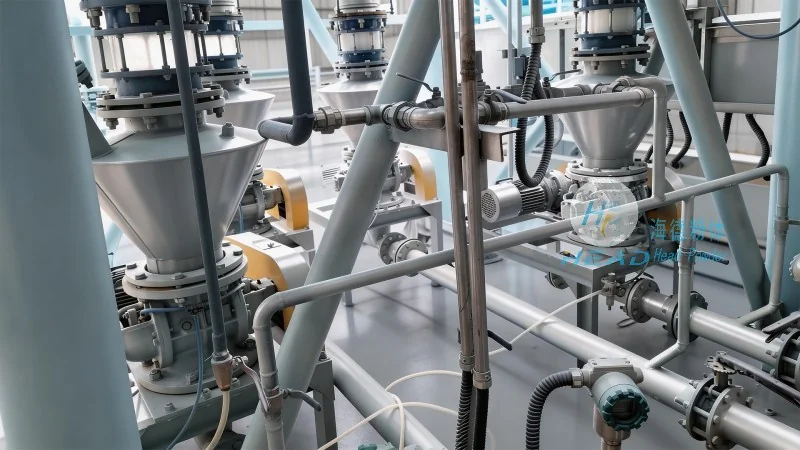
关键设备与系统配置解析
为了有助于粉尘气力输送系统的较高效率运行,关键设备的选型与配置建议较为准确匹配。除了前文提到的供料设备和卸料装置外,气源系统也是不可或缺的一环。气源通常由空气压缩机提供,压缩空气经过冷却、干燥和净化处理后,才能进入输送管道。如果气源中含有过多的水分或油分,不仅会腐蚀设备,还可能导致粉体物料结块,影响输送效果。因此,配置高质量的空气过滤器和干燥机是有助于系统持续运行的必要条件。
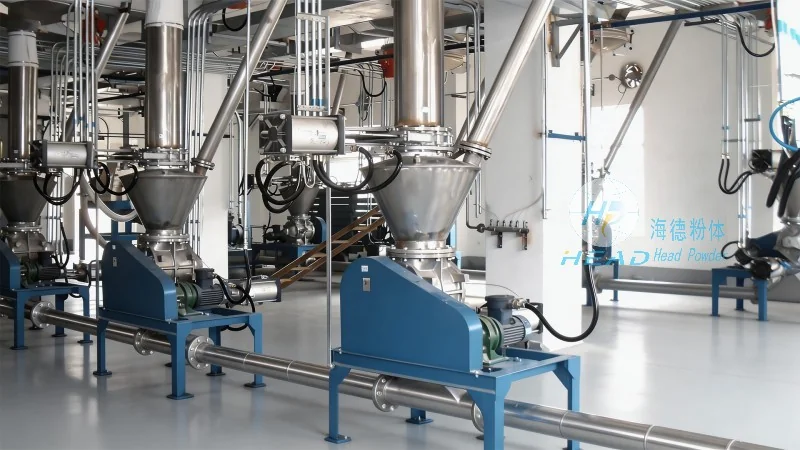
此外,控制系统在粉尘气力输送系统气力输送设备中扮演着大脑的角色。气力输送系统普遍采用PLC(可编程逻辑控制器)进行自动化控制。通过传感器实时采集管道压力、料位计信号等数据,PLC可以自动调节阀门的开度、调节阀门的频率以及控制卸料器的启停,实现无人值守的自动化运行。这种智能化的控制方式不仅大大降低了人工操作的成本,还提高了输送的较为准确度和安全性。例如,当管道压力过高时,系统会自动降低输送速度或增加清吹次数,防止管道堵塞;当卸料器料仓满载时,系统会自动停止供料,避免物料溢出。
在管道布置方面,也需要进行科学的设计。管道的走向应尽量短直,减少不必要的弯头和水平管段,以降低阻力损失。如果建议使用弯头,应选择曲率半径较大的弯头,以减少物料的磨损和堵塞风险。对于垂直输送的管道,应考虑物料的沉降速度,有助于气流速度始终大于物料的悬浮速度,防止物料在管道内沉积。通过这些细致入微的设备选型和系统配置,才能打造出一套真正适应企业生产需求的粉尘气力输送解决方案。