可可粉气力输送选择正压输送还是负压输送?怎么区分呢?
在食品加工行业,可可粉作为一种关键原料,其输送效率直接影响到生产线的整体运行速度与产品质量。随着自动化生产需求的提升,气力输送技术成为可可粉输送的可作为选择。然而,面对正压输送与负压输送两种主流方案,许多企业仍存在选择困惑:究竟哪种更适合可可粉输送?如何科学区分两者的差异?本文将结合行业实践,深入解析可可粉气力输送的正压与负压选择逻辑,并为您提供专业的解决方案参考。

正压输送与负压输送的基本概念及区分方法
正压输送与负压输送是气力输送技术的两大核心模式,其核心区别在于系统压力的设定与输送方向。正压输送系统通过在输送管道内维持高于外界的大气压力,利用压力差推动物料向前运动;而负压输送则是通过在管道内形成低于外界的大气压力,借助外部大气压力将物料吸入管道。从设备结构上看,正压系统通常配备高压风机,输送管道为密闭的刚性或柔性管路;负压系统则采用吸嘴、真空泵等设备,管道多为柔性软管。在实际应用中,可通过压力表读数、设备布局(如风机位置)及输送方向(正压为物料从风机流向卸料点,负压为物料从吸料点流向风机)来快速区分两种输送方式。例如,正压输送适用于长距离、大流量输送,而负压输送更擅长短距离、粉尘控制要求高的场景。
正压输送的特点与适用场景
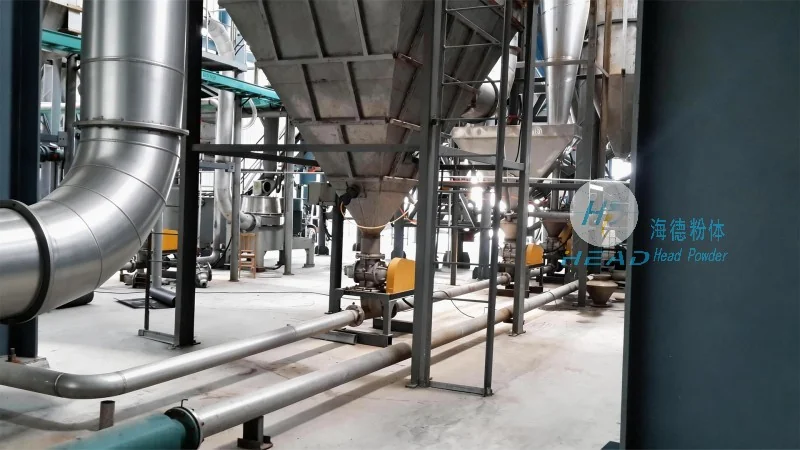
正压输送凭借其高效、连续的输送能力,在可可粉等粉体物料的输送中展现出应用优势。首先,正压系统通过高压风机提供稳定的风压,能够实现大流量、长距离的物料输送,满足现代化生产线对输送效率的要求。例如,对于需要从储存仓到生产线的长距离输送,正压输送可有助于物料在短时间内完成输送,减少生产停滞时间。其次,正压输送的密闭性较好,能有效控制粉尘飞扬,降低对环境的污染,符合食品加工行业对卫生与环保的严格要求。此外,正压系统对物料的适应性较强,无论是干燥还是潮湿的可可粉,都能通过调整风压与风量实现稳定输送。在实际案例中,某巧克力生产企业在采用正压输送系统后,可可粉输送效率提升了30%,同时粉尘排放量减少了50%,充分体现了正压输送在可可粉输送中的优越性。当然,正压输送也存在通常的局限性,如设备投资较高、对风机维护要求严格等,企业在选择时需综合考虑成本与效益。
负压输送的特点与适用场景
与正压输送不同,负压输送通过真空泵或风机产生负压,将物料从吸料点吸入管道,适用于对粉尘控制要求极高或输送距离较短的场合。对于可可粉这类易产生粉尘的物料,负压输送能有效避免物料在输送过程中的扬尘,保持环境清洁。例如,在小型巧克力作坊或实验室环境中,负压输送可有助于可可粉在输送过程中不与外界空气接触,减少交叉污染的风险。此外,负压系统对设备布局的要求较低,安装灵活,适用于空间有限的场所。然而,负压输送的输送距离通常较短(一般不超过100米),且输送流量受真空度限制,不适合大规模、长距离的可可粉输送。同时,负压系统在输送潮湿或粘性较高的可可粉时,容易在管道内形成堵塞,影响输送效率。因此,负压输送更适用于短距离、小流量的可可粉输送场景,如从包装机到储存仓的局部输送。

如何根据实际需求选择正压或负压输送
选择正压还是负压输送,需综合考虑多个因素,包括输送距离、物料特性、环境要求及成本预算。首先,若企业需要长距离(如超过50米)、大流量的可可粉输送,正压输送无疑是更优选择,其高效性与稳定性能够满足大规模生产需求。其次,若对粉尘控制有极高要求,且输送距离较短(如10-50米),负压输送可提供更好的环境保护效果。此外,还需考虑物料的物理特性,如可可粉的密度、流动性及是否易结块。对于干燥、流动性好的可可粉,两种输送方式均可适用;而对于潮湿或易结块的可可粉,正压输送通过调整风压与风量可更有效地解决结块问题。最后,成本因素也不容忽视。正压系统设备投资较高,但运行成本相对稳定;负压系统设备投资较低,但维护成本可能更高。企业在决策时,应结合自身生产规模与预算,选择综合性价比较高的输送方案。例如,对于大型巧克力生产企业,建议优先考虑正压输送系统;而对于小型作坊或实验室,负压输送则更为经济实用。