豆粕气力输送技术解析:正压与负压模式对比
在饲料加工及粮油工业中,豆粕作为核心原料,其高效、稳定的输送系统是支持生产连续性的关键环节。豆粕气力输送技术凭借其无机械接触、输送距离远、适应复杂环境等优势,成为现代工业输送的主流选择。然而,不同输送模式在应用场景、设备结构及运行成本上存在显著差异。本文将深入解析正压与负压两种豆粕气力输送模式的核心特点,并探讨山东海德粉体工程有限公司(以下简称“海德粉体”)在豆粕输送领域的专业解决方案。

正压豆粕气力输送模式:高压输送的效率与优势
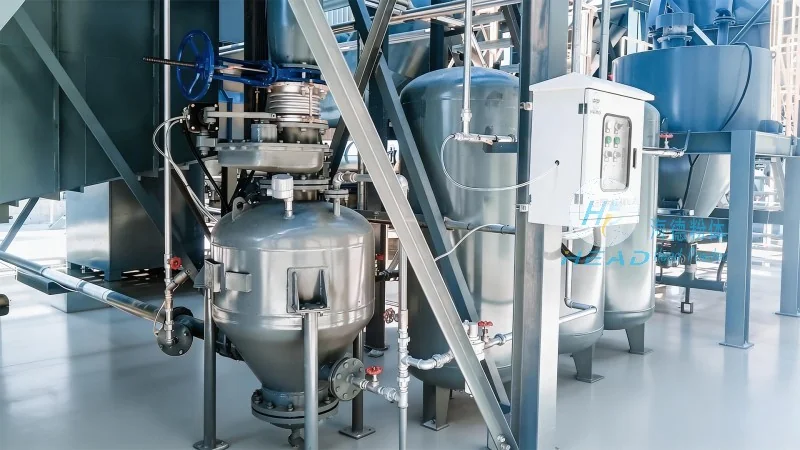
正压输送系统通过在输送管道内维持高于大气压的压力,将物料从供料点推向卸料点。对于豆粕这类易结块、流动性较差的粉体物料,正压输送能够有效克服物料与管道内壁的摩擦力,有助于物料在管道内保持流动状态。海德粉体在正压输送方案中,通常采用高压风机作为动力源,通过调节风量与风压,实现豆粕的连续、稳定输送。例如,在大型饲料厂中,正压输送系统可覆盖数公里输送距离,将豆粕从储存仓库直接输送到生产车间,减少人工搬运环节,提升生产效率。此外,正压模式对输送管道的密封性要求较高,海德粉体在设备选型时,会选用耐磨损、耐腐蚀的管道材料,并配备完善的密封装置,有助于输送过程中的物料损失率低于0.1%,符合行业环保与质量标准。
负压豆粕气力输送模式:低压输送的灵活性与应用场景
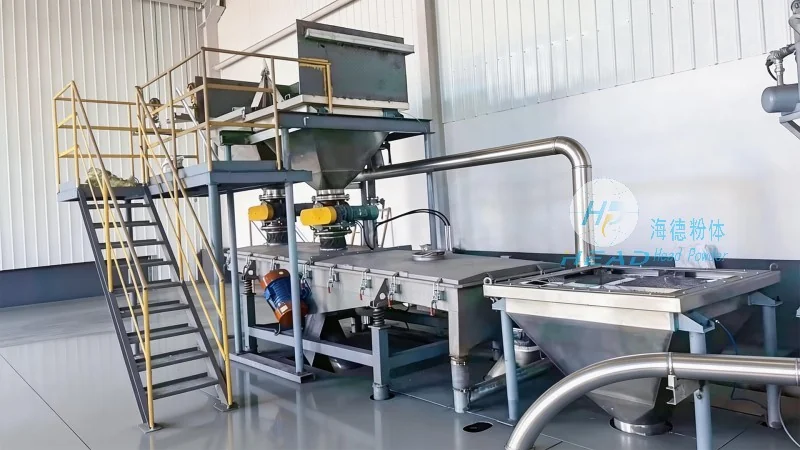
与正压输送相反,负压输送系统通过在管道内形成低于大气压的负压环境,利用风机产生的吸力将物料从卸料点吸入管道,最终输送到供料点。这种模式特别适用于需要从多个分散点收集物料的情况,如从田间或仓库的多个位置将豆粕收集至中央处理点。海德粉体设计的负压输送系统,通常采用低噪音、低能耗的旋风风机,通过优化管道布局与弯头设计,减少物料在输送过程中的堵塞风险。例如,在中小型饲料加工企业中,负压输送模式能够灵活应对物料来源的多样性,同时降低设备维护成本。负压输送的另一个优势是系统压力较低,对管道的强度要求相对较低,海德粉体可根据客户预算与场地条件,定制不同压力等级的负压输送设备,满足不同规模企业的需求。
正压与负压豆粕气力输送模式的核心差异对比
从技术参数与实际应用效果来看,正压与负压输送模式在多个维度存在明显差异。首先,压力控制方面,正压系统需维持较高的工作压力(通常为0.5-1.0MPa),而负压系统的工作压力为负值(如-0.5至-1.0kPa),对风机性能要求不同。海德粉体在项目初期,会通过现场勘查与物料特性测试,确定优选的压力参数,避免因压力设置不当导致输送效率下降或设备损坏。其次,输送距离与物料颗粒度,正压输送适用于长距离、大颗粒物料输送,负压输送则更适合短距离、细颗粒物料的收集。对于豆粕这类颗粒尺寸为2-5mm的粉体,海德粉体建议在长距离输送时采用正压模式,短距离收集时采用负压模式,以实现系统整体效率最大化。再者,能耗与噪音水平,正压风机通常为离心式或罗茨式,噪音较大且能耗较高;负压风机多为旋风式,噪音低、能耗低,更适合对环境要求较高的场所。海德粉体在设备选型时会综合考虑客户对噪音与能耗的要求,提供节能型风机方案,降低长期运营成本。最后,系统维护与故障处理,正压系统因压力较高,管道与阀门易受压力冲击,需定期检查密封件与压力表;负压系统则因压力较低,维护相对简单,但需关注吸入口的堵塞问题。海德粉体提供全生命周期的维护服务,包括定期巡检、故障诊断与备件供应,有助于输送系统持续运行。