聚苯乙烯气力输送技术:负压与正压气力输送深度解析与应用
聚苯乙烯(Polystyrene,简称PS)作为一种常见的热塑性塑料,在包装、泡沫制品、建筑材料等领域具有广泛的应用。然而,由于其颗粒状或粉状形态,在存储、运输过程中,传统输送方式往往面临效率低下、粉尘飞扬、环境污染等问题。气力输送技术作为一种高效、环保的粉体输送手段,为聚苯乙烯的输送提供了理想的解决方案。本文将深入解析负压与正压两种气力输送技术的原理、特点及应用场景,并结合实际需求,探讨其在聚苯乙烯输送中的优势与选择策略。

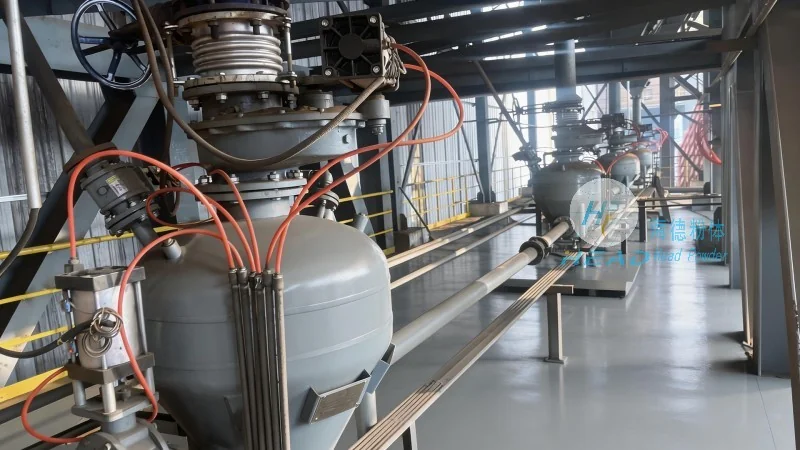
气力输送技术通过利用气流输送物料,实现了粉体物料的连续、密闭输送。根据系统压力的不同,气力输送主要分为负压(吸送)和正压(压送)两种类型。负压气力输送系统通过风机在输送管道内形成负压环境,将物料从料斗吸入管道,运至卸料点;正压气力输送系统则通过风机向管道内输送高压气流,推动物料向前移动。两种技术各有优劣,适用于不同的输送需求。

负压气力输送技术解析
负压气力输送,又称吸送式气力输送,其核心是通过负压风机在输送管道内形成负压环境。系统通常由料斗、负压风机、输送管道、卸料器、除尘器等组成。料斗用于存储聚苯乙烯原料,通过吸嘴与输送管道连接,负压风机在管道内形成低于大气压的气流,将物料从料斗吸入管道,沿管道流动至卸料点。物料在卸料点通过压力变化(如通过卸料器)卸出,除尘器则用于处理管道内的粉尘,防止环境污染。该技术具有以下特点:首先,适用于长距离、多点的物料输送,能够从多个料斗同时吸送物料,减少设备数量,降低系统复杂度;其次,对物料起尘控制效果较好,因为物料在负压下被吸入,粉尘不易飞扬,能有效减少扬尘;此外,负压系统对物料的适应性较强,可输送多种粉体物料,包括易产生静电的聚苯乙烯颗粒。然而,负压气力输送也存在通常的局限性,例如输送距离通常受限于管道内的压力损失,一般不宜超过100-200米,且系统密封性要求较高,需防止空气泄漏导致输送效率下降。对于聚苯乙烯这种密度较低、易产生静电的物料,负压系统通过负压环境减少静电积累,进一步降低粉尘飞扬风险,是较为理想的输送方式之一。
正压气力输送技术解析
正压气力输送,又称压送式气力输送,通过风机向输送管道内输送高压气流,利用气流压力推动物料前进。系统通常由料斗、正压风机、输送管道、卸料器、消音器等组成。正压风机向管道内输送高压气流,物料被气流推动,沿管道流动至卸料点,通过卸料器卸出。消音器用于降低系统运行时的噪音,防止对周围环境造成干扰。与负压系统相比,正压系统具有更长的输送距离,通常可达数百米甚至更远,适用于短距离、大流量的物料输送。正压气力输送的特点包括:输送距离远,适用于工厂内部或不同车间之间的物料转移;系统压力较高,需要更结构合理的管道和设备,以承受高压气流;但正压系统可能产生更多的粉尘,因为物料在高压下被推动,容易产生扬尘。对于聚苯乙烯这种易产生静电的物料,正压系统需要采取额外的防静电措施,如增加接地装置或使用抗静电材料,以避免静电积累导致物料吸附在管道内壁,影响输送效率。此外,正压系统的设备成本可能高于负压系统,但维护成本相对较低,且适用于输送量较大的场景。例如,某聚苯乙烯泡沫制品厂需要将生产过程中的废料从车间运至废料处理站,距离约120米,废料量较大(每小时约5吨),此时采用正压气力输送系统,能够快速、高效地完成废料转移,减少废料堆积带来的安全隐患,同时降低人工搬运的成本。
聚苯乙烯气力输送的应用场景与选择策略
在实际应用中,选择负压还是正压气力输送系统,需综合考虑输送距离、物料特性、输送量以及成本等因素。对于聚苯乙烯的输送,若需要从多个料仓向生产车间输送原料,且输送距离较长(如超过100米),负压系统可能更为合适,因为它能同时从多个料斗吸送物料,提高输送效率,且对粉尘控制效果较好。例如,某聚苯乙烯包装企业需要将原料从仓库运至生产车间,仓库与车间距离约150米,且仓库内有多处料仓,此时采用负压气力输送系统,能够实现多料仓同时吸送,减少人工搬运,降低劳动强度。反之,若输送距离较短(如50米以内),且需要输送较大流量(如每小时数吨),正压系统则更具优势,因为它能提供更高的输送压力,有助于物料稳定输送。例如,某聚苯乙烯改性料生产企业需要将生产过程中的边角料从车间运至回收站,距离约80米,边角料量较大,此时采用正压气力输送系统,能够快速、连续地完成物料转移,提高生产线的整体效率。此外,对于需要处理易燃易爆物料的场景,负压系统由于密封性好、粉尘少,更符合安全要求;而正压系统则适用于一般工业环境,成本相对较低。因此,企业在选择气力输送系统时,应结合自身生产规模、物料特性及安全要求,综合评估后确定优选方案。