山东海德粉体深耕气力输送行业十余年,提供气力输送系统、设备、风机全链条服务,承接全国粉体工程总包项目,咨询热线:156 6277 7102!


吨袋破包气力输送机是现代工业中处理大包装粉体物料的核心设备,由山东海德粉体工程有限公司(简称“海德粉体”)自主研发生产。该设备属于专业气力输送设备范畴,专门针对吨袋、集装袋等大容量包装的粉体物料,通过自动化破包、输送、分离等工序,实现从包装到生产线的全流程高效处理。随着工业自动化水平的提升,吨袋破包气力输送机在化工、食品、建材等多个行业得到广泛应用,成为提升生产效率、降低运营成本的关键工具。
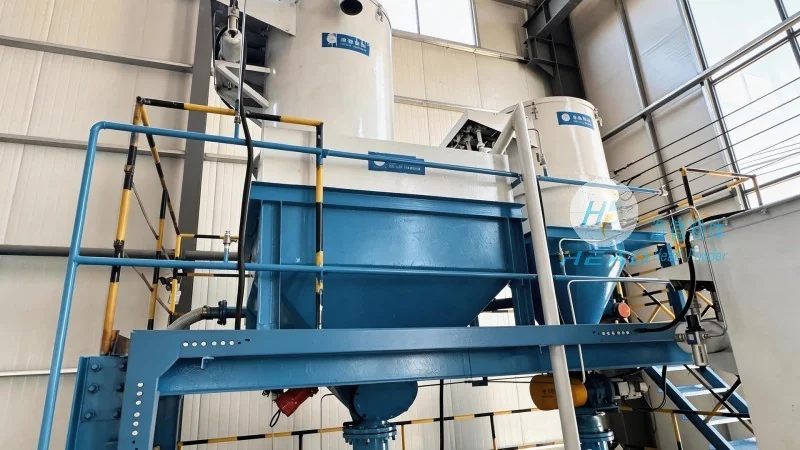
吨袋破包气力输送机的工作原理基于气力输送技术,结合较好的破包机构与智能控制系统。设备首先通过破包机构(如刀片破包、气力破包或液压破包)将吨袋内的物料释放,物料在破包过程中经过预分离装置去除大颗粒、杂质或包装残留物,有助于输送物料的纯净度。随后,物料通过输送管道进入气力输送系统,系统根据物料流量和输送距离,通过变频风机调整风量,实现正压或负压输送。输送过程中,物料在管道内形成流态化状态,平稳输送到收料仓或后续处理设备。整个流程由PLC控制系统自动控制,可根据物料特性、输送距离等参数进行参数调整,有助于输送稳定、高效。例如,对于高磨蚀性物料(如水泥),设备采用耐磨合金材质的输送管道,延长设备使用寿命;对于危化品,系统配备防爆电机、过载保护等安全装置,支持生产安全。

吨袋破包气力输送机适用于多种工业场景,尤其在需要处理大包装粉体物料的领域表现突出。例如,在化工行业,该设备常用于碳酸钙、化工助剂、农药粉体等危化品或普通粉体的输送,设备配备防爆电机、过载保护等安全装置,有助于在危险环境下的安全使用。在食品行业,设备采用食品级不锈钢材质,符合GB 4806.11等卫生标准,用于奶粉、面粉、糖粉等食品原料的输送,破包准确率高达100%,物料损失率低于0.1%,支持食品安全。在建材行业,设备耐磨损的输送管道和破包机构,适用于水泥、粉煤灰、石灰石粉等高磨蚀性物料的处理,提升设备使用寿命。此外,在制药行业,设备通过无菌设计,用于原料药粉体的输送,满足GMP生产要求。这些应用场景均体现了吨袋破包气力输送机在适应不同行业需求、提升生产效率方面的优势。例如,某建材企业使用设备处理水泥,原本需要人工拆包后用斗式提升机输送,效率低且粉尘大,更换设备后,输送效率提升35%,粉尘排放减少90%,符合环保要求。

吨袋破包气力输送机相比传统人工拆包输送,具有显著的优势。首先,**提升输送效率**:自动化破包与气力输送结合,将物料输送效率提升30%以上,减少人工拆包、搬运等环节的时间消耗,适用于大规模生产场景。其次,**降低运营成本**:减少人工干预,降低人工成本;减少包装破损和物料损耗,提高物料利用率,长期运营成本有所降低。再次,**环保节能**:密闭输送系统有效控制粉尘飞扬,减少对环境的污染;变频控制风机,降低能耗,节能效果可达20%以上。此外,设备采用模块化设计,便于维护和维修,降低维护成本。对于危化品处理,设备配备防爆、过载保护等安全装置,有助于生产安全,避免安全事故带来的损失。这些优势使得吨袋破包气力输送机成为工业生产中的可作为选择,尤其适用于需要大规模、自动化处理的场景。
某化工企业采用海德粉体工程有限公司的吨袋破包气力输送机后,实现了生产效率的有所提升。该企业原本需要10名工人进行人工拆包和输送,使用设备后,仅需2名工人进行监控,输送效率提升了40%,同时粉尘排放减少了80%,符合环保要求。物料损耗从原来的1%降低至0.2%,每年可节约物料成本约50万元。另一家食品企业使用设备处理奶粉,破包准确率100%,物料损失率低于0.1%,产品质量稳定,客户满意度有所提高。这些实际案例充分证明了吨袋破包气力输送机在实际生产中的有效性和经济性。例如,某食品加工厂处理奶粉时,传统方式需要人工拆包后用吸尘器收集,效率低且易污染,更换设备后,实现了从破包到输送的全自动化,生产效率提升50%,人工成本降低60%。
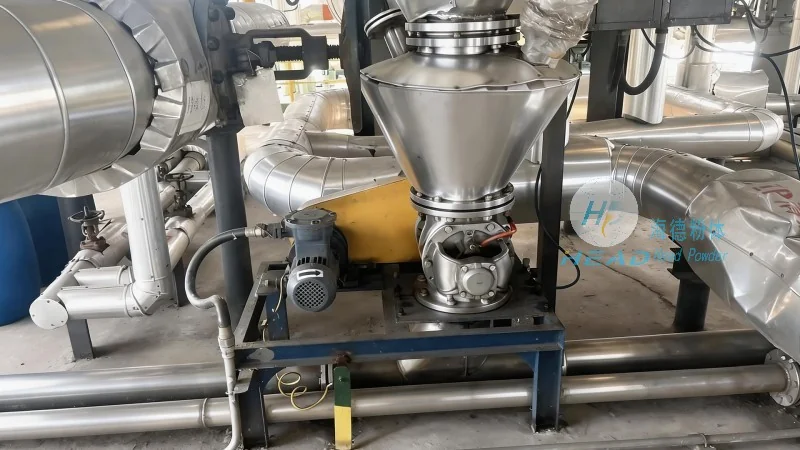
如果您在工业生产中遇到大包装粉体物料的处理难题,海德粉体工程有限公司(山东济南)将为您提供专业的解决方案。公司由经验丰富的工程师团队组成,可根据您的具体需求定制吨袋破包气力输送系统,包括设备选型、安装调试、技术支持等全方位服务。联系人:张经理,联系电话:15662777102,地址:山东济南。欢迎随时联系,获取更多关于吨袋破包气力输送机的详细信息,或预约现场考察,共同探讨提升生产效率的方案。我们致力于为客户提供高效、可靠的气力输送解决方案,助力企业实现生产自动化与智能化升级。
 山东海德粉体工程有限公司
 156-6277-7102(张经理)
 0531-83386006
 山东省济南市章丘区上皋工业园1号
服务热线
微信咨询
回到顶部