山东海德粉体深耕气力输送行业十余年,提供气力输送系统、设备、风机全链条服务,承接全国粉体工程总包项目,咨询热线:156 6277 7102!


在工业生产中,粉体物料(如化工原料、食品添加剂、药品粉末等)的输送与配料是关键环节。传统的人工或半自动方式存在精度低、效率低、劳动强度大等弊端。为解决这些问题,自动称重配料气力输送系统应运而生,它通过集成较好的称重控制与气力输送技术,实现了粉体物料的较为准确计量、自动配料与高效输送,成为现代工业生产中不可或缺的设备。本篇文章将深入解析其工作原理,并介绍其在不同工作场景下的特点与应用。

自动称重配料气力输送系统的工作原理基于对粉体物料的较为准确称重与自动控制。系统通常由高精度称重传感器(如称重模块或负荷传感器)、智能配料控制器(通常采用PLC或工业计算机)、气力输送设备(包括脉冲式气力输送机、正压气力输送系统或负压气力输送系统)以及相应的管道系统、阀门、过滤器等组成。首先,物料从料仓通过进料斗进入称重传感器,传感器通过应变片或电容式原理实时监测物料重量,并将重量信号转换为电信号传输至控制器。控制器内置预设的配方参数(如各物料的配比、总重量、输送速度等),根据重量信号与预设参数的差值,自动调节进料阀门的开度或进料速度。例如,当实际重量低于设定值时,控制器增大进料速度;当达到设定值时,立即停止进料。随后,控制器发出指令,启动气力输送设备。气力输送设备通过压缩空气(正压输送)或真空泵(负压输送)产生气流,将物料从料仓输送到目标位置(如反应釜、包装机、储料仓等)。输送过程中,系统通过压力传感器或流量传感器监测气流状态,有助于物料输送的稳定与可靠。整个过程由控制器实时监控,若出现异常(如重量超限、输送中断等),系统会自动报警并采取相应措施,有助于了生产的连续性与安全性。
自动称重配料气力输送系统具有广泛的应用场景,其特点主要体现在以下几个方面:首先,高精度配料。系统采用高精度称重传感器,配料误差可控制在±0.1%以内,适用于对精度要求极高的行业,如制药、食品加工等。其次,自动化程度高。从物料进料、称重、配料到输送,整个过程均由计算机自动控制,减少了人工操作,降低了劳动强度,提高了生产安全性。再次,输送效率高。气力输送设备能够快速、连续地将粉体物料从料仓输送到生产线上,输送距离可达500米以上,适用于大规模生产场景。此外,环保与卫生。系统通常采用封闭式输送管道,避免了物料与空气的接触,减少了粉尘飞扬,符合环保要求,同时便于清洁,适用于食品、药品等卫生要求高的行业。最后,灵活性与可扩展性。系统可根据生产需求调整配方参数,支持多物料同时配料,且设备结构模块化,便于根据生产线变化进行扩展或改造。

自动称重配料气力输送系统相比传统方式,具有显著的主要特点。首先,提升生产效率。自动化控制减少了人工等待时间,物料输送速度快,缩短了生产周期,提高了设备利用率。例如,在化工生产中,系统可连续运行24小时,有助于生产线的稳定与连续。其次,有助于产品质量。较为准确的配料控制避免了物料比例偏差,有助于了产品质量的均一性,减少了次品率。在食品行业,这直接关系到产品的口感与营养成分。此外,降低生产成本。虽然系统初期投资较高,但长期来看,由于减少了人工成本、物料浪费以及设备故障率,总体生产成本会降低。同时,提安全性能。封闭式输送系统减少了粉尘爆炸的风险,避免了人工操作中的意外伤害,符合现代工业安全生产标准。
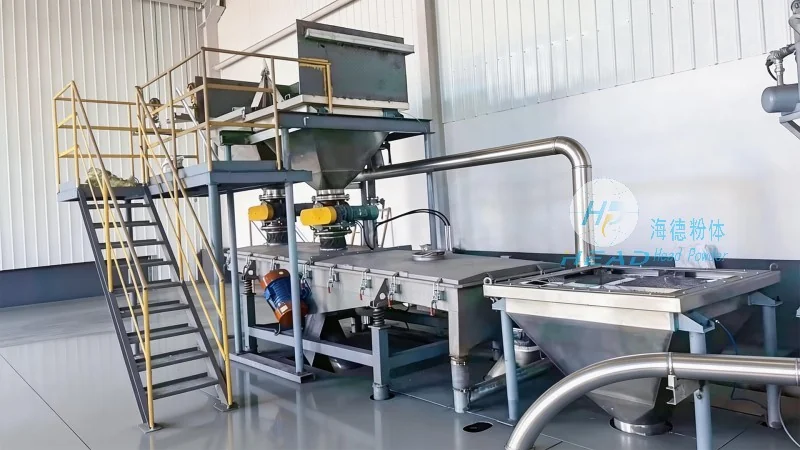
自动称重配料气力输送系统在多个行业中得到了广泛应用。例如,在化工行业,系统用于输送和配料各种化工原料,如碳酸钙、氧化铁等,有助于反应釜中物料的比例准确,提高了化学反应的效率与产品纯度。在食品行业,系统用于输送面粉、糖、添加剂等粉体物料,用于面包、饼干等产品的生产,有助于了食品的口感与营养成分。在制药行业,系统用于输送药品粉末,如抗生素、维生素等,其高精度配料与卫生设计符合药品生产GMP标准,有助于了药品的质量与安全性。此外,在建材行业,系统用于输送水泥、石灰等粉体物料,用于混凝土搅拌站的生产,提高了生产效率与混凝土的质量。这些应用场景均体现了系统的高效性与适应性。
如果您对自动称重配料气力输送系统感兴趣,或需要根据您的生产需求定制解决方案,欢迎联系我们的专业团队。我们提供从设备选型、安装调试到技术支持的全流程服务。公司地址位于山东省济南市,联系人张经理,电话为15662777102。您可以通过电话与我们取得联系,或通过公司网站提交咨询需求。我们将根据您的具体生产情况,提供最合适的设备方案,帮助您提升生产效率与产品质量。选择海德粉体,选择专业的粉体输送解决方案,为您的工业生产注入新的活力。
 山东海德粉体工程有限公司
 156-6277-7102(张经理)
 0531-83386006
 山东省济南市章丘区上皋工业园1号
服务热线
微信咨询
回到顶部