电石净化灰输送方式有哪些?电石净化灰气力输送优势特点简介
在电石生产过程中,净化灰作为固废处理的关键环节,其输送效率与方式直接关系到生产线的整体运行成本与环保合规性。传统输送设备如皮带输送机、斗式提升机虽在部分场景下有所应用,但面对电石净化灰颗粒细、易扬尘的特性,往往暴露出粉尘污染、设备磨损、输送效率低等固有缺陷。为应对这些挑战,现代工业更倾向于采用密闭、高效、环保的气力输送技术,以实现电石净化灰的稳定、连续输送。本文将围绕电石净化灰输送方式,重点介绍海德粉体公司电石净化灰气力输送系统的优势与特点。
电石净化灰输送的挑战与需求
电石净化灰通常具有颗粒细、比表面积大、易吸湿结块的特点,这些特性使得传统重力或机械输送方式难以满足其输送要求。例如,皮带输送机在输送过程中易导致粉尘飞扬,不仅污染环境,还可能造成设备堵塞;斗式提升机则因高速运转产生较大噪音,且对颗粒的磨损较为严重,维护成本较高。此外,电石净化灰的输送距离可能从几十米到数百米不等,传统设备在长距离输送时效率显著下降。因此,寻找一种能够适应电石净化灰特性、实现高效、环保输送的技术成为行业共识。
传统输送方式的局限性分析
皮带输送机作为常见的固体物料输送设备,虽结构简单、运行可靠,但在电石净化灰输送中存在明显不足。首先,由于电石净化灰颗粒细,容易在皮带表面粘附,导致输送阻力增大,甚至引发皮带跑偏、打滑等问题;其次,输送过程中产生的粉尘通过皮带接头、张紧装置等部位逸出,造成工作环境恶化,不符合当前环保要求。斗式提升机虽能实现垂直或大倾角输送,但其在运行时噪音较大,且对颗粒的冲击和摩擦作用较强,易导致设备部件(如链条、料斗)的快速磨损,维护周期短,运行成本高。此外,对于需要长距离水平输送的场景,斗式提升机无法满足需求,而需要多台设备串联,增加系统复杂性和故障点。这些局限性使得传统输送方式在电石净化灰处理中逐渐被更优化的气力输送技术所取代。
海德粉体电石净化灰气力输送系统的主要特点
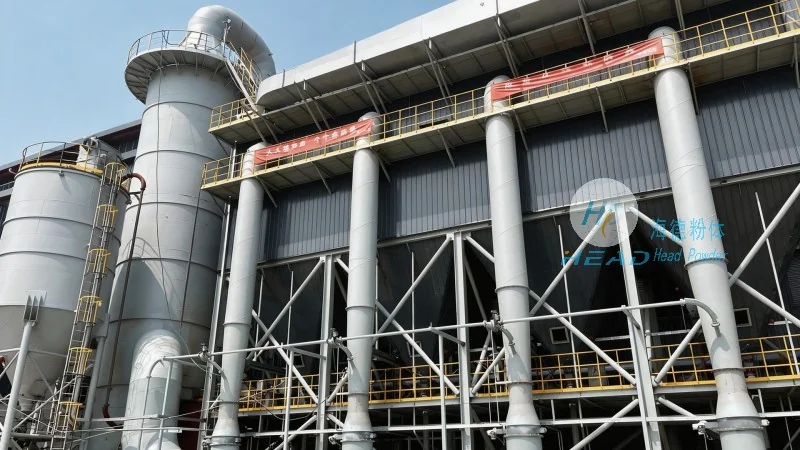
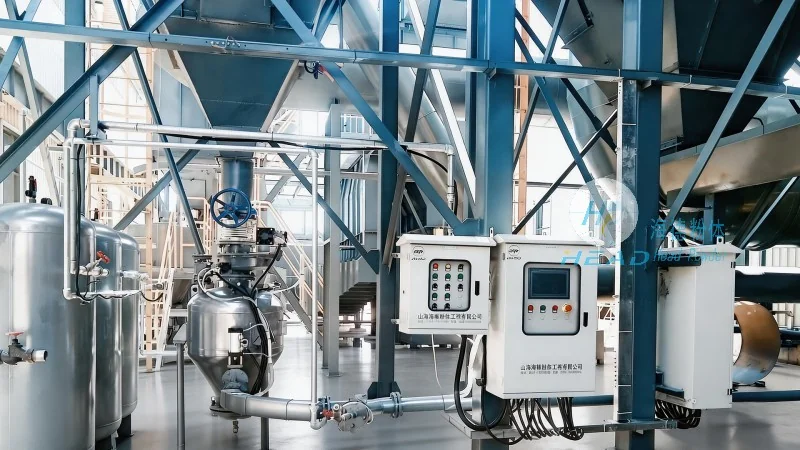
针对电石净化灰的输送需求,海德粉体公司研发的电石净化灰气力输送系统,通过负压或正压气力输送技术,实现了对物料的密闭、连续输送。该系统主要特点在于其环保性与高效性。首先,气力输送采用密闭管道,充分杜绝了粉尘的泄漏与飞扬,改善了传统输送的污染问题,符合国家环保标准。其次,系统可根据输送距离、输送量等参数灵活调整,实现长距离(可达数百米甚至更远)的稳定输送,输送效率远高于皮带或斗式提升机。此外,气力输送设备结构简单,运行平稳,故障率低,维护成本仅为传统设备的1/3至1/2,降低了客户的长期运营成本。海德粉体在系统设计上充分考虑了电石净化灰的特性,采用耐磨材料制造输送管道与分离器,有助于设备在长期运行中保持良好性能。
气力输送技术的具体应用优势
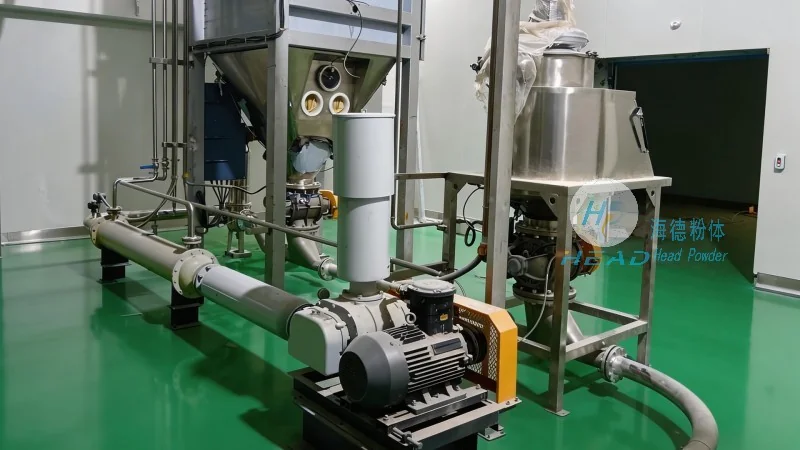
气力输送技术通过气流将物料颗粒悬浮并输送,具有以下具体优势:一是输送过程连续、均匀,避免了传统设备可能出现的物料堆积或输送中断问题,提高了生产线的稳定性;二是系统对物料的适应性广,无论是干燥或潮湿的颗粒,还是易碎、易磨损的物料,均能稳定输送;三是可根据客户需求定制输送管道的布局,适应复杂的工厂环境,如跨越障碍物、改变输送方向等,灵活性高。在海德粉体的电石净化灰气力输送系统中,通常采用罗茨风机作为气源设备,通过调节风机的转速或风量,较为准确控制输送速度,有助于物料在管道内均匀分布。分离器则负责将输送后的气体与物料分离,回收的物料可重新进入输送系统或送至后续处理环节,实现了物料的循环利用,进一步提升了系统效率。
系统配置与定制化解决方案
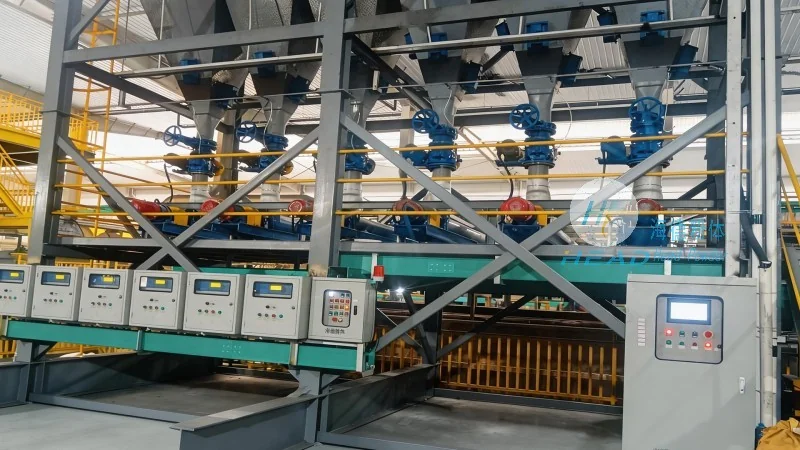
海德粉体公司提供从设备选型到系统安装的全方位服务,根据客户的具体需求定制电石净化灰气力输送方案。在系统配置上,通常包括气源设备(如罗茨风机)、输送管道(根据输送距离选择直径与材质)、分离器、料斗、控制阀门等核心部件。对于输送距离较长的场景,可能增加中间加压站或缓冲罐,以维持气流压力;对于需要垂直输送的部分,可采用垂直管道或提升式气力输送设备。公司工程师会根据客户提供的电石净化灰特性(如颗粒大小、密度、湿度)、输送距离、输送量等参数,进行系统计算与设计,有助于最终方案既满足工艺要求,又具有经济性。例如,某客户需要将电石净化灰从生产车间输送至厂区外的堆场,距离约500米,输送量为每小时10吨,海德粉体为其设计的系统采用φ200mm的输送管道,配备两台罗茨风机,通过负压输送,成功实现了稳定输送,输送效率达到设计值的98%以上。
实际案例与效果验证
通过实际应用案例,海德粉体的电石净化灰气力输送系统已获得客户广泛认可。某电石厂在采用该系统前,使用皮带输送机输送净化灰,粉尘排放浓度高达300mg/m³,且设备每月需停机维护2-3次。更换为海德粉体的气力输送系统后,粉尘排放浓度降至20mg/m³以下,符合国家环保标准;同时,设备故障率降低至每月1次以下,输送效率提升30%,降低了生产线的停机时间。另一客户为化工企业,其电石净化灰需要输送至综合利用设备,通过海德粉体的正压气力输送系统,实现了物料的连续输送,物料输送量稳定在每小时8吨,且系统运行平稳,噪音控制在70分贝以内,为企业的环保与生产效率提升提供了有力支持。这些案例充分证明了海德粉体电石净化灰气力输送系统在解决实际生产问题中的有效性与可靠性。