精细化工气力输送设备简介与结构原理介绍
在精细化工领域,物料的输送效率与安全性至关重要。传统输送方式可能存在粉尘飞扬、交叉污染等问题,而气力输送设备凭借其独特的优势,成为行业内的可作为选择。本文将详细介绍精细化工气力输送设备的结构、原理及实际应用,帮助用户全面了解该技术。
设备结构概述
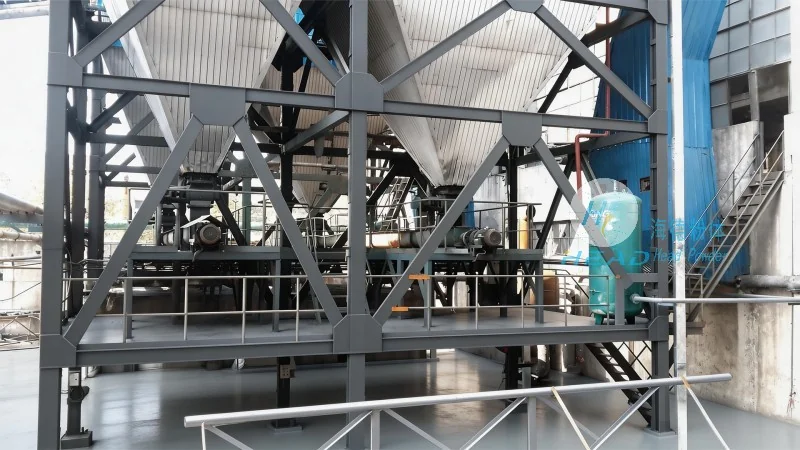
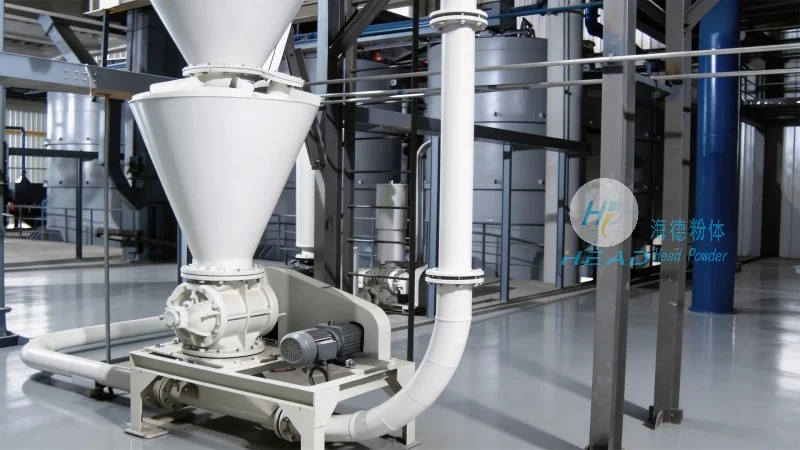
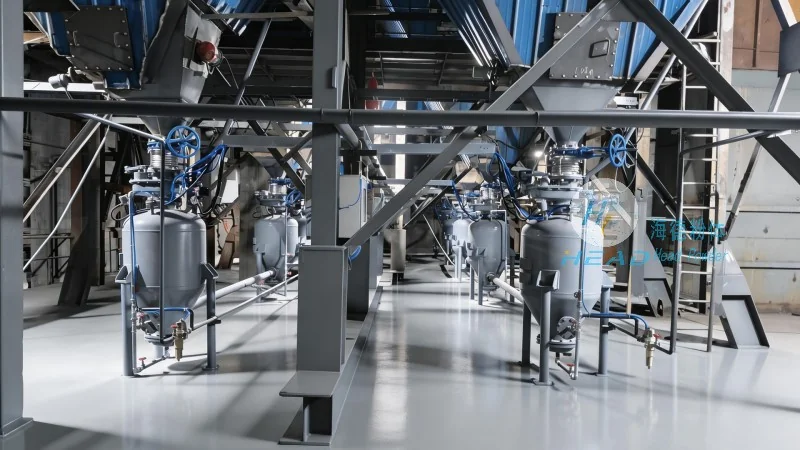
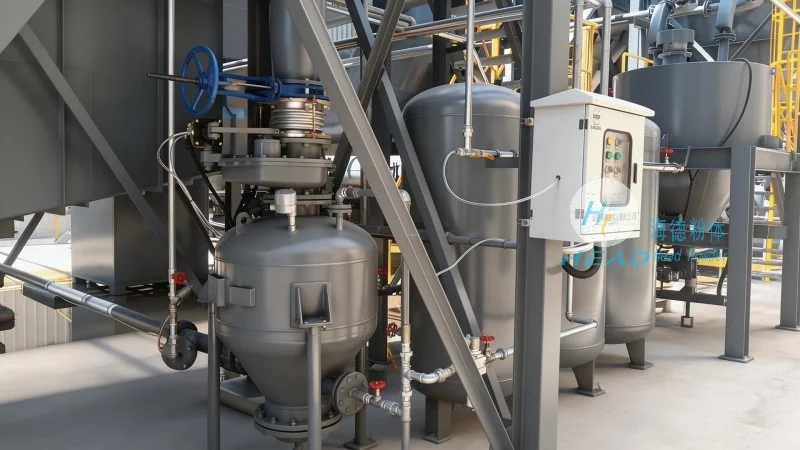
精细化工气力输送设备系统通常由供料单元、输送管道、气固分离单元及控制系统四大部分构成。供料单元是物料进入系统的入口,通常采用星形卸料器或螺旋给料机,通过旋转动作将物料从料斗或储仓中均匀送入输送管道。星形卸料器具有密封性好、无泄漏、适应性强等特点,特别适用于易结块或高粘度物料。输送管道采用304或316L不锈钢材质,内壁光滑,减少物料与管道的摩擦,同时表面进行抛光处理,提高清洁效率。管道系统根据输送距离和高度设计,可能包括垂直管道、水平管道及弯头,弯头采用大角度设计(如90度或120度),降低物料在管道内的堆积风险。气固分离单元是设备的核心,通常采用两级分离结构:一级为旋风分离器,通过离心力将大部分物料与空气分离;二级为袋式过滤器或静电除尘器,进一步过滤细小粉尘,有助于排放空气符合环保标准。控制系统通过PLC或变频器实现自动化管理,包括真空度/压力监测、流量控制、故障报警等功能,有助于系统正常运行。
工作原理详解
气力输送设备的工作原理基于空气动力学,通过改变管道内的空气压力和流速,实现物料的输送。吸送系统通过真空泵在输送管道内形成负压环境,物料在负压作用下被吸入管道,随空气流一同进入分离系统。吸送模式适用于短距离或需要从多个料源取料的场景,其真空度通常控制在-0.05至-0.1MPa之间,有助于物料能顺利进入管道。压送系统则通过鼓风机将压缩空气送入管道,物料在正压作用下被推动前进,适用于长距离或需要克服较大阻力的输送。压送系统的压力通常在0.1至0.3MPa之间,具体参数根据输送距离和物料特性调整。输送过程中,空气与物料的混合比例(即气固比)是关键参数,通常通过调节鼓风机或真空泵的流量来控制,气固比过高可能导致管道堵塞,过低则影响输送效率。设备启动时,控制系统首先启动空气动力源,然后启动供料系统,物料在压力或负压作用下开始输送,经过分离系统后,物料被收集,空气则通过滤网排出,完成整个输送循环。
主要特点分析
精细化工气力输送设备相比传统机械输送方式,具有多项不可替代的优势。首先,无机械接触输送,避免了物料与设备部件的摩擦,有效保持物料的粒度、形状及化学性质,尤其适用于易碎或敏感的精细化工产品,如药品、颜料等。其次,设备密封性好,采用负压或正压输送,防止粉尘飞扬和交叉污染,符合GMP、FDA等卫生标准要求,有助于生产环境洁净。第三,输送效率高,可实现长距离(可达数百米)和大容量(每小时数十吨)的物料输送,减少中间转运环节,提高生产线的连续性和自动化水平。此外,设备运行稳定,维护成本低,自动化程度高,通过传感器实时监测压力、流量等参数,自动调节系统运行状态,降低人工操作风险。对于需要保持物料干燥的精细化工工艺,气力输送避免了湿法输送带来的水分问题,有助于产品质量稳定。最后,设备设计紧凑,占用空间小,便于在有限空间内安装,同时易于清洁和消毒,符合食品、制药等行业的卫生要求。
应用场景举例
在制药行业,精细化工气力输送设备广泛应用于原料药和中间体的输送。例如,某大型制药企业采用海德粉体公司的吸送式气力输送系统,将抗生素粉末从原料储仓输送至反应釜,输送距离达150米,物料输送效率达到每小时20吨,同时粉尘排放量较传统方式降低80%,有效支持了生产环境的洁净度,产品合格率提升至99.9%以上。在化工行业,设备用于输送催化剂、颜料等精细化工产品,如某化工企业通过压送式系统将颜料从仓库输送至生产线,输送距离200米,物料输送过程中无结块现象,有助于了生产线的连续运行。在食品行业,用于面粉、奶粉等粉状食品的输送,如某食品加工厂采用袋式过滤器分离的气力输送系统,有助于食品在输送过程中不受污染,符合食品安全标准。这些案例充分证明了精细化工气力输送设备在提高生产效率、支持产品质量、降低污染方面的应用优势。