白糖物料气力输送设备简介与结构原理介绍
在食品加工行业,白糖作为重要的原料,其高效、安全的输送是生产流程的关键环节。传统的人工或机械输送方式存在效率低、劳动强度大、易造成物料污染或损耗等问题。为解决这些问题,气力输送设备应运而生,尤其在白糖等粉体物料的输送中,其优势日益凸显。本文将详细介绍白糖物料气力输送设备的相关内容,帮助用户了解其结构、原理及优势。
白糖气力输送设备整体结构概述
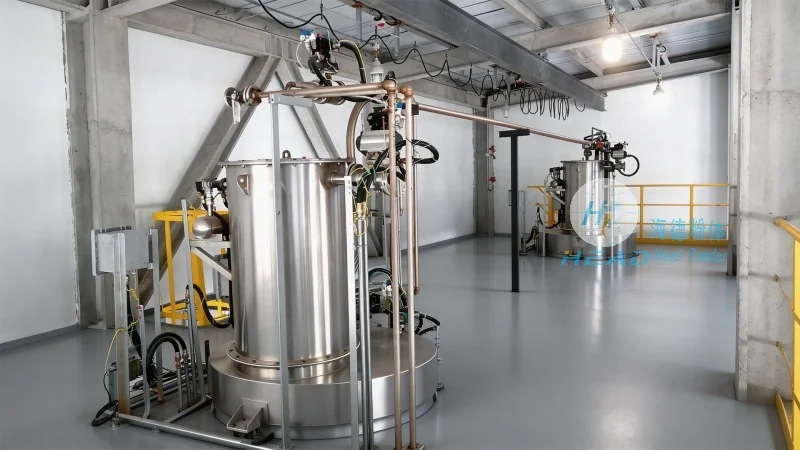
白糖气力输送设备是一种利用气力输送原理,将白糖等粉体物料通过压缩空气输送的设备。其整体结构通常包括供料系统、气力输送系统、气源系统、控制系统和安全保护系统等部分,各部分协同工作,实现物料的连续、稳定输送。设备主体通常为金属材质,结构紧凑,便于安装和维护。
1. 供料系统
供料系统是设备中负责将白糖均匀、连续地送入气力输送系统的部分。主要包括料斗、螺旋输送机、振动给料机或星型卸料器等部件。料斗用于储存物料,其容量根据生产需求设计,通常为0.5-5吨不等,底部设有出料口。螺旋输送机或振动给料机负责将物料从料斗中均匀送出,避免物料堆积或堵塞。对于白糖等易结块的物料,振动给料机通过振动作用,可以有效防止物料结块,有助于供料连续稳定。该系统设计合理,能够有助于物料在输送过程中的均匀性,减少对后续输送系统的影响。
2. 气力输送系统
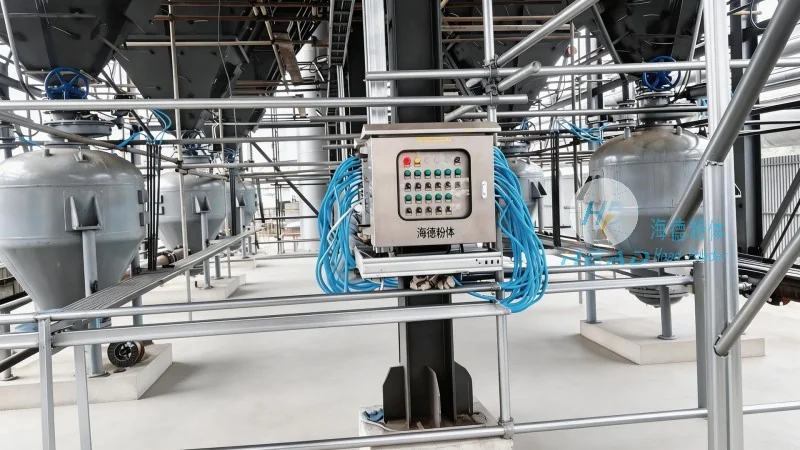
气力输送系统是设备的核心部分,负责将物料与压缩空气混合,形成气固两相流,并通过管道输送至目的地。主要包括输送管道、弯头、三通、分离器、收料斗等部件。输送管道通常采用金属或塑料材质,根据输送距离和压力要求选择合适的管径和壁厚。弯头和三通用于改变输送方向,连接不同位置的设备。分离器是关键部件,用于将物料与压缩空气分离,通常采用旋风分离或袋式过滤的方式。旋风分离器通过离心力将固体物料分离,气体则从顶部排出;袋式过滤器则通过滤袋过滤,有助于排出气体无粉尘。收料斗用于收集分离后的物料,通常为金属或塑料制成,底部设有出料口,方便物料输出。
3. 气源系统
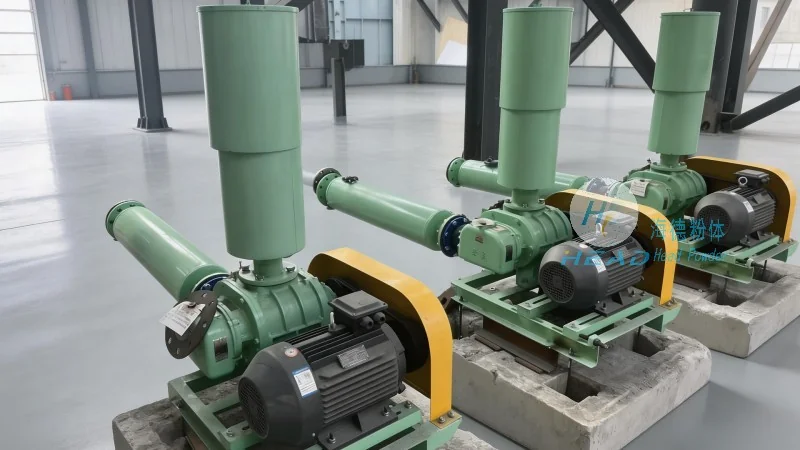
气源系统为设备提供压缩空气,是气力输送的动力来源。主要包括空压机、空气过滤器、干燥机等部件。空压机将空气压缩至通常压力(通常为0.5-0.8MPa),空气过滤器用于去除空气中的杂质,防止杂质进入设备,影响运行;干燥机则用于去除压缩空气中的水分,避免水分对物料造成影响(如白糖吸湿结块)。气源系统通常配备压力表和流量计,用于监测系统压力和流量,有助于输送稳定。对于大型设备,可能需要多台空压机并联,以满足输送需求。
4. 控制系统
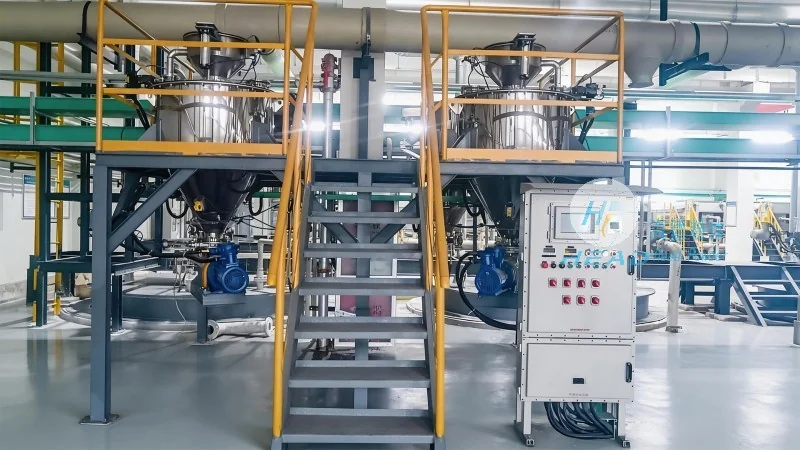
控制系统用于监测和控制设备的运行状态,有助于设备安全、较高效率运行。主要包括PLC控制器、传感器、电控柜等部件。PLC控制器是核心,负责接收传感器信号,控制各执行元件(如电磁阀、电机)的启停。传感器包括压力传感器、流量传感器、温度传感器等,用于监测系统压力、流量、温度等参数,当参数超出设定范围时,PLC会发出警报或自动停机,防止设备损坏。电控柜集中安装控制元件,便于操作和维护。控制系统通常具有远程监控功能,用户可以通过电脑或手机远程查看设备运行状态,提高管理效率。
5. 安全保护系统
安全保护系统用于支持设备运行安全,防止意外事故发生。主要包括过载保护、泄漏检测、防火装置等部件。过载保护装置用于监测设备负载,当负载超过设定值时,自动停机,防止设备过载损坏。泄漏检测装置用于检测系统是否有泄漏,如管道或阀门泄漏,及时发出警报,避免物料或气体泄漏。防火装置用于防止设备起火,通常在空压机或电气设备附近安装灭火装置,有助于提升安全性。安全保护系统设计完善,能够有效支持设备运行安全,减少事故风险。
设备工作原理详解
白糖气力输送设备的工作原理基于气力输送技术,具体流程如下:首先,启动气源系统,空压机将空气压缩至设定压力,经过过滤和干燥后,进入气力输送系统。同时,供料系统将白糖从料斗送入输送管道。压缩空气与白糖在输送管道内混合,形成气固两相流,通过管道输送至分离器。在分离器中,由于离心力作用,固体白糖与气体分离,固体落入收料斗,气体从顶部排出。分离后的气体可以循环使用,或通过排气口排出。整个过程中,压缩空气推动物料前进,实现物料的连续输送。设备通过PLC控制系统,实时监测各参数,调整输送速度和压力,有助于输送稳定。当物料输送完毕或出现故障时,控制系统会自动停机,防止设备空转或损坏。