什么是无尘物料气力输送?
无尘物料气力输送是一种优化的粉体输送技术,通过利用压缩空气或惰性气体作为动力,将粉体或颗粒物料在封闭的管道系统中进行输送。在需要严格控制粉尘污染、支持生产环境洁净的工业领域,如制药、食品、电子制造等,这种输送方式具有不可替代的优势。它通过充分封闭的输送系统,有效隔离物料与外界空气,有助于物料在输送过程中不产生粉尘飞扬,从而满足GMP(药品生产质量管理规范)、HACCP(危害分析与关键控制点)等严格的环境标准,支持产品质量与生产安全。


无尘气力输送系统的核心组成与工作原理
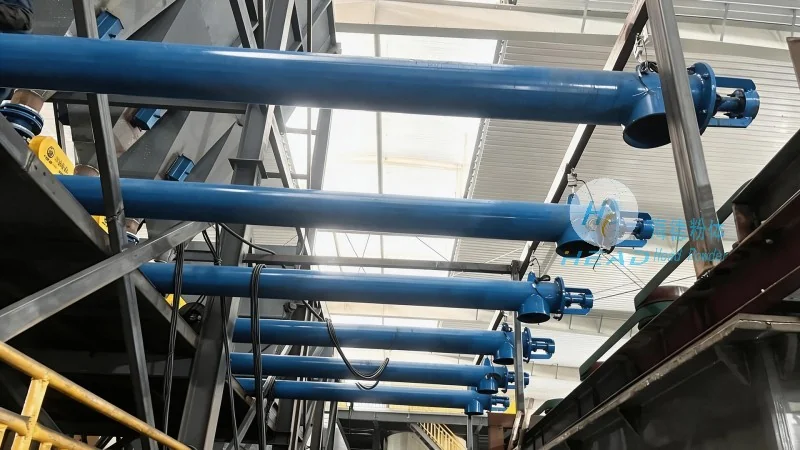
无尘气力输送系统通常由多个关键部件协同工作,构成一个完整的输送流程。首先,供料装置是系统的起点,负责将物料从储存设备(如料仓、料斗)均匀地送入输送管道。常见的供料设备包括星形给料机、螺旋输送机、振动给料机等,其中星形给料机因其较为准确控制物料流量、密封性好而被广泛用于无尘环境。其次,输送管道是系统的主体,采用耐腐蚀、高密封性的材料,如不锈钢、聚乙烯(PE)或复合管道,有助于物料与外界充分隔离。管道的直径、长度和布局根据输送距离和物料特性设计,通常采用直管、弯头、三通等管件连接,形成连续的输送通道。第三,气源设备为系统提供动力,通常为空压机或罗茨风机,根据输送压力和流量需求选择合适的型号。气源设备输出的压缩空气需经过过滤、干燥处理,以去除杂质和水分,避免对物料或系统造成污染。第四,分离设备位于输送终点,用于将物料与输送气体分离。常见的分离设备有旋风分离器、袋式过滤器或电除尘器,旋风分离器通过离心力将物料从气体中分离,袋式过滤器则通过滤袋的过滤作用实现高效分离,有助于物料回收率。最后,控制系统负责监控整个系统的运行状态,包括压力、流量、物料流量、设备运行状态等参数,通过传感器和控制器实现自动化调节,有助于系统正常运行。
无尘气力输送系统的优势与特点
相比传统的机械输送方式(如皮带输送机、斗式提升机),无尘气力输送具有多项应用优势。首先,充分封闭的输送环境有效防止粉尘飞扬,避免对生产车间造成污染,支持员工健康和生产环境安全。这对于制药、食品等对卫生要求极高的行业尤为重要,能够满足GMP等规范中关于“无粉尘污染”的要求。其次,输送效率高,能够实现长距离、大流量的物料输送,例如,通过合理设计管道布局,可输送距离可达数百米甚至更远,且输送速度可调节,适应不同生产节奏。再者,系统结构紧凑,安装灵活,可根据生产布局调整管道走向,无需复杂的地面或空间布局,减少安装成本和时间。此外,无尘气力输送还能减少物料损耗,避免物料在输送过程中因摩擦或碰撞造成的破碎或损失,提高物料利用率。对于易燃、易爆或高纯度物料,惰性气体输送(如氮气、二氧化碳)还能提供额外的安全支持,防止火灾或爆炸风险。同时,系统运行噪音低,对生产环境干扰小,提升工作环境舒适度。
无尘气力输送的应用场景与行业需求
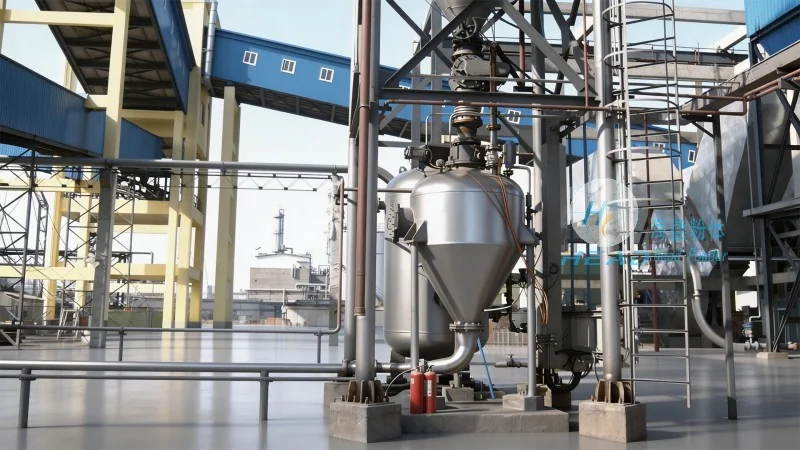
无尘气力输送广泛应用于多个对环境要求严格的行业,具体应用场景如下:在制药行业,用于输送药品原料(如淀粉、糖、乳糖)、辅料(如糊精、色素)或成品(如片剂、胶囊),有助于生产环境无粉尘,避免交叉污染,支持药品纯度和质量。例如,在口服液生产车间,无尘气力输送系统用于将原料从原料仓输送至混合设备,整个过程封闭无尘,符合药品生产质量管理规范(GMP)的要求。在食品行业,用于输送面粉、糖、奶粉、可可粉等原料,保持食品卫生,符合食品安全国家标准(如GB 14881)。例如,在面包厂,无尘气力输送系统用于将面粉从仓库输送至揉面机,避免面粉粉尘飞扬,支持车间卫生。在电子制造行业,用于输送高纯度粉体材料(如硅粉、氧化铝、氮化硼),防止粉尘对电子元件造成污染,有助于产品质量。例如,在半导体芯片生产中,无尘气力输送系统用于输送高纯度硅粉,进入反应炉前进行无尘输送,避免杂质引入。此外,在化工行业(如农药、涂料生产)、陶瓷行业(如陶瓷粉体输送)、建材行业(如水泥、石灰输送)等,无尘气力输送也广泛应用于需要保持洁净环境的粉体物料输送场景。