一文解析什么是连续上料粉体输送系统?
在工业生产中,粉体物料的连续、稳定输送是支持生产效率与产品质量的关键环节。而连续上料粉体输送系统作为现代工业输送技术的重要代表,正逐渐成为众多行业提升生产力的核心设备。本文将深入解析这一系统的定义、构成、优势及应用,帮助读者全面了解其价值与实际应用。

什么是连续上料粉体输送系统?
连续上料粉体输送系统,是指通过自动化设备实现粉体物料从源头到目标位置的连续、稳定输送的设备组合。与传统的间歇式输送方式(如人工装袋、斗式提升机等)不同,该系统采用连续供料与气力输送相结合的方式,能够实现物料的无间断输送,有效减少生产环节的停机时间,提升整体生产效率。系统通常由供料单元、气力输送管道、控制单元及除尘系统等部分组成,可根据不同物料的特性与输送需求进行定制化设计。
系统核心构成与工作原理
1. 供料单元:这是系统的起点,负责将物料从储存仓或料斗中连续、均匀地送入输送管道。常见的供料设备包括螺旋输送机、振动给料机、星型卸料器等。例如,螺旋输送机通过螺旋叶片的旋转将物料向前输送,振动给料机则通过振动使物料流动,两者均能有助于物料的连续供应,且可根据输送量调整转速或振动频率。对于易结块或流动性差的物料,还会配备破碎机或松散设备,有助于物料顺利进入输送管道。
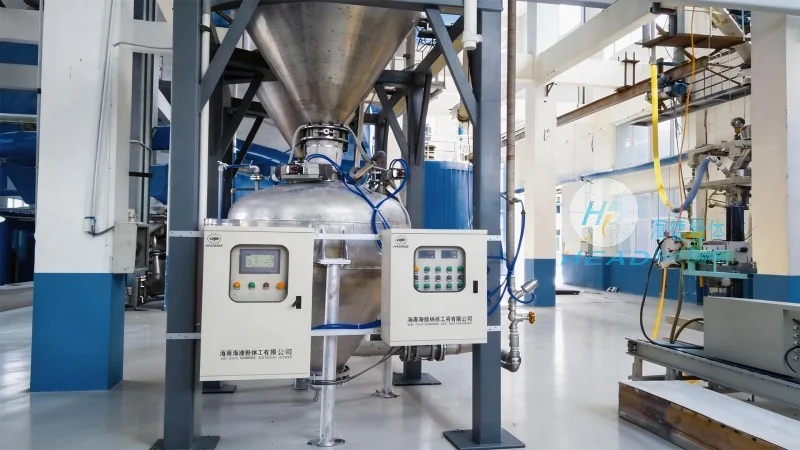
2. 气力输送管道:这是系统的核心输送通道,通常采用不锈钢或塑料材质,耐腐蚀且密封性好。根据输送距离与物料特性,可选择不同的气力输送方式,如脉冲式气力输送(通过压缩空气的脉冲作用推动物料)、正压气力输送(通过正压空气输送物料)或负压气力输送(通过真空吸料)。管道内壁光滑,减少物料与管道的摩擦,降低输送阻力,提高输送效率。管道上还安装有压力传感器、温度传感器等,实时监测输送过程中的压力与温度变化,有助于系统运行稳定。
3. 控制单元:系统的大脑,通常采用PLC(可编程逻辑控制器)控制,集成传感器、执行器与操作界面。控制单元负责接收来自供料单元、输送管道的信号,自动调节压缩空气的流量、压力,控制物料的输送速度。同时,系统还配备人机界面(HMI),操作人员可通过界面监控系统运行状态,设置参数,如输送量、输送距离、故障报警等。对于防爆要求高的场所,控制单元会采用防爆型设计,有助于系统安全使用。

4. 除尘系统:由于粉体输送过程中会产生粉尘,系统通常配备除尘设备,如布袋除尘器或旋风除尘器,将输送管道中的粉尘收集并处理,避免粉尘外泄,保护环境与操作人员健康。除尘系统与输送管道连接,在物料输送的同时,同步进行除尘,实现“输送与除尘一体化”,提高系统整体效率。
工作原理上,物料从供料单元进入输送管道后,通过压缩空气的推动(正压输送)或真空吸力(负压输送),被连续输送到目标位置(如反应釜、包装机、储存仓)。整个过程中,控制单元实时监测各参数,自动调整气流与物料比例,有助于输送稳定。例如,当输送量增加时,控制单元会自动提高压缩空气流量,有助于物料顺利输送;当输送管道堵塞时,系统会自动报警并停止输送,避免设备损坏。
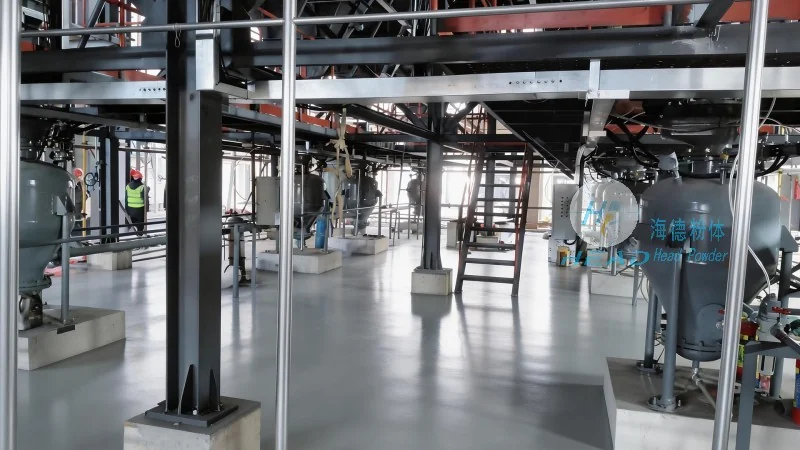
连续上料系统的优势分析
1. 连续输送,提升生产效率:与间歇式输送相比,连续上料系统能够实现物料的24小时不间断输送,减少生产环节的停机时间。例如,某化工企业使用该系统后,生产效率提升了约30%,每日产量增加了15吨,有效缓解了生产压力。
2. 气力输送,环保无污染:传统的斗式提升机或皮带输送机在输送过程中会产生大量粉尘,污染环境,影响操作人员健康。而气力输送系统通过封闭管道输送物料,粉尘不会外泄,有效降低粉尘污染。同时,系统配备的除尘设备可将输送过程中的粉尘收集,处理达标后排放,符合环保要求。某食品企业使用该系统后,车间粉尘浓度降低了80%,操作环境明显改善。