自动混料配料粉体输送的优势特点
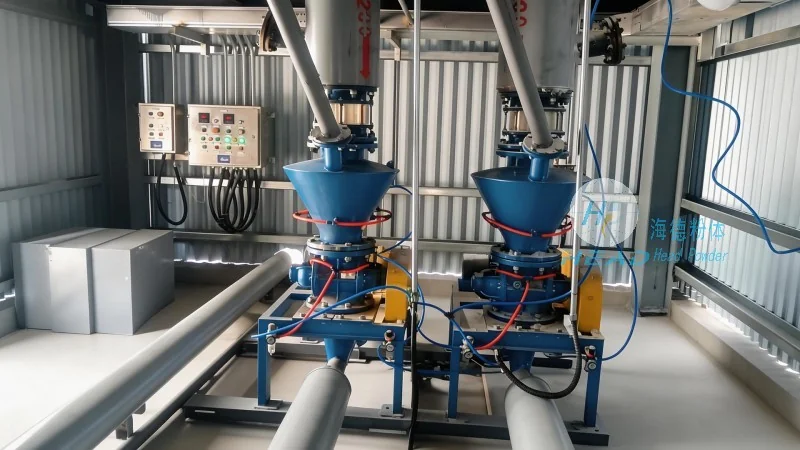
在工业生产中,粉体物料的混料与输送是许多行业(如化工、食品、医药等)的核心环节。传统的人工或半自动混料配料方式存在效率低、精度差、粉尘污染等问题,而自动混料配料气力输送系统作为现代粉体处理技术的代表,通过集成化的设计,改善了这些问题,成为提升生产效率与产品质量的关键设备。该系统由原料存储设备、计量装置、混合单元、气力输送管道及控制系统等组成,实现了从原料进料、计量、混合到输送的全过程自动化,为企业的生产流程带来了创新型的变化。
高精度配料:有助于生产配比的准确性
自动混料配料系统的主要特点之一是高精度的配料能力。系统通常采用优化的称重传感器或螺旋给料机作为计量设备,能够实时监测并调整物料的输送量,有助于不同原料的配比误差控制在极低的范围内(通常在±0.5%以内)。例如,在化工生产中,反应原料的配比直接影响产品的纯度和反应效率;在食品加工中,添加剂的较为准确配比则关系到食品的风味和安全性。通过自动控制,系统能够根据预设的配方自动调整各原料的加入量,避免了人工操作可能带来的误差,支持了生产的一致性和稳定性。
自动化控制:减少人工干预,提升生产效率
该系统集成了PLC(可编程逻辑控制器)或DCS(分布式控制系统),实现了从原料进料、计量、混合到输送的全过程自动化控制。操作人员只需通过触摸屏或上位机界面设置生产参数,系统即可自动完成后续的配料、混合和输送任务。这种自动化控制模式不仅有所减少了人工操作的需求,降低了人力成本,还提高了生产效率。例如,传统的人工混料可能需要数小时才能完成一批生产任务,而自动混料系统可在短时间内完成大量批次的生产,显著缩短了生产周期,提高了设备的利用率。
环保无尘:气力输送技术的环保优势
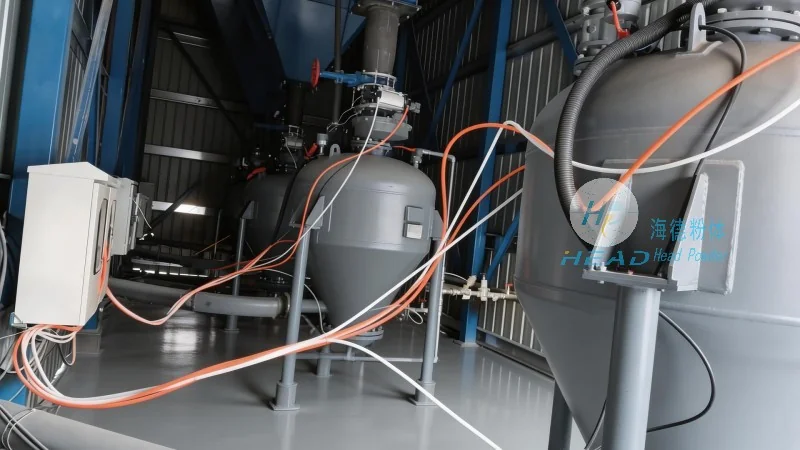
传统粉体输送方式(如皮带输送、斗式提升机)容易产生粉尘飞扬,不仅污染环境,还可能对操作人员的健康造成危害。而自动混料配料气力输送系统采用气力输送技术,通过压缩空气或真空将粉体物料从料斗输送到混合设备,实现了无尘输送。系统配备的除尘装置和密封管道,有效控制了粉尘的扩散,减少了环境污染。同时,气力输送过程中物料的磨损较小,降低了物料的损耗,提高了物料的利用率。对于需要严格环保要求的行业(如食品、医药),这种无尘输送方式尤为重要,能够满足生产环境的高标准要求。
灵活适用:适应多种物料的特性
不同的粉体物料具有不同的物理特性(如流动性、粘性、颗粒大小等),对输送设备的要求也不同。自动混料配料气力输送系统具有高度的灵活性,能够根据物料的特性调整输送参数。例如,对于流动性好的物料,可采用正压气力输送;对于流动性差的物料,可采用负压气力输送;对于易结块的物料,系统可配备振动器或破碎装置,有助于物料的顺利输送。此外,系统可根据生产需求进行定制化设计,如调整输送管道的长度、直径,更换不同材质的管道(如不锈钢、塑料),以适应不同物料的腐蚀性和磨损性。这种灵活性使得系统能够广泛应用于化工原料、食品添加剂、医药粉剂等多种行业,满足不同企业的生产需求。
节能高效:降低能耗,提高输送效率
系统在设计中充分考虑了节能和效率问题。例如,采用变频控制技术,根据实际输送物料的量和速度调整风机的转速,降低能耗;采用高效的输送管道和阀门,减少风阻损失;通过优化输送路线,缩短物料输送的距离,提高输送效率。这些措施使得系统能够在有助于输送效果的同时,降低运行成本。据统计,与传统的机械输送设备相比,气力输送系统的能耗可降低30%以上,输送效率可提高50%以上,为企业带来了显著的经济效益。

应用场景:广泛应用于各行业
自动混料配料气力输送系统在多个行业中得到了广泛应用。在化工行业,用于原料的混合与输送,有助于反应配比准确,提高产品质量;在食品行业,用于食品添加剂的混合,有助于食品的风味和安全性;在医药行业,用于药品原料的配料,有助于药品的纯度和配比;在建材行业,用于水泥、粉煤灰等物料的输送,提高生产效率。无论在哪个行业,该系统都能通过自动化控制和高效输送,帮助企业提升生产效率,降低生产成本,提高产品质量。
技术支持与售后服务:有助于系统正常运行
山东海德粉体工程有限公司作为专业的粉体处理设备制造商,不仅提供高质量的自动混料配料气力输送系统,还提供完善的技术支持和售后服务。公司拥有专业的技术团队,能够根据客户的具体需求,提供定制化的解决方案;系统安装完成后,提供全面的培训,有助于客户能够熟练操作和维护设备;在设备运行过程中,提供及时的故障排除和维修服务,有助于系统的正常运行。对于需要长期合作的客户,公司还提供备件供应和定期维护服务,支持系统的长期使用效果。公司联系人张经理,电话为15662777102,欢迎咨询具体需求,获取详细的解决方案和技术支持。