多点供料粉体气力输送机简介,优势特点介绍
案例背景
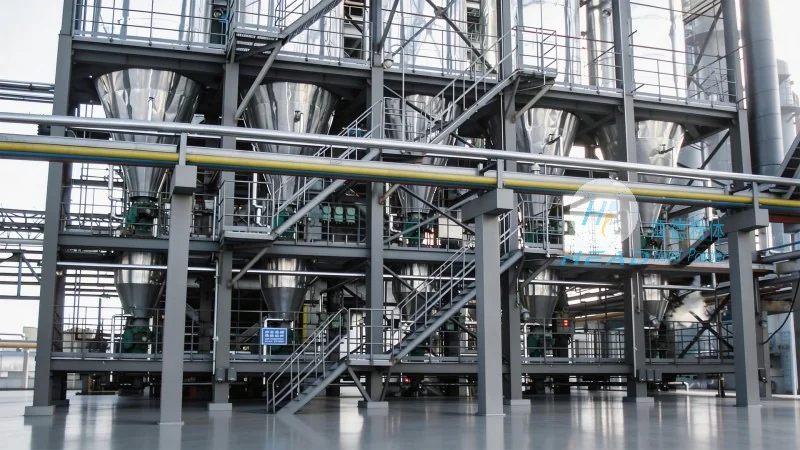
在工业生产流程中,粉体物料的传输是连接生产环节的关键纽带。随着工业自动化水平的提升,传统的机械输送方式逐渐暴露出密封性差、易产生粉尘污染、设备磨损大等局限性。为了满足高标准的环保要求与生产效率需求,一种优化的输送技术——多点供料粉体气力输送机,正逐渐成为众多工厂的常见方案。这种设备利用空气动力原理,在密闭的管道系统中实现物料的流动,其核心价值在于打破了传统单点进料的限制,支持从多个不同的位置同时或分时向管道内供料,从而极大地优化了粉体输送的整体效率。
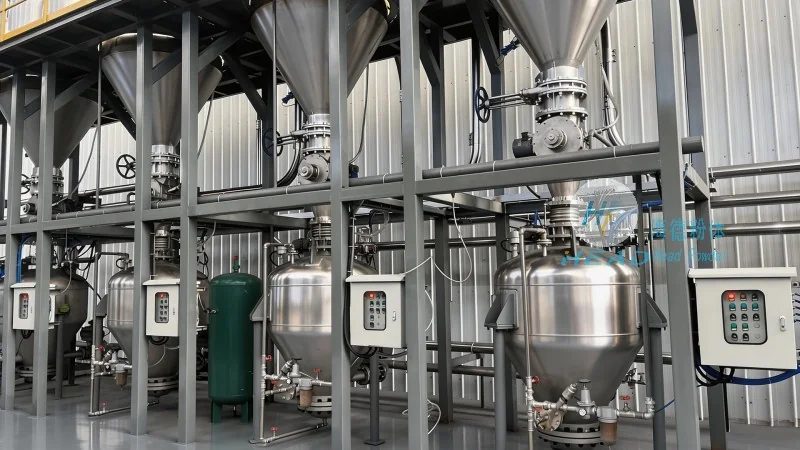
多点供料粉体气力输送机的设计初衷是为了解决复杂工艺流程中的物料分流与汇集问题。在许多工业场景下,物料可能来源于不同的反应釜、料仓或加工工位,需要集中输送至同一目的地。传统的单点输送往往需要额外的转运设备,不仅增加了占地面积,还可能造成物料损耗。而多点供料技术通过在输送管道的多个节点设置供料装置,使得物料能够直接、连续地进入输送流,实现了输送过程的扁平化和高效化。这种设备不仅适用于单一物料的输送,对于混合物料的输送同样表现出色,能够有助于物料在输送过程中的均匀性和稳定性。
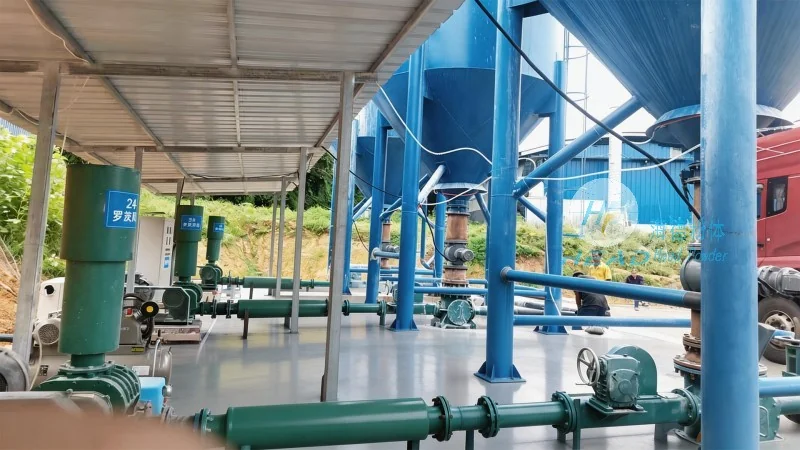
多点供料气力输送系统的工作机制
要深入理解多点供料气力输送系统的优势,建议首先掌握其内部的工作原理。该系统主要由气源设备、输送管道、多点供料装置、分离回收装置以及控制系统等核心部分组成。其工作过程通常基于流体力学原理,利用风机产生的压力差或真空度,在密闭管道内形成稳定的气流场。物料通过各个供料点的阀门或喉口被吸入或吹入管道,与气流混合后形成气固两相流,沿着设定的管道路径高速流动,最终到达的卸料点。
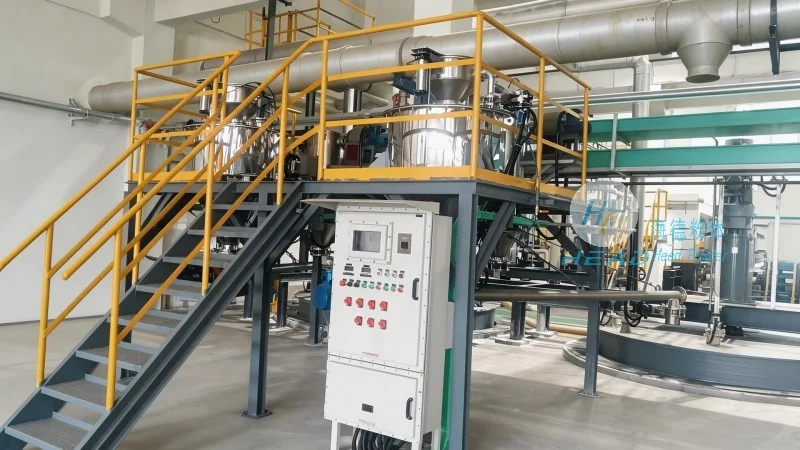
多点供料系统的技术难点在于如何较为准确控制各个供料点的启闭时机与流量。这通常需要配合优化的自动化控制系统来实现。通过PLC编程,系统可以根据生产节奏,较为准确控制每个供料阀的开闭,有助于物料在管道内不会发生堵塞或滞留。这种机制使得系统能够根据实际生产需求,灵活调整供料策略。例如,在高峰期可以开启多点同时供料,实现满负荷运转;在低峰期则可以减少供料点,降低能耗。这种灵活的调度能力,正是多点供料气力输送系统区别于传统输送设备的重要特征。
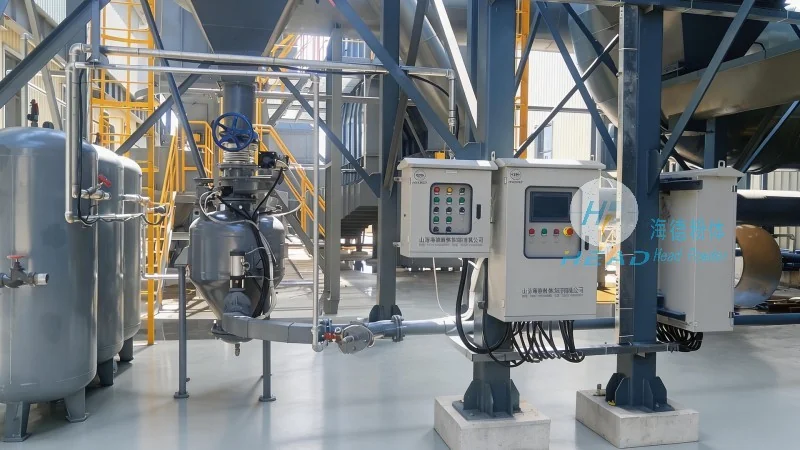
多点供料气力输送系统的主要特点特点
相较于其他类型的输送设备,多点供料气力输送系统具有显著的技术优势,这些优势直接决定了其在工业应用中的高性价比。首先,在环保性能方面,该系统采用全密闭管道设计,从物料进料到卸料,整个过程中物料始终处于封闭状态,充分杜绝了粉尘外溢现象。这不仅有效保护了操作人员的呼吸健康,避免了职业病的发生,同时也符合国家日益严格的环保排放标准,避免了因粉尘污染而面临的环境处罚风险。