白土粉体气力输送系统简介,优势特点介绍
案例背景
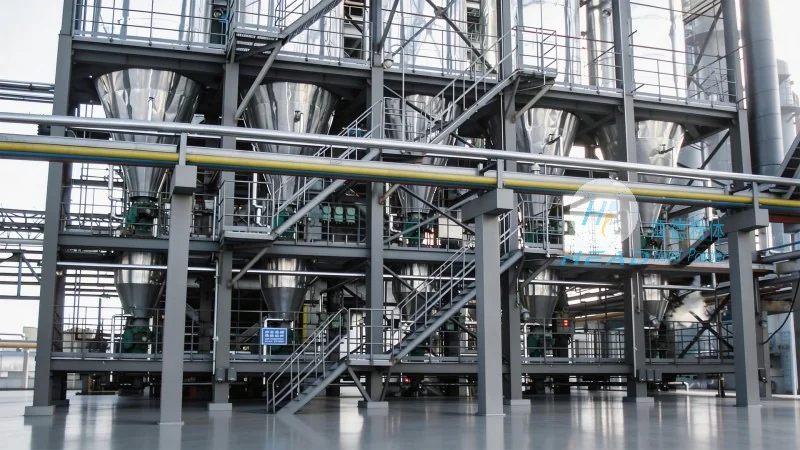
白土,作为一种广泛使用的吸附剂和催化剂载体,在化工、食品、制药以及环保等多个工业领域中扮演着不可或缺的角色。其独特的多孔结构赋予了它良好的吸附性能,能够有效去除液体或气体中的杂质。然而,白土在加工和使用过程中的物流运输环节却面临着诸多技术难题。由于其物理性质较为特殊,白土通常呈现为松散的粉末状,且质地较脆,在传统的输送方式下极易产生粉尘飞扬,这不仅污染了生产环境,还可能对操作人员的呼吸系统造成危害。同时,机械输送设备如螺旋输送机或斗式提升机,往往在输送过程中对物料产生剪切力,导致白土颗粒破碎,从而降低了其吸附活性和商业价值。因此,如何实现白土的清洁、高效且低损耗输送,成为了许多企业亟待解决的技术痛点。正是在这种背景下,化的白土气力输送技术应运而生,并逐渐成为粉体处理领域的常见方案。
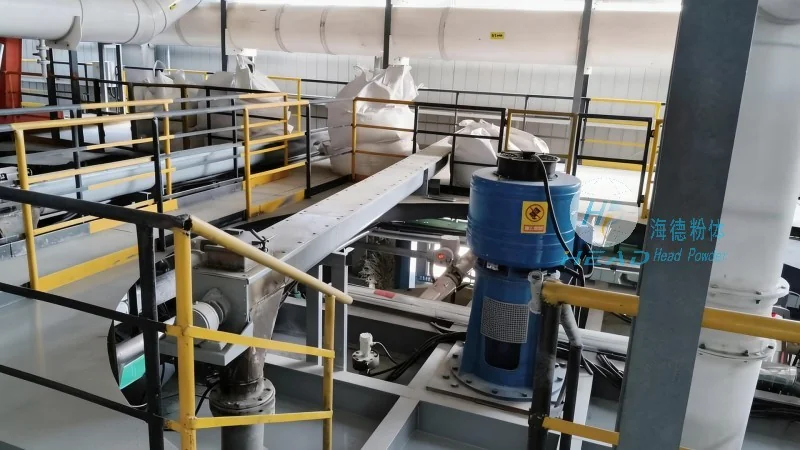
深入解析白土气力输送系统的工作原理
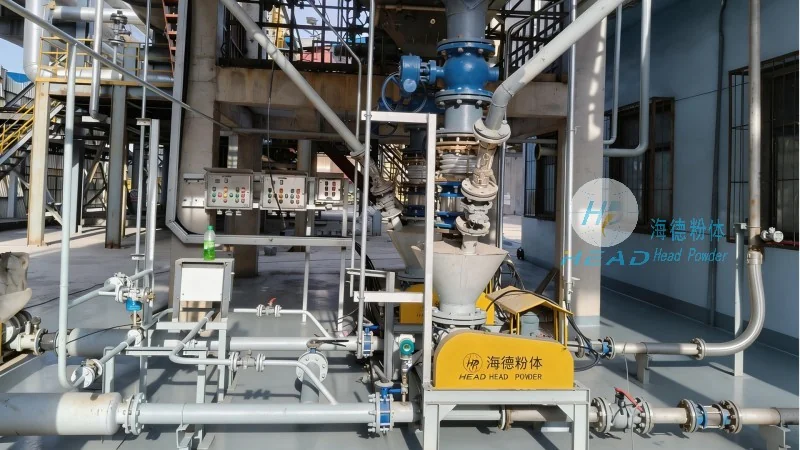
白土气力输送系统是一种利用气流作为动力介质,在密闭管道中输送粉状物料的工程技术。与传统的机械输送相比,气力输送系统充分改变了白土的流动方式,实现了从点到点的连续化作业。该系统的核心在于利用风机产生的压力差,将白土粉体通过供料装置吸入输送管道,并利用气流将其输送到的卸料点。在输送过程中,系统会自动进行气固分离,将白土与空气分离后落入料仓,而净化后的空气则经过除尘器处理后排入大气。这一过程不仅实现了物料的移动,还有助于了整个输送过程的密闭性,杜绝了粉尘外泄。作为专业的白土气力输送系统气力输送设备制造商,我们深知白土易碎、易飞扬的特性,因此在系统设计上采用了特殊的流态化技术,有助于物料在管道内呈流态化或悬浮状态输送,较大程度地减少了物料与管壁的摩擦和碰撞。
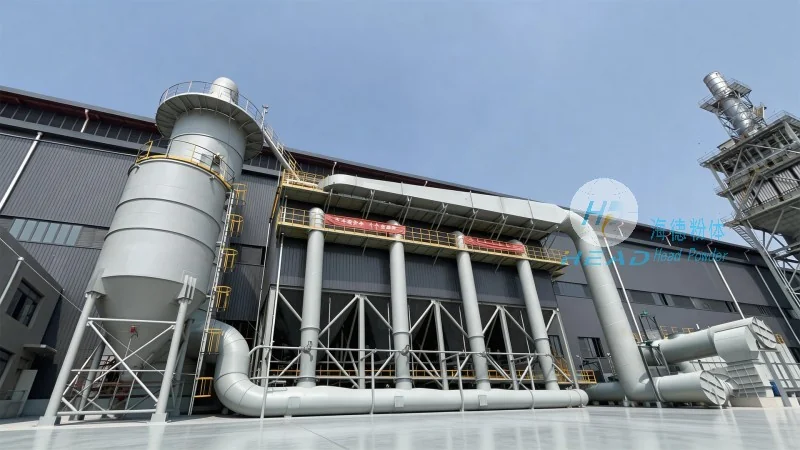
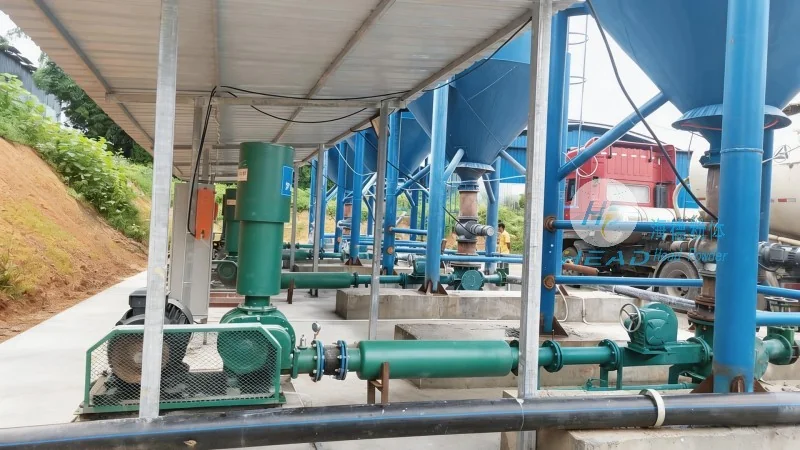
白土气力输送系统的主要特点
采用较好的气力输送技术,对于提升工厂的自动化水平和生产效率具有应用优势。首先,密闭输送是气力输送系统最大的亮点。由于整个输送过程在密闭管道中进行,白土粉尘充分被控制在系统内部,这极大地改善了车间的空气质量,符合工业对环保和职业健康的高标准要求。其次,气力输送系统具有长距离、大容量的特点。通过合理的管路设计,白土可以轻松实现水平、垂直或复杂角度的输送,输送距离可达数公里,且输送量可以根据生产需求灵活调节。这对于大型化工园区或跨楼层生产布局尤为适用。此外,气力输送设备通常结构简单,维护成本低,没有易磨损的机械传动部件,这使得系统的故障率大大降低,运行更加稳定可靠。对于白土这种对破碎率敏感的物料,气力输送系统能够提供温和的输送环境,有效保护物料的原有性能,有助于其在后续工艺中发挥较好效果。