粉体输送怎么选?聚乙烯颗粒气力输送完整解析
在聚合物加工与改性行业中,聚乙烯颗粒的输送效率直接影响生产线的连续性与成品质量。面对市场上多种粉体输送方案——机械输送、气力输送、振动输送等,企业往往难以抉择:是选用结构简单的螺旋输送机,还是投资一套完整的气力输送系统?哪一种方案在聚乙烯颗粒这种特定物料上更具经济效益?针对这些实际问题,本文从物料特性、输送原理、系统设计、运行成本及行业趋势五个维度,对聚乙烯颗粒气力输送进行完整解析,帮助读者建立科学选型的逻辑框架。
一、聚乙烯颗粒的物料特性与输送难点
聚乙烯颗粒属于典型的低吸湿性、低流动性粉粒体,其堆积密度约为0.92-0.96 g/cm³,粒径通常在2-4毫米之间,颗粒表面光滑且具有通常弹性。这些物理属性决定了它对输送设备的两个特殊要求:1,颗粒在运动过程中容易产生静电积聚,可能引发细粉爆炸风险;第二,颗粒之间摩擦系数小,采用机械输送时易发生打滑现象。此外,聚乙烯颗粒的脆性温度范围较窄,在高速撞击或剪切作用下可能产生“鱼眼”或“拉丝”缺陷,影响后续注塑或吹膜工艺的良品率。因此,选型时建议优先考虑输送方式的温和性、密封性与防爆安全性。
当前国内聚乙烯改性料年产量已突破2000万吨(2025年行业统计),其中约30%的产能采用气力输送完成颗粒转运。与机械输送相比,气力输送在管道密闭性、布局灵活性以及跨楼层输送能力上具备应用特点。但不同气力输送形式——稀相、密相、浓相——对聚乙烯颗粒的适应性差异较大。例如,稀相输送风速通常为20-30 m/s,颗粒在管道内呈悬浮态,虽然输送距离远,但高风速带来的碰撞容易使颗粒产生破损与温升;而密相输送风速可降至3-8 m/s,颗粒呈料栓状推进,几乎无破碎风险,但系统压力需求高,配套空压机选型建议较为准确。
二、气力输送系统三大分类与聚乙烯颗粒选型对照
了解物料特性之后,选型的核心任务是对比三大气力输送模式在聚乙烯颗粒场景下的适用性。以下从输送机理、典型特点与应用限制进行逐一分析:
稀相正压输送:利用高速气流在管道内形成气固两相流,颗粒通过文丘里喂料器或旋转阀进入输料管。优点在于系统结构简单,初始投资低,输送距离可达数百米,适合多点卸料。缺点是对颗粒的冲击较大,聚乙烯颗粒在弯头部位容易因反复碰撞产生白粉,且静电累积问题需要配置专门的接地与防爆阀。适用于对颗粒完整性要求不高的再生料或填充料环节。
密相正压输送:通过压缩空气在密封仓内将颗粒压入管道,形成一段气体一段物料的“料栓”状态。输送速度极低,颗粒之间几乎无相对运动,破损率低于0.1%。同时,低压低速工况使管道磨损有所降低,运行能耗仅为稀相的60%-70%。该方式特别适用于对颗粒表面质量敏感的聚乙烯改性料、色母粒以及专业薄膜级树脂。不过,密相输送对气源压力要求高(通常0.3-0.6 MPa),且弯头半径需大于10倍管径,否则易发生堵管。
负压气力输送:利用真空发生器在管道末端形成负压,将物料从多个进料点吸至集料仓。系统无粉尘外溢,较为适合对卫生等级要求严格的食品接触级聚乙烯生产。缺点在于输送距离有限(一般不超过50米),且真空泵能耗较高。对于日产量不足50吨的小型改性车间,负压输送是兼具安全性与清洁度的优选方案。
综合对比后,目前国内外主流聚乙烯生产企业在新增产线时,密相正压输送的采用率已超过45%,且呈现逐年上升趋势。其原因在于环保政策收紧后,粉尘排放标准从50 mg/m³降至10 mg/m³(GB 16297-2023修订版),密相系统的封闭循环结构几乎没有二次扬尘风险。
三、气力输送系统核心设备选型参数与计算依据
气力输送系统的设计并非简单“买一套设备”,而是基于物料参数、输送距离、提升高度、弯头数量等变量进行定制化计算。以一条年产3万吨聚乙烯颗粒产线为例,假设输送距离150米、提升高度12米、弯头10个,需要重点核算以下参数:
- 气固比(混合比):稀相通常取10-20 kg/kg,密相可取40-80 kg/kg。对于聚乙烯颗粒,建议密相气固比设为55-65,既能有助于输送效率又可避免堵管。
- 输送速度:入口速度不宜低于3 m/s(防止沉淀),出口速度不宜高于15 m/s(减少磨损)。实际工程中,通过进气量调节阀配合紊流器实现速度梯度控制。
- 供料装置:旋转阀密封性能至为关键。聚乙烯颗粒泄漏后不仅浪费原料,更可能因静电积累诱发闪燃。应选用带气封腔的耐压旋转阀,密封间隙控制在0.05 mm以内,泄漏率低于0.1%。
- 弯头结构:推荐采用半径大于10倍管径的R型弯头,内壁衬耐磨陶瓷。试验数据表明,陶瓷衬里可将弯头使用寿命从6个月延长至3年以上。
上述参数的匹配程度直接决定了系统能否在“低破损、低能耗、零泄漏”三者之间达成平衡。在2026年的设备标准升级背景下(T/CPCIF 0246-2025),气力输送系统的综合能效被要求不低于82%,这迫使企业在选型时建议放弃“低价中标”思路,转而关注全生命周期成本。
四、运行成本对比:气力输送 vs 机械输送的实际测算
很多企业在决策时更关心初期采购价格,但忽略了两年内的运维成本。以一条30米水平输送线、年运行6000小时为例:机械螺旋输送机设备投资约8万元,功率7.5 kW,年电费约5.6万元(按0.8元/度计算),螺旋叶片每半年更换一次,备件成本约1.5万元/年;气力密相输送系统设备投资约18万元,功率11 kW,年电费约8.2万元,但管道几乎无磨损,维修主要集中在空压机保养与过滤芯更换,年费用约0.8万元。三年合计,机械输送总成本约为23.3万元,气力输送约为26.4万元,差距不到3万元。但气力输送节省了人工巡检时间、避免了物料板结带来的停机损失,且实现了全封闭输送——在环保检查频次增加的背景下,这种隐性效益往往超过差价。
此外,聚乙烯颗粒在夏季高温或梅雨季节容易吸湿结块,机械输送的料仓积料问题会导致每批次约2%的物料降级。气力输送系统则可通过干燥气流预处理,将颗粒含水量控制在0.1%以下,从根源上提升产品质量稳定性。行业内头部改性企业(如金发科技、道恩股份)近年已逐步将老产线的机械输送改造为气力密相系统,改造后产品A级率提升至少3个百分点。
五、系统设计中的防爆与安全合规要点
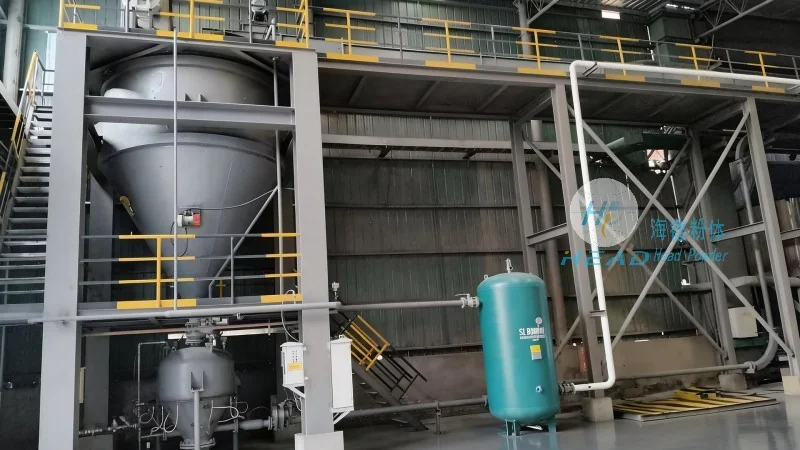
聚乙烯粉尘属于St1级可燃粉尘,最小点火能量约为10-30 mJ。气力输送系统雷打不动需要配置以下安全措施:一是管道静电跨接与接地网,接地电阻需低于4 Ω;二是每100米设置一处泄爆片,泄爆面积按0.04 m²/m³管道容积计算;三是旋转阀与空压机联锁,若负压异常波动,系统应在0.5秒内触发急停;四是物料进入输送管道前增设永磁除铁器,防止金属异物撞击产生火花。海德粉体在2025年承接的某西北石化企业聚乙烯颗粒输送项目中,就因严格按GB 15577-2023标准设计防爆分区,一次性通过省级安评验收,项目至今事故较少运行。
六、案例解析:从选型到落地的全流程参考
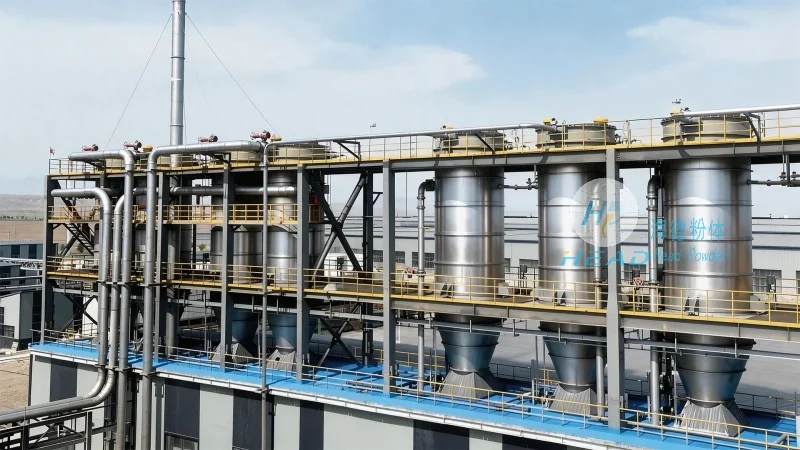
以某华东地区聚乙烯回料造粒厂为例,其原有两条产线采用人工上料与螺旋输送混合式供料,工人劳动强度大且现场粉尘浓度超标。2025年技术改造时,企业对比了多家供应商,最终选定海德粉体提供的密相正压气力输送方案。系统设计输送能力6 t/h,输送距离80米,提升高度8米,配备变频螺杆空压机、耐磨双压板旋转阀以及PLC自动控制系统。投产后的数据显示:颗粒破碎率从改造前的0.8%降至0.05%以下;操作工人由8人减少至2人;年节约原料损耗约25吨,折合净收益约30万元。更重要的是,改造后车间粉尘浓度稳定低于4 mg/m³,较好满足环保低排要求。该项目不仅成为当地粉体输送技改示范工程,也印证了科学选型与专业设计之间的强关联。
七、2026年行业趋势与选型建议
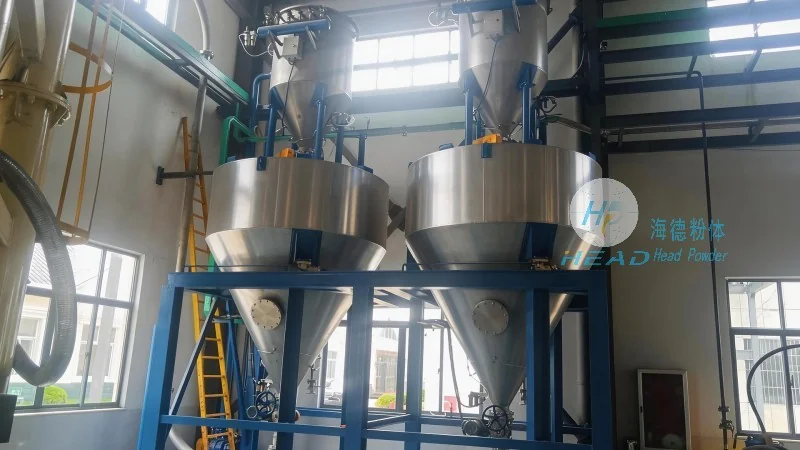
展望2026年,中国塑料加工行业正向“低碳化、智能化、高值化”转型。气力输送系统也将呈现三个明显趋势:一是AI在线监测系统的普及,通过压差传感器采集管道波动数据,实时调整供气量与旋转阀转速,实现自适应输送;二是模块化设计加速,从供料仓到收料仓可实现即插即用,大幅缩短安装工期;三是能效标准进一步提高,鼓励采用变速驱动与余热回收技术。对于正在规划产线升级的企业,建议优先考察具备整站集成能力的供应商,而非单一设备商。海德粉体在气力输送领域积累了超过15年项目经验,可提供从物料物性测试、管道压力模拟到安装调试的全链条服务,帮助企业在选型阶段就规避80%以上的潜在故障点。如您正在选型或面临现有系统改造难题,欢迎联系技术团队获取针对性方案(咨询热线:156-6277-7102)。选择气力输送,本质是选择对产品品质的长期承诺——只有匹配物料特性与工艺需求的设计,才能真正实现降本增效与绿色生产。