如何选择合适的玻化微珠气力输送系统?常规流程步骤详解
案例背景
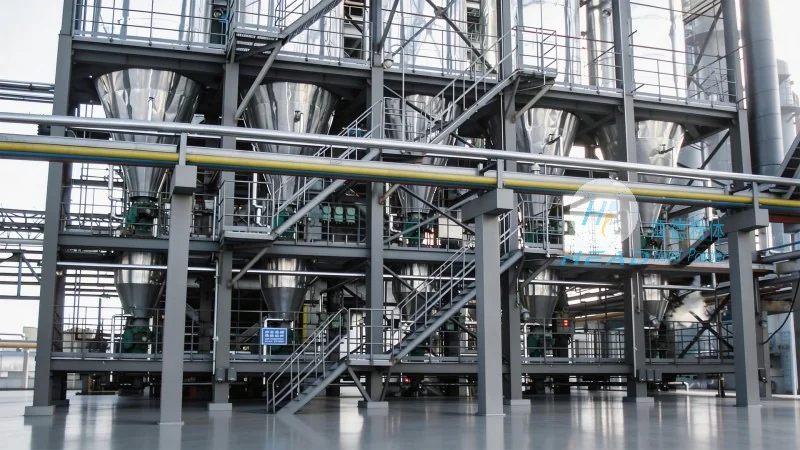
在建筑保温材料的生产与加工过程中,玻化微珠作为一种高效轻质的无机保温骨料,其应用范围日益广泛。然而,玻化微珠具有颗粒细小、易飞扬、易破碎以及流动性较差等特点,这使得传统的机械输送方式(如螺旋输送机、斗提机)往往面临扬尘严重、能耗高、易造成物料破碎等痛点。为了解决这些难题,化的生产流程普遍采用玻化微珠气力输送技术。气力输送不仅能够实现物料的封闭式输送,有效保护物料性能,还能有所降低车间粉尘污染,提升生产环境质量。对于企业而言,选择一套技术成熟、运行稳定的玻化微珠气力输送系统气力输送设备,是支持生产连续性和产品质量的关键所在。本文将详细解析选择合适气力输送系统的常规流程步骤,帮助企业做出科学决策。
1步:详细的需求分析与工艺参数确定
选择合适的气力输送系统,首要任务是进行详尽的需求分析。这一步并非简单的参数罗列,而是对整个输送项目的顶层设计。企业需要明确输送物料的物理化学特性,这是后续选型的基石。对于玻化微珠而言,其粒径分布、堆积密度、含水率、易磨性以及是否含有易燃易爆成分,都直接决定了输送系统的技术路径。例如,如果物料中含有较高的水分,就需要考虑系统的防结露和防堵塞设计;如果物料粒径过细且容易产生静电,则建议配备相应的防爆和除尘措施。
在明确了物料特性后,建议准确计算输送量。输送量应根据生产线的实际产能需求来确定,既要满足高峰期的生产负荷,又要避免设备选型过大造成的资源浪费。同时,输送距离和提升高度是决定系统压力的关键指标。气力输送系统根据输送距离的长短,通常分为低压稀相输送和高压密相输送。如果输送距离较短(通常在50米以内),低压系统即可满足需求;而对于长距离输送,则需要采用密相栓流输送技术,以降低能耗并减少物料破碎。此外,还需要考虑输送的连续性要求,是间歇式输送还是连续式输送,这将直接影响料仓设计和控制逻辑的设定。
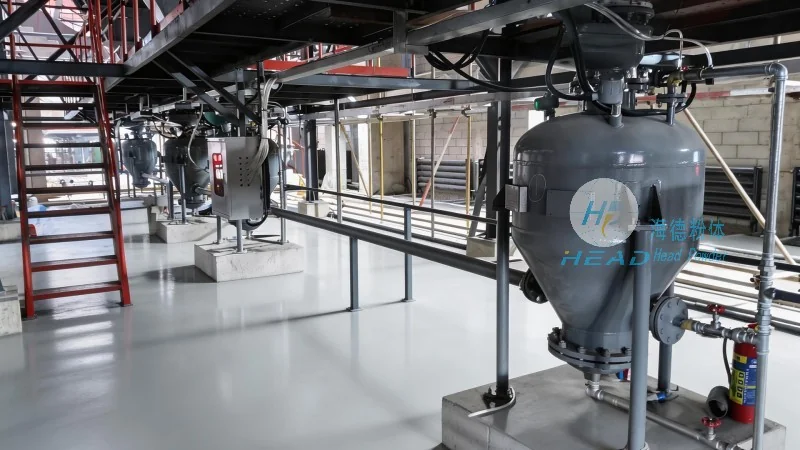
第二步:核心设备选型与配置方案
在确定了工艺参数后,进入核心设备的选型阶段。一套完整的玻化微珠气力输送系统通常由气源设备、输送管道、供料装置、分离除尘装置、料仓及控制系统组成。气源设备是系统的“心脏”,其选型直接关系到输送效率和能耗。对于玻化微珠这种轻质物料,常用的气源设备包括罗茨风机、空气压缩机和真空泵。罗茨风机具有结构简单、运行稳定、噪音相对较低的特点,是低压稀相输送的首选;而高压空压机则常用于密相输送。选型时需根据计算出的系统总风量和系统阻力,选择匹配的风机型号,有助于风机在高效区运行。
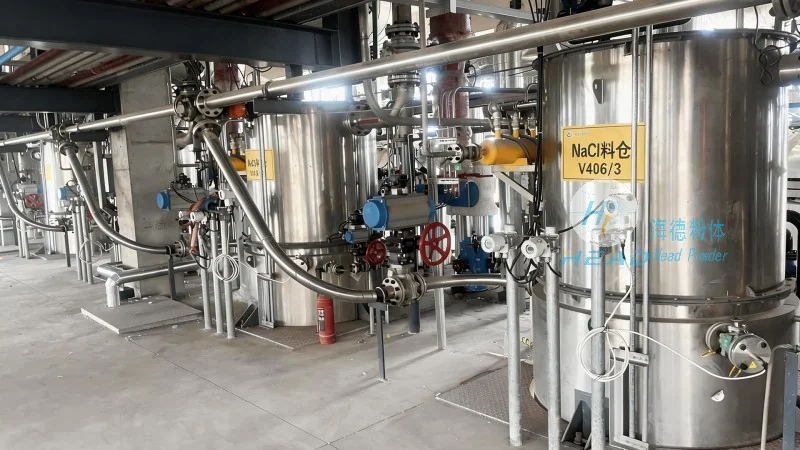
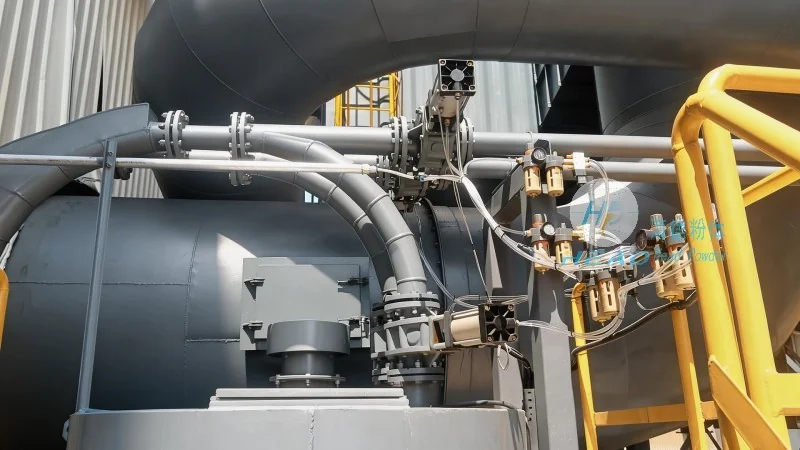
供料装置是气力输送系统实现物料与气流混合的关键部件。根据输送工艺的不同,供料器可分为吸入式、压出式和混合式。对于玻化微珠,通常推荐使用旋转供料器或喷射式供料器,以有助于物料能够顺畅地进入输送管道,同时防止气流倒流。输送管道的布置应尽量减少弯头数量,以降低压力损失和磨损。如果建议使用弯头,应选用曲率半径较大的光滑弯头。分离除尘装置则负责将输送至终点的物料与气流分离,并净化排放的气体。考虑到环保要求,建议配置高效的除尘器,有助于排放浓度符合国家标准。在整个配置方案中,建议有助于玻化微珠气力输送系统气力输送设备的各部件之间匹配合理,性能互补,才能发挥出系统的较好效能。
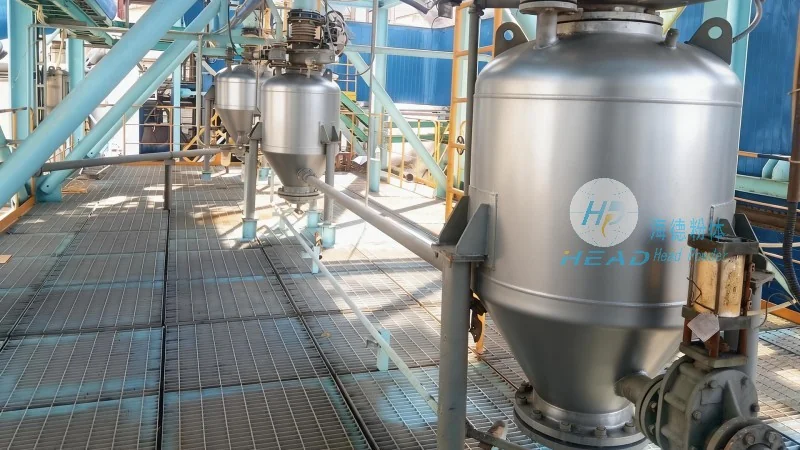
第三步:控制系统与自动化水平设计
随着工业4.0和智能制造的发展,气力输送系统的自动化水平已成为衡量系统较好性的重要指标。一个良好的控制系统不仅能提高操作效率,还能有效支持生产安全。控制系统应采用PLC(可编程逻辑控制器)作为核心控制单元,实现对整个输送过程的集中监控和逻辑控制。系统应具备自动启停、流量调节、故障报警、远程监控等功能。
在控制逻辑上,系统应能根据料仓的料位变化自动控制输送机的启停,实现“缺料不送,满料停送”的智能循环,避免料仓溢料或空转。对于多点供料或多点卸料的复杂系统,控制系统应具备灵活的调度能力,有助于物料分配的准确性。此外,系统还应具备完善的联锁保护功能,例如风机过载保护、管道堵塞报警、除尘器压差异常报警等,一旦发生异常,系统能立即做出反应,防止事故扩大。通过高度自动化的控制系统,操作人员无需长时间值守,只需在控制室即可掌握全厂生产动态,大大降低了劳动强度,提升了管理的精细化程度。