山东海德粉体深耕气力输送行业十余年,提供气力输送系统、设备、风机全链条服务,承接全国粉体工程总包项目,咨询热线:156 6277 7102!


工业碱,作为化工生产中的关键原料,其输送过程对设备的安全性和环保性要求极高。传统的人工或机械输送方式不仅效率低下,还易导致粉尘飞扬、物料损耗及环境污染。气力输送技术,通过利用气流输送物料,为工业碱的输送提供了高效、可靠的新方案。本文将深入解析负压与正压两种主流气力输送技术,探讨其在工业碱输送中的应用优势与选择策略。

负压气力输送,又称吸送式气力输送,通过风机在输送管道内形成负压,将物料从料源处吸入并输送到目的地。对于工业碱这类易产生粉尘或具有腐蚀性的物料,负压系统具有应用优势。其工作原理为:吸嘴将物料吸入输料管,在负压作用下,物料与空气混合形成气固两相流,经过分离器分离后,物料落入接收设备,尾气则通过除尘器处理达标排放。负压系统的主要特点包括:输送过程封闭,有效控制扬尘;适用于长距离输送(可达数百米至数公里);对物料颗粒大小适应性较强,可输送细粉、颗粒及混合物料。在工业碱输送中,负压技术常用于从料仓、仓库等源头向生产车间输送,有助于物料在输送过程中与外界环境隔离,减少氧化或污染风险。例如,某化工企业采用负压气力输送系统,将工业碱粉末从200米外的仓库输送至生产反应釜,输送效率提升40%,同时粉尘排放量降低80%以上,充分体现了负压技术的环保与高效特性。
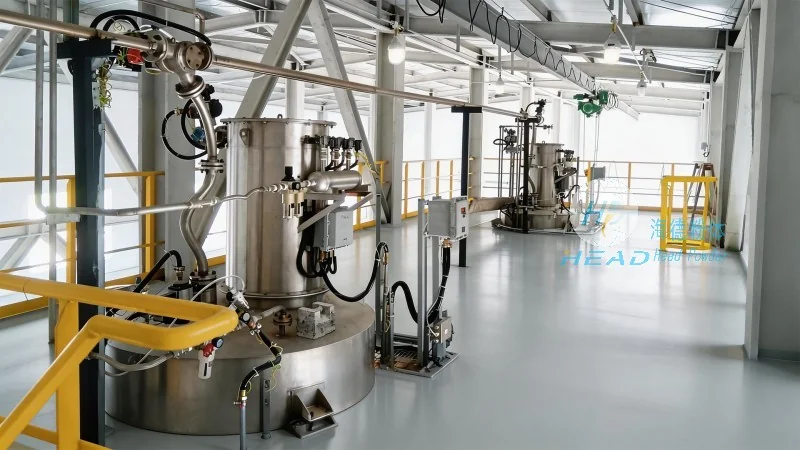
正压气力输送,又称压送式气力输送,通过风机在输送管道内形成正压,将物料从加料点压送至目的地。与负压系统不同,正压系统通过加料器将物料强制加入管道,利用气流压力推动物料前进。正压输送技术适用于短距离、高产量及连续生产的工业碱输送场景。其系统组成包括加料器、输料管、分离器及风机,加料器通常采用星形或螺旋式结构,有助于物料均匀加入管道,避免堵塞。正压系统的优点在于:输送能力大,可满足高产量需求;输送过程连续稳定,适合生产线连续作业;设备投资相对较低,维护简便。对于工业碱输送,正压技术常用于从生产设备(如反应釜、干燥机)向包装设备或储罐输送,实现快速、连续的物料转移。例如,某化工企业采用正压气力输送系统,将干燥后的工业碱颗粒从生产车间输送至包装线,输送距离仅80米,每小时输送量达到15吨,生产效率有所提升,且物料损耗率低于1%。
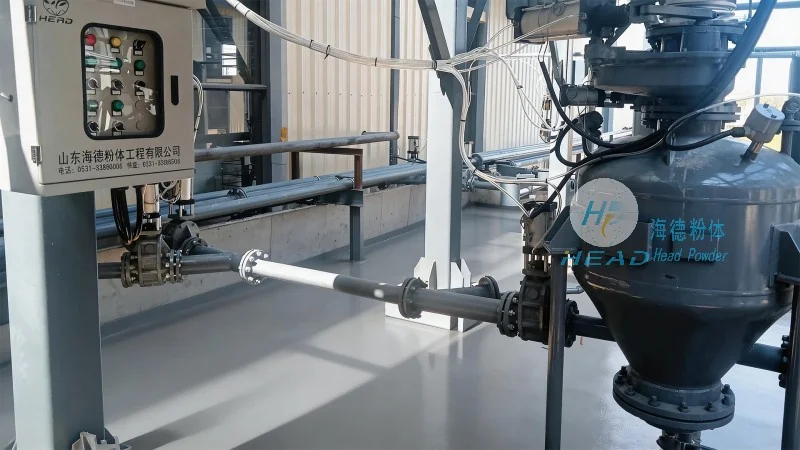
在工业碱气力输送中,负压与正压技术各有优劣,需根据具体需求选择。负压系统虽环保,但能耗较高,且输送距离有限;正压系统效率高,但可能产生较高扬尘,需加强尾气处理。从输送距离来看,负压输送适用于长距离(>200米),正压输送适用于短距离(<150米)。从物料特性来看,负压更适用于易产生粉尘或对环境要求严格的工业碱,正压适用于颗粒较大、不易堵塞的物料。从生产规模来看,大规模、高产量生产可采用正压系统,中小规模或环保要求高的场景则推荐负压系统。综合比较,工业碱输送中,若需长距离输送且注重环保,应优先考虑负压气力输送;若需短距离、高效率输送,正压系统更为合适。实际应用中,许多企业根据不同生产环节的需求,采用负压与正压系统组合,实现物料的全流程高效输送。
工业碱气力输送技术在化工、制药、食品等多个行业均有广泛应用。在化工行业,工业碱常用于中和反应、洗涤工序,其输送过程需有助于提升安全性与环保。例如,某大型化工企业采用负压气力输送系统,将工业碱从原料仓库输送至多个生产车间,覆盖输送距离达800米,系统运行稳定,年输送量超过10万吨,有效降低了人工输送的成本与风险。在制药行业,工业碱的输送需符合GMP标准,负压系统通过封闭输送,避免物料污染,有助于药品生产环境符合要求。某制药企业引入负压气力输送技术,将工业碱输送至制剂车间,实现了物料的无接触、无污染输送,提升了产品质量与安全性。此外,在食品行业,部分工业碱(如食品级氢氧化钠)的输送也采用气力输送,正压系统因其高效、连续的特点,被广泛应用于从生产设备到包装线的输送。这些实际案例充分证明了工业碱气力输送技术的可靠性与适用性,为不同行业提供了定制化的输送解决方案。

山东海德粉体工程有限公司,作为技术成熟的粉体输送设备制造商与服务提供商,专注于工业碱等粉体物料的气力输送技术。公司拥有专业的研发团队与丰富的项目经验,能够根据客户的具体需求,提供从系统设计、设备制造到安装调试的全方位服务。海德粉体拥有较好的负压与正压气力输送设备,包括高效风机、耐磨输料管、智能分离器等,有助于系统运行稳定、效率高。公司注重技术创新,不断优化气力输送技术,提升工业碱输送的环保与效率。例如,针对工业碱的腐蚀性,公司采用特殊材质的设备,延长设备使用寿命;针对长距离输送,优化负压系统设计,降低能耗。海德粉体工程有限公司始终以客户需求为导向,致力于为客户提供较好质的产品与服务。如需了解工业碱气力输送技术或获取定制化解决方案,欢迎联系张经理,电话:15662777102,地址:山东济南。我们将为您提供专业的技术支持与咨询服务,助力您的工业碱输送项目取得成功。
 山东海德粉体工程有限公司
 156-6277-7102(张经理)
 0531-83386006
 山东省济南市章丘区上皋工业园1号
服务热线
微信咨询
回到顶部