铸造砂技术参数及输送系统工艺
在铸造行业中,铸造砂作为关键原材料,其输送效率直接关系到生产线的整体运行稳定性。随着工业生产的规模化发展,传统的铸造砂输送方式已难以满足现代制造业对效率、环保及安全性的高要求。因此,针对铸造砂的特性,设计科学合理的输送系统成为企业提升生产力的核心环节。山东海德粉体工程有限公司(简称“海德粉体”)凭借在粉体输送领域的专业经验,为铸造企业提供定制化的铸造砂输送解决方案,助力企业实现生产流程的优化升级。
铸造砂技术参数解析:影响输送系统设计的关键因素
铸造砂的技术参数是其输送系统设计的基础,主要包括粒度分布、密度、水分含量、含泥量、流动性等。不同铸造工艺对砂粒的粒度要求差异较大,例如,铸钢用砂通常需要较粗的颗粒(通常为0.5-5mm),以提供足够的强度和透气性;而铸铝用砂则要求更细的颗粒(通常为0.1-1mm),以减少铸件的气孔和缩松。砂的密度直接影响输送系统的动力消耗,密度越高,输送所需的能量越大。海德粉体在项目初期会通过对客户砂样的检测,较为准确掌握其技术参数,为后续输送设备的选型提供数据支持。例如,当铸造砂的密度较高(如铸钢砂约2.6-2.8g/cm³)且水分含量较低(通常要求≤0.5%)时,可采用气力输送系统实现长距离、无粉尘的输送;若砂中含泥量较高(如超过5%),则需考虑预处理措施,如筛分或干燥,以避免堵塞输送管道。此外,砂的流动性也是关键参数,良好的流动性(如通过流动性测试仪测得的流动时间)有助于减少输送过程中的堵塞风险,提升系统运行效率。海德粉体通过专业的检测设备和技术团队,有助于对铸造砂技术参数的较为准确把握,为输送系统的优化设计奠定坚实基础。

铸造砂输送系统工艺:从设备选型到流程优化的完整方案
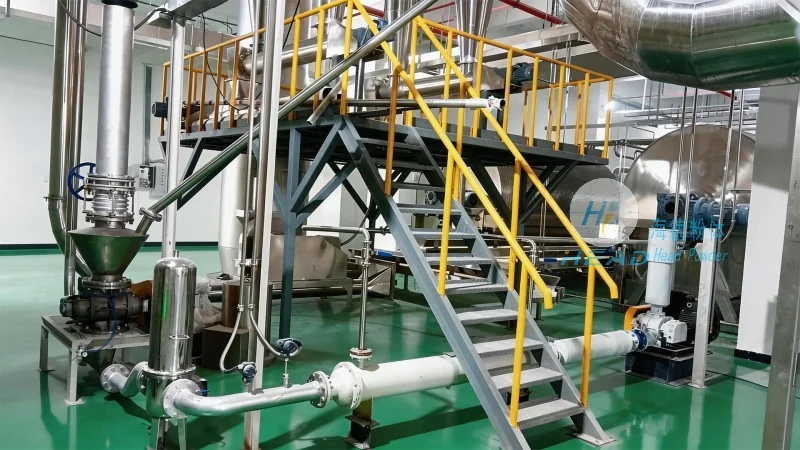
铸造砂输送系统的工艺设计需综合考虑生产规模、输送距离、砂的特性以及环保要求等因素。海德粉体通常采用“预处理-输送-存储”的集成工艺流程。首先,在预处理阶段,通过振动筛(如圆振动筛或直线振动筛)去除砂中的杂质,如泥土、铁屑等,有助于输送介质的纯净度。振动筛的筛网孔径根据砂的粒度设计,例如,对于铸钢用砂,筛网孔径可设为3mm,以去除大于该尺寸的杂质。随后,根据输送距离和砂的特性选择合适的输送设备,如螺旋输送机、气力输送泵或气力输送管道。对于长距离或需要跨越障碍物的输送任务(如输送距离超过50米),气力输送系统因其高效、灵活的特点成为首选。海德粉体在设备选型时会结合客户的具体需求,例如,若输送距离为80米,砂量为50吨/小时,气力输送系统的输送能力可达到60吨/小时,具备通常的余量。在流程设计上,海德粉体注重系统的连续性和稳定性,通过设置缓冲仓(如容积为2-3立方米的料仓),储存通常量的砂,避免因生产波动导致的输送中断。缓冲仓还配备压力传感器,实时监控仓内压力变化,当压力低于设定值时,启动输送设备补充砂量。系统还配备压力传感器和流量计,实时监控输送过程中的压力和流量变化,及时调整输送参数,避免因砂量波动导致的系统故障。此外,系统还配备除尘装置(如布袋除尘器),有助于在输送过程中无粉尘飞扬,符合环保标准(如符合GB 3095-2012《环境空气质量标准》)。通过完整的工艺流程设计,海德粉体能够为客户提供稳定、高效的铸造砂输送解决方案,满足不同生产场景的需求。

铸造砂气力输送系统:高效、环保的输送技术方案
气力输送是铸造砂输送中的一种优化技术,通过压缩空气或惰性气体将砂粒输送至指定位置。与传统的机械输送方式(如螺旋输送机、皮带输送机)相比,气力输送系统具有诸多优势。首先,气力输送可实现无粉尘输送,有效减少对生产环境的污染,降低工人健康风险。传统机械输送过程中,砂粒与设备摩擦会产生大量粉尘,不仅污染车间环境,还可能引发火灾或爆炸(如铸铝砂属于易燃物)。而气力输送系统通过封闭管道输送,粉尘被充分收集,排放量极低。其次,气力输送系统结构简单,占地面积小,适合在空间有限的铸造车间内安装。传统机械输送设备通常需要较大的占地面积,而气力输送管道可沿车间墙壁或天花板敷设,节省空间。海德粉体开发的铸造砂气力输送系统,采用负压输送方式,通过吸嘴将砂吸入输送管道,经风机加压后送至目的地。该系统可根据输送距离和砂量调整风量,有助于输送过程的稳定性和连续性。例如,对于需要输送100吨/小时的铸造砂,海德粉体设计的气力输送系统可满足要求,且运行噪音低(通常低于70分贝),维护成本低。此外,气力输送系统还具备良好的适应性,可输送不同粒度、密度的铸造砂,适用于铸铁、铸钢、铸铝等多种铸造工艺。海德粉体在气力输送系统的设计中,注重设备的耐用性和可靠性,采用优良品质的材质(如输送管道采用不锈钢或耐磨塑料,风机叶轮采用耐磨合金)和部件,有助于系统持续运行。通过气力输送技术,企业不仅提高了铸造砂的输送效率,还降低了生产成本,提升了整体竞争力。例如,某铸钢厂采用海德粉体的气力输送系统后,输送效率提升30%,粉尘排放减少80%,每年可节省粉尘处理费用约10万元。