山东海德粉体深耕气力输送行业十余年,提供气力输送系统、设备、风机全链条服务,承接全国粉体工程总包项目,咨询热线:156 6277 7102!


在食品加工行业,粉体输送是连接原料处理、生产加工与成品包装的关键环节。食品粉体输送线不仅关乎生产效率,更直接影响产品质量与食品安全。随着食品工业向规模化、自动化发展,高效、卫生、稳定的粉体输送设备成为企业提升竞争力的核心要素。本文将深入解析食品粉体输送线的核心原理,并探讨其在不同工作场景下的应用特点。

食品粉体输送线通常采用气力输送技术,通过压缩空气或惰性气体作为动力,实现粉体的输送。其工作原理基于流体力学与粉体力学,具体包括:1. 启动阶段:通过供气系统提供高压空气,将粉体从供料装置吸入输送管道;2. 输送阶段:在管道内形成气固两相流,利用气流的动能推动粉体前进;3. 分离阶段:在终端设备(如旋风分离器、布袋除尘器)中,通过气流速度变化使粉体与气体分离,实现回收与排放。这种无接触输送方式有效避免了粉体与外界环境的接触,减少了交叉污染风险,同时避免了传统机械输送中可能导致的粉体结块、破碎或污染问题。
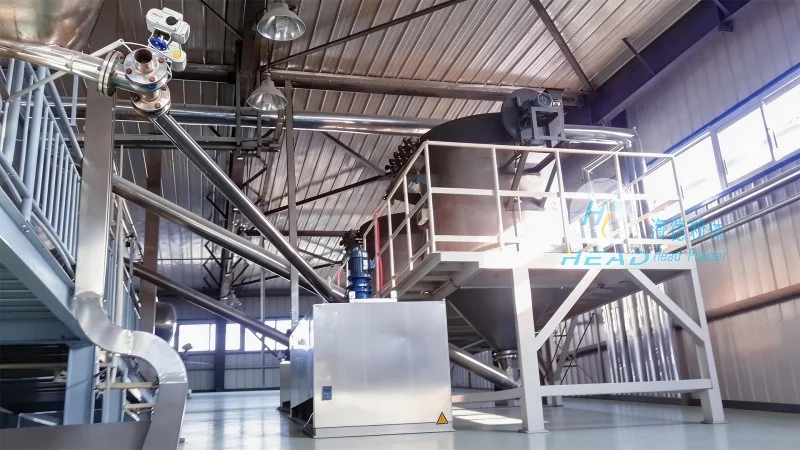
食品粉体输送线广泛应用于各类食品加工企业的生产流程中,其工作场景特点因食品种类、生产规模及工艺要求而异。例如:1. 奶粉生产场景:在奶粉生产线中,食品粉体输送线需处理高湿度、易结块的乳粉,设备通常配备加热或振动装置,以保持粉体流动性,避免管道堵塞。同时,输送系统需具备高卫生标准,采用不锈钢材质,密封性能良好,有助于产品符合食品安全法规(如GMP标准)。2. 糖类加工场景:对于糖粉、葡萄糖等易流动的粉体,气力输送系统能高效输送,且不会因机械摩擦导致糖粒破碎,保持产品颗粒度均匀。3. 食品添加剂与调味品场景:输送味精、酵母粉等添加剂时,设备需具备防腐蚀功能,以应对酸性或碱性成分,同时保持输送的较为准确性,满足配方比例要求。此外,在大型食品企业中,多级气力输送系统可覆盖从原料仓库到生产线的全程,实现自动化、连续化生产,减少人工干预,提升生产效率。

作为食品粉体输送线的核心设备,食品气力输送系统具有多项优势:1. 密闭输送,卫生安全:系统采用全封闭管道设计,粉体在输送过程中不与外界接触,有效防止微生物污染、交叉污染及粉尘飞扬,符合食品行业卫生要求。2. 节能环保:相比传统机械输送(如螺旋输送机、皮带输送机),气力输送的能耗较低,且无机械磨损部件,维护成本较低。3. 流量可调,精度高:通过调节供气压力与流量,可较为准确控制粉体输送量,满足不同生产需求。4. 适应性强:可输送多种食品粉体,包括易结块、易吸湿、易燃易爆等特殊粉体,通过调整输送参数(如气流速度、管道直径)实现稳定输送。设备配置通常包括供料装置(如星型喂料机、螺旋供料机)、输送管道、气源设备(如罗茨风机)、分离设备(如旋风分离器、布袋除尘器)及控制系统(如PLC控制),可根据实际需求定制。

以山东某大型乳制品企业为例,该企业采用海德粉体工程有限公司的食品气力输送系统,用于奶粉生产线的粉体输送。系统投入运行后,实现了以下效果:1. 提升生产效率:气力输送系统可实现连续化、自动化输送,相比传统人工或机械输送,生产效率提升约30%,满足大规模生产需求。2. 有助于产品质量:密闭输送避免了奶粉与外界环境的接触,产品合格率从95%提升至99.5%,符合国家食品安全标准。3. 降低维护成本:系统采用不锈钢材质,无机械磨损部件,维护周期延长,年维护成本降低约20%。4. 节约能耗:相比传统输送设备,气力输送系统的能耗降低约25%,符合企业节能降耗政策。该案例充分体现了食品气力输送系统在提升生产效率、支持产品质量、降低运营成本方面的应用优势。
 山东海德粉体工程有限公司
 156-6277-7102(张经理)
 0531-83386006
 山东省济南市章丘区上皋工业园1号
服务热线
微信咨询
回到顶部