自动定量配料粉体气力输送机的原理及工作场景特点
在工业生产中,粉体物料的输送与配料精度直接关系到生产效率与产品质量。自动定量配料粉体气力输送机作为现代工业自动化设备的重要组成部分,通过高效、较为准确的输送与计量技术,为各类行业提供了可靠的解决方案。本文将详细解析该设备的原理、工作特点及应用场景,并介绍山东海德粉体工程有限公司的相关产品与服务。


一、自动定量配料粉体气力输送机的核心原理解析
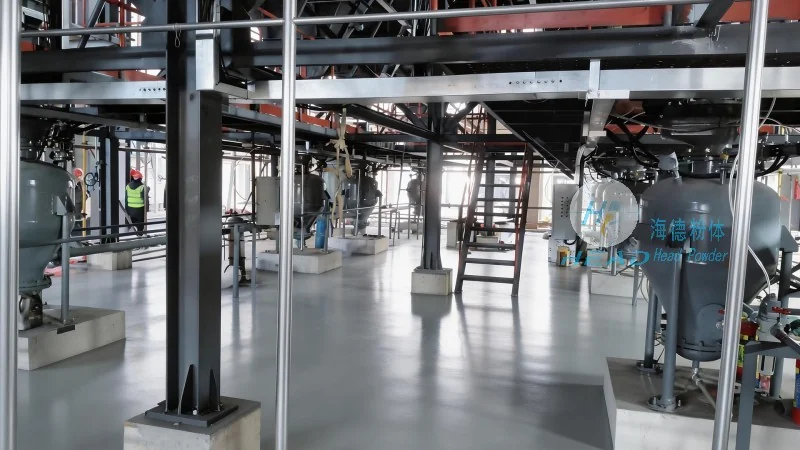
自动定量配料粉体气力输送机的工作原理基于气力输送技术,通过压缩空气或真空系统实现粉体物料的输送,并集成精细计量功能,有助于物料输送与配比的较为准确性。其核心系统由输送单元、计量单元及控制系统三部分组成。输送单元通过风机产生气流,将粉体物料从料斗吸入并输送到指定位置。根据输送压力的不同,可分为正压气力输送(输送压力高于大气压,适用于长距离、高浓度输送)和负压气力输送(输送压力低于大气压,适用于短距离、低浓度输送)。例如,正压输送系统常用于化工企业的原料长距离输送,通过提高输送压力克服管道阻力,有助于物料连续流动;负压输送系统则常用于食品行业的添加剂输送,通过负压环境减少粉尘飞扬,支持操作安全。计量单元是有助于配料精度的关键,通常采用螺旋给料机或称重传感器实现。螺旋给料机通过调整螺旋的转速或转数,控制物料的给料量,适用于颗粒状或流动性较好的粉体;称重传感器则通过实时监测物料质量,反馈控制给料速度,适用于对精度要求极高的场合。控制系统作为设备的大脑,集成PLC(可编程逻辑控制器)、传感器及人机界面,根据预设的配比参数,实时调整输送风量、给料速度等参数。例如,在化工生产中,若需要将A、B两种粉体按1:2的比例混合,控制系统会同时控制A、B物料的输送量,有助于配比稳定。此外,设备还配备故障报警系统,当输送压力异常或计量偏差超过设定值时,系统会自动报警,便于及时处理。通过上述各部分的协同工作,自动定量配料粉体气力输送机实现了粉体物料的较为准确输送与定量配料,为工业生产提供了高效可靠的解决方案。
二、设备工作场景的特点与应用优势
自动定量配料粉体气力输送机的工作场景特点主要体现在其适应性强、输送效率高以及配料精度高等方面。首先,设备对物料的适应性广泛,可输送颗粒状、粉状、纤维状等多种粉体物料,包括化工原料(如碳酸钙、氧化铁)、食品添加剂(如甜味剂、防腐剂)、建材骨料(如砂石、水泥)等,满足不同行业的需求。其次,输送距离可覆盖短距离至长距离(如几十米至数百米),适用于工厂内部物料转运或跨车间输送。在化工行业,该设备常用于危险品或易燃易爆粉体的安全输送,通过负压输送减少粉尘泄漏风险,同时采用防爆风机与电气元件,有助于生产安全;在食品行业,设备采用食品级不锈钢材质(如304、316L),并配备CIP(清洁-消毒-灭菌)系统,有助于物料卫生,适用于预混料、添加剂的较为准确配料,符合GMP标准。此外,设备具备自动化控制功能,可与生产线实现联动,实现“输送-配料-混合”的连续作业,提高生产效率。例如,在建材生产中,骨料与水泥的定量输送与混合,通过该设备可减少人工干预,降低劳动强度,同时有助于配比稳定(如水泥与骨料的比例),提升产品质量。从维护角度看,气力输送系统结构相对简单,故障率低,日常维护成本低,适合持续运行。例如,输送管道采用耐磨材料(如高密度聚乙烯、陶瓷内衬),减少物料磨损;风机采用变频控制,根据输送量调整风量,降低能耗。这些设计不仅延长了设备使用寿命,也降低了客户的运营成本。同时,设备运行过程中无机械接触,避免物料污染,符合食品、医药等行业的高标准要求。例如,在制药行业,粉体物料的输送需要避免交叉污染,气力输送机通过封闭管道输送,有助于物料纯净,支持药品质量。总体而言,自动定量配料粉体气力输送机通过其独特的优势,在多个工业领域发挥了重要作用,成为现代工业生产不可或缺的设备。