自动连续物料输送系统的运行过程和工作原理
发布时间:2026-09-22 00:01:02
公司名称:山东海德粉体工程有限公司
联系电话:156-6277-7102
联系人:张经理
自动连续物料输送系统是现代工业生产中实现粉体、颗粒物料高效、稳定输送的关键设备,广泛应用于化工、食品、建材、制药等多个行业。该系统通过自动化控制与气力输送技术,实现了物料从供料到卸料的连续化、无人化运行,有所提升了生产效率与安全性。本文将详细解析该系统的运行过程、工作原理,并阐述其主要特点与应用场景。
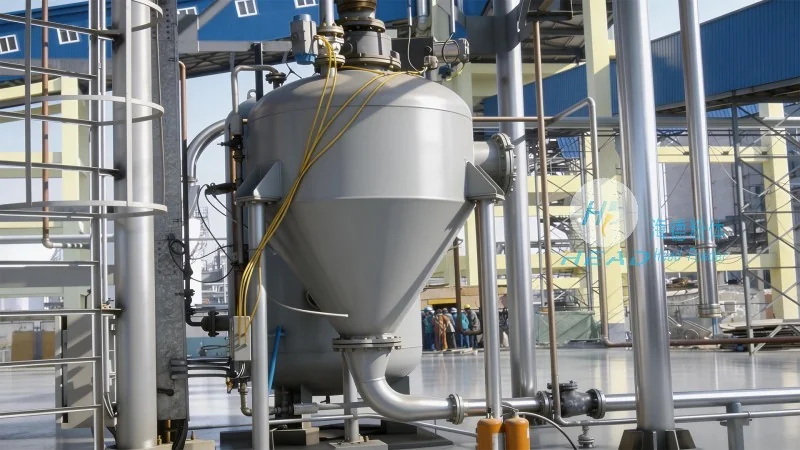
系统概述与核心功能
自动连续气力输送系统,作为海德粉体工程有限公司(山东海德粉体工程有限公司)的主要产品之一,主要针对粉体、颗粒状物料(如石英砂、碳酸钙、面粉、水泥等)的输送需求设计。系统集成了供料装置、输送管道、分离器、气源系统及控制系统,通过气力输送原理,将物料与气流混合形成气固两相流,在管道内实现物料的连续输送。其核心功能包括:物料均匀供料、气流驱动输送、物料与空气分离、系统自动化控制,有助于物料在输送过程中保持稳定,避免堵塞或泄漏,同时降低人工干预成本。
自动连续气力输送系统的工作原理详解
该系统的工作原理基于气力输送技术,即利用压缩空气或气体作为动力,将物料颗粒与气流混合,通过管道输送至目的地。具体设备组成及各部分作用如下:
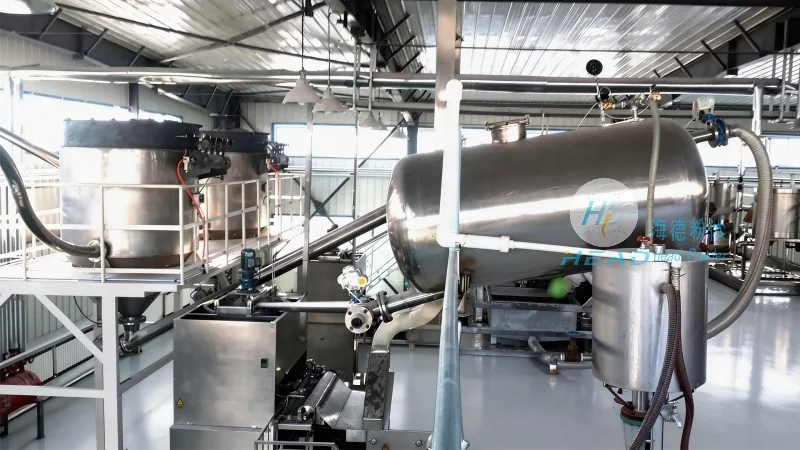
- 供料装置:通常采用星型给料机或螺旋给料机,负责将物料从料仓均匀地送入输送管道。星型给料机通过旋转的叶片将物料间歇或连续排出,有助于物料流量稳定,避免管道内物料堆积或输送中断。
- 输送管道:采用耐磨损、耐腐蚀的塑料或金属材质(如PE、不锈钢),根据输送距离和物料特性选择不同管径与管型(如螺旋管、直管)。管道内壁光滑,减少物料与管道的摩擦阻力,有助于物料输送顺畅。
- 分离器:位于输送管道末端,通常为旋风分离器或袋式除尘器,用于将输送后的物料与空气分离。物料在分离器内因重力作用沉降,从底部卸料口排出;空气则通过顶部排风口进入除尘系统,过滤后排放或循环利用。
- 气源系统:由罗茨风机或离心风机提供压缩空气,作为输送的动力源。风机根据系统需求调节风量与风压,有助于气流速度满足物料输送的要求,同时通过变频控制实现节能运行。
- 控制系统:采用PLC(可编程逻辑控制器)或变频器,对整个系统进行自动化控制。系统可实时监测压力、流量、温度等参数,通过传感器反馈数据,自动调节风机的转速、供料量,有助于输送过程稳定,避免超压或欠压现象。
系统运行流程解析
自动连续物料输送系统的运行过程可分为以下步骤,每个步骤均由控制系统较为准确控制,实现自动化运行:
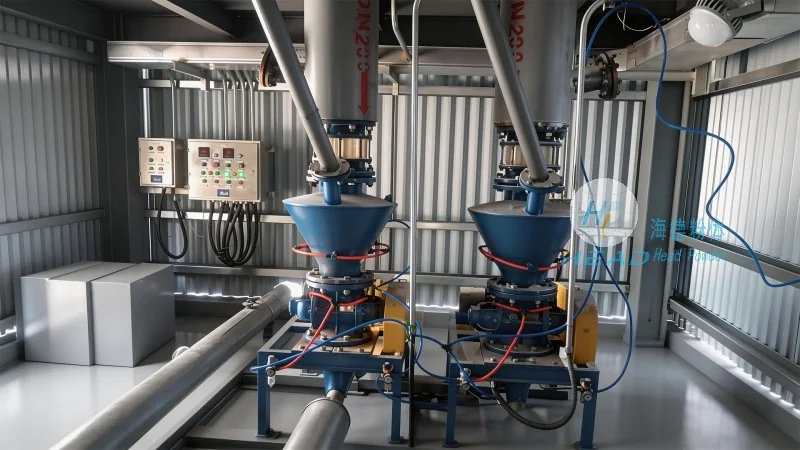
- 启动准备:操作人员通过控制系统启动风机,建立输送管道内的气流。同时,供料装置开始工作,将物料从料仓送入输送管道。此时,分离器处于待工作状态,准备接收输送来的物料。
- 物料输送:物料与气流在输送管道内混合形成气固两相流,气流推动物料沿管道向前运动。由于气流的连续性,物料以稳定的速度输送至卸料点,整个过程无需人工干预,实现了连续化生产。
- 物料分离:当物料到达输送管道末端,进入分离器。在分离器内,物料因密度大于空气而沉降,从底部卸料口排出,进入后续的加工或存储设备;空气则通过分离器顶部进入除尘系统,经过滤后排放,避免粉尘污染环境。
- 系统循环:分离后的空气通过除尘系统处理后,部分可循环回气源系统,降低能耗;物料则被卸料装置收集,完成整个输送循环。控制系统会持续监测各参数,根据实际需求调整风量与供料量,有助于系统持续运行。
主要特点分析:效率与稳定性提升
相比传统的皮带输送机、斗式提升机等设备,自动连续气力输送系统具有显著的优势,主要体现在以下几个方面:
- 连续化输送,提升生产效率:系统可实现24小时不间断运行,物料输送连续稳定,避免了传统输送设备因人工操作、设备维护导致的停机时间,有所提高了生产线的整体效率。
- 自动化控制,降低人工成本:通过PLC控制系统,实现了从供料、输送到卸料的全程自动化,减少了人工操作需求,降低了人工成本与人为误差,同时提高了生产安全性。
- 节能环保,降低运行成本:气力输送系统相比传统输送设备,能耗更低。例如,对于粉体物料,气力输送的能耗仅为皮带输送的1/3左右,且通过除尘系统处理后的空气可循环利用,减少了能源浪费与环境污染。
- 适应性强,适用多种物料:系统可根据不同物料的特性(如颗粒大小、密度、湿度)调整气流参数(如风量、风压),适应粉体、颗粒、细粉等多种物料,广泛应用于化工、食品、建材等行业。
- 设备紧凑,节省空间:气力输送系统采用管道式布局,设备体积小,占用空间少,尤其适合工厂内空间有限的场合,便于集成到现有生产线中。
典型应用场景举例
自动连续物料输送系统在工业生产中具有广泛的应用,以下为典型场景举例:


 山东海德粉体工程有限公司
 156-6277-7102(张经理)
 0531-83386006
 山东省济南市章丘区上皋工业园1号