自动称量配料物料输送线的运行过程和工作原理
在现代化工业生产中,物料输送与配料环节的效率与精度直接关系到整个生产线的稳定性和产品品质。自动称量配料物料输送线作为一种集自动化、智能化于一体的核心设备,正逐渐成为众多行业提升生产力的常见方案。它通过集成优化的称量控制系统与气力输送技术,实现了物料从进料、称量、配料到输送的全程自动化,改善了传统人工操作效率低、精度不足、劳动强度大等痛点问题。


运行过程解析:从进料到输送的完整流程
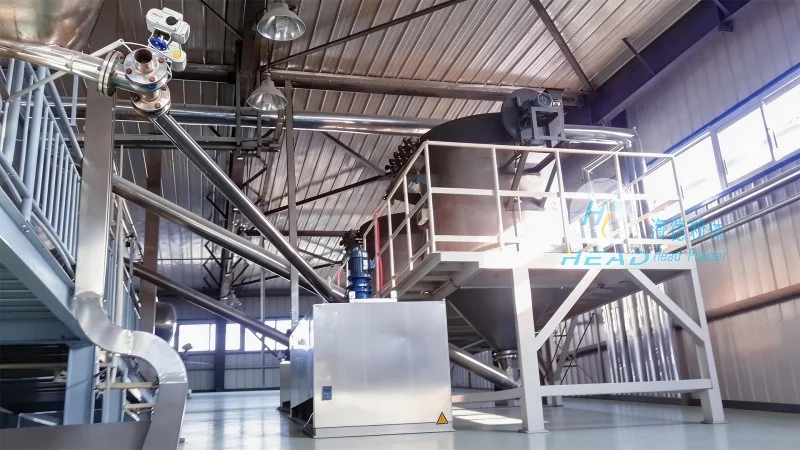
自动称量配料物料输送线的运行过程是一个高度协同的自动化流程,通常包括进料、称量、配料、输送及控制五个核心环节。首先,物料通过进料斗被送入设备,进料斗通常配备有螺旋输送机或振动给料机,用于均匀输送物料。物料进入称量斗后,内置的高精度称重传感器(如称重模块或称重传感器)会实时监测物料重量,并将数据传输至PLC控制系统。当物料重量达到预设的配料量(如根据配方设定的重量值),控制系统立即发出指令,停止进料。随后,气力输送系统启动,通过压缩空气将称量斗内的物料吹入输送管道。输送管道内通常采用不锈钢材质,有助于物料的纯净性,并配备有压力传感器和流量计,用于监测输送过程中的压力和流量,有助于输送稳定。整个过程中,控制系统会根据预设的配方参数,自动调整进料速度、输送压力等参数,实现配料量的较为准确控制。例如,在化工生产中,该设备能够较为准确控制反应所需的催化剂加入量,避免过量或不足导致的反应失败;在食品加工中,则用于较为准确配料,如将面粉、糖、添加剂等按比例混合,有助于食品口感的一致性。通过这一系列自动化步骤,设备实现了从物料进料到输送的全程无人干预,有所提升了生产效率与配料精度。
工作原理详解:气力输送与自动称量的技术融合
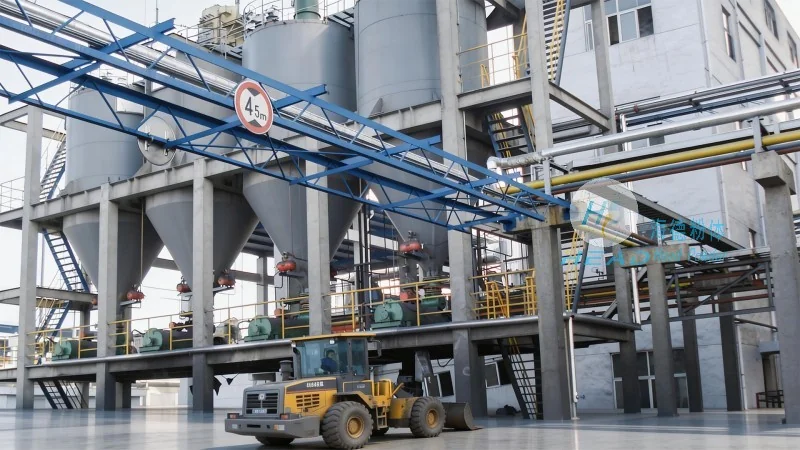
自动称量配料物料输送线的工作原理主要基于气力输送技术,该技术通过管道内的气流将固体物料进行输送,同时结合高精度称量传感器实现配料控制。具体来说,设备采用“压送式”或“吸送式”气力输送方式,其中压送式通过压缩空气将物料从发送罐压入输送管道,适用于长距离、大流量的输送;吸送式则通过真空系统将物料从吸料点吸入输送管道,适用于短距离或需要从多个点吸料的场景。在称量环节,设备通常采用“称量斗”结构,物料在称量斗内积累至设定重量后,由控制系统触发输送动作。称量斗的底部通常配备有卸料阀,当达到设定重量时,卸料阀打开,物料在气流作用下进入输送管道。控制系统通过传感器实时反馈重量数据,并利用PID控制算法调整进料速度,有助于配料量的准确性。此外,设备还配备了防堵塞、防泄漏等安全措施,如物料在输送过程中遇到堵塞时,系统会自动停止输送并报警,避免设备损坏。例如,在粉体输送中,气力输送能够避免物料与外界接触,保持物料纯净,而自动称量则有助于了配比的较为准确性,两者结合实现了高效、洁净的生产目标。该技术融合了机械、电子、控制等多个领域的知识,通过自动化控制实现了生产流程的优化。