黄沙气力输送系统的设计注意事项
在黄沙输送领域,气力输送技术凭借高效、灵活、环保等应用优势,成为众多企业解决物料输送难题的核心方案。然而,黄沙作为一种颗粒状、密度较大的物料,其输送过程受粒径、湿度、输送距离等多重因素影响,若设计不当,易导致系统效率低下、能耗激增甚至设备损坏。因此,科学合理地设计黄沙气力输送系统至关重要。本文将结合工程实践,从系统选型、管道设计、设备匹配、控制策略等维度,系统阐述黄沙气力输送系统的设计注意事项,助力用户优化系统性能,降低运营成本,实现稳定高效输送。
一、系统选型:正压与负压的较为准确匹配
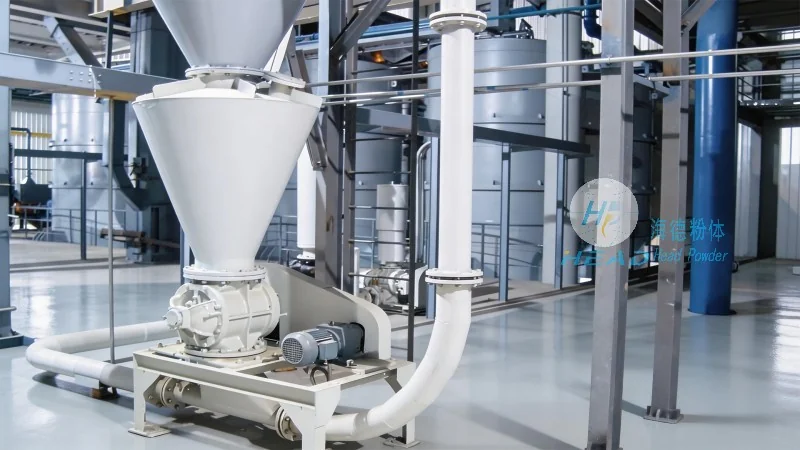
黄沙气力输送系统的选型首要任务是根据实际需求明确输送方式,即正压输送或负压输送。正压系统通过风机将压缩空气压入管道,将物料吹送至目的地,适用于长距离、大流量输送场景;负压系统则通过风机从管道末端抽气,形成负压,将物料吸入管道,多用于短距离、小流量输送。对于黄沙这类流动性较好、粒径均匀的物料,若输送距离超过100米,正压系统通常更具优势,因为其能克服更大的压力损失。例如,在矿山或建筑工地,长距离黄沙输送常采用正压气力输送系统,通过离心风机提供稳定压力,有助于物料连续输送。而短距离(如10-50米)的小流量输送,负压系统则更为经济。实际设计中,需综合考量输送距离、物料特性(如粒径0.1-2毫米、湿度≤5%)、系统总压力损失等参数,通过流体力学计算确定系统类型,避免因选型错误导致能耗增加或输送中断。例如,某矿山项目需将黄沙从采场输送至200米外的料仓,通过计算系统总压力损失为1500Pa,最终选择正压离心风机系统,有助于输送效率达90%以上。

二、管道系统设计:直径、弯头与阀门的科学配置
管道系统是黄沙输送的“血管”,其设计直接影响系统性能。首先,管道直径需根据输送速度与流量计算确定。根据流体力学,黄沙在管道中的适宜输送速度为10-20米/秒,过高的速度会增加能量消耗,而过低的速度则可能导致物料沉积。例如,对于输送量10吨/小时的黄沙,管道内径可选择100毫米,通过公式(Q=π/4×d²×v)计算,输送速度取15米/秒,可满足流量需求。其次,弯头数量对压力损失的影响不可忽视。过多的弯头会增加局部阻力,导致系统压力损失增大。设计时应尽量减少弯头数量,必要时采用大曲率半径弯头(R≥3倍管径),以降低压力损失。例如,原设计弯头数量为8个,改为6个后,系统压力损失从1200Pa降至800Pa,能耗降低约30%。此外,阀门选择与布置需合理,如采用球阀或蝶阀控制启闭,避免使用闸阀(易受黄沙磨损导致密封失效)。管道保温处理对于防止黄沙结块尤为重要,尤其在冬季或低温环境下,保温层可有效保持管道内物料温度,避免物料粘附管壁,影响输送效率。例如,某项目在管道外敷设岩棉保温层,厚度50毫米,使管道内壁温度保持在20℃以上,有所减少了结块现象。
三、设备选型:供料器、风机与分离器的协同匹配
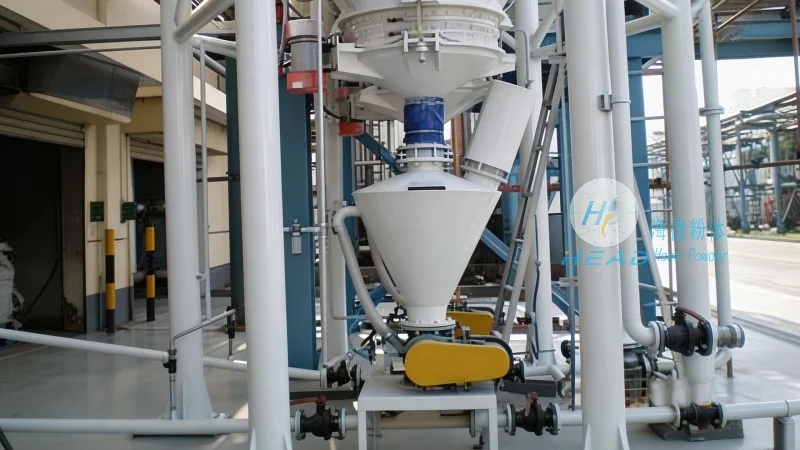
黄沙气力输送系统的设备选型需与系统整体性能相匹配。供料器是连接物料与管道的关键设备,其类型直接影响输送均匀性。对于黄沙这类流动性较好的物料,螺旋供料器或星形供料器是常见选择。螺旋供料器通过螺旋叶片旋转将物料送入管道,适用于中小流量(5-20吨/小时);星形供料器则通过旋转叶片间歇性送入物料,适用于大流量(20-50吨/小时)。若黄沙湿度较高易结块,应选择带破碎功能的星形供料器,避免物料在供料器内堵塞。风机是系统的“心脏”,其性能直接决定输送能力。正压系统多采用离心风机(压力范围0.5-1.5MPa),负压系统则多采用罗茨风机(风量0-10000m³/h)。选型时需根据系统总压力损失、输送量计算所需风量与风压,并留10%-15%余量。例如,某项目需输送黄沙15吨/小时,管道总压力损失为1200Pa,计算得风机风量为8000m³/h,风压为1.2MPa,最终选择离心风机(型号:G4-72-11,风量8200m³/h,风压1.2MPa)。分离器是系统的“清洁工”,用于分离空气与黄沙。旋风分离器是主流选择,其分离效率与筒体直径、入口速度相关。对于黄沙,通常选择直径0.6-1.0米的旋风分离器,入口速度取20-25m/s,分离效率可达95%以上。分离器内壁需采用耐磨材料(如陶瓷或不锈钢),以延长使用寿命,避免黄沙磨损导致分离效率下降。例如,某项目使用普通钢板分离器,内壁仅运行3个月即出现严重磨损,更换为陶瓷内壁后,使用寿命延长至2年以上。
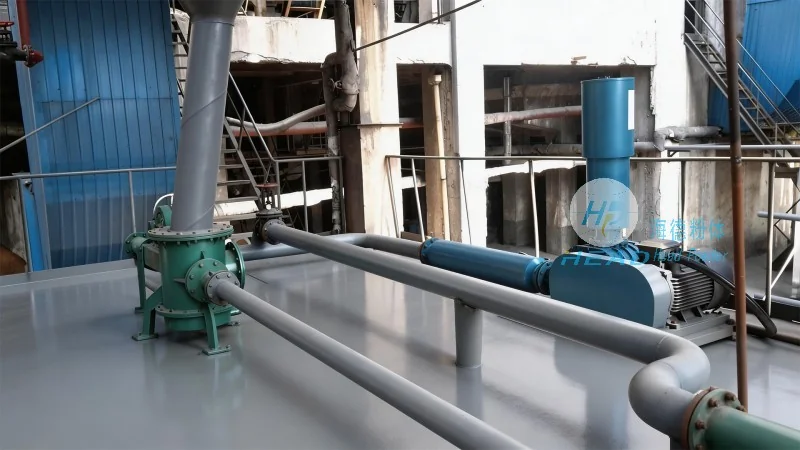
四、控制系统与自动化:智能化管理提升效率
现代黄沙气力输送系统越来越注重自动化控制,以减少人工干预、提高运行效率。控制系统通常以PLC(可编程逻辑控制器)为核心,通过传感器实时监测系统状态。压力传感器用于检测管道内压力,流量传感器用于测量物料输送量,温度传感器用于监测设备温度,这些传感器将数据传输至PLC,实现自动控制。例如,当系统压力低于设定值(如1000Pa),PLC会自动启动风机或调整供料器转速,维持系统压力稳定;当分离器内积灰量达到阈值(如50kg),PLC会触发清灰程序,避免分离效率下降。安全联锁系统也是关键,包括过载保护、堵塞报警、防火防爆等,有助于系统运行安全。通过自动化控制,不仅能降低人为操作误差,还能实时监控系统运行状态,及时发现并处理故障。例如,某项目通过PLC控制,使系统运行故障率从每月2次降至每月0.5次,效率提升约75%。