正压浓相粉体气力输送机的运行过程和工作原理
正压浓相粉体气力输送机是现代工业中实现粉体物料高效、安全输送的关键设备,其通过压缩空气作为动力,将粉体物料与空气混合形成浓相流,在正压环境下完成长距离输送。本文将系统解析正压浓相粉体气力输送机的工作原理与运行过程,深入探讨其技术特点与应用价值,帮助用户全面理解这一优化输送技术。
正压浓相粉体气力输送机的工作原理深度解析
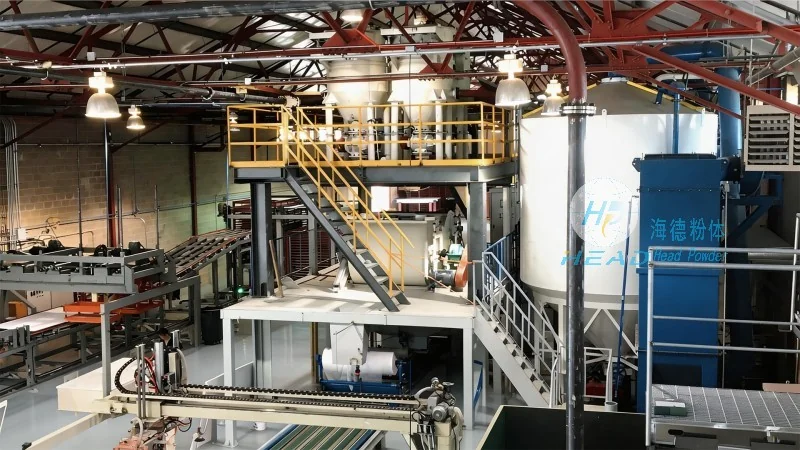
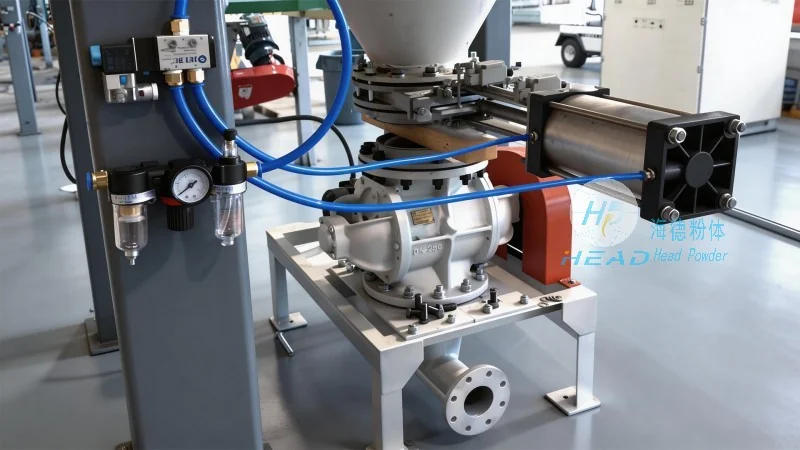
正压浓相气力输送系统的工作原理基于气固两相流动力学理论。系统核心是空气压缩机,通过将空气压缩至通常压力(通常为0.5-1.0MPa),为输送提供动力。压缩空气从输送管道的进风口进入,与物料入口处的粉体物料混合,形成具有通常固气比(通常为0.5-1.5)的浓相流。在输送过程中,压缩空气的动能推动混合物沿管道向前运动,由于管道内始终保持正压状态,能有效隔绝外界空气,避免物料扬尘,同时减少物料与管道内壁的摩擦,降低物料破碎率。系统通常配备压力传感器、流量调节阀及气固分离装置(如旋风分离器),通过实时监测系统压力和流量,自动调整空气供给量或物料进料速度,有助于输送过程的稳定性和效率。例如,当输送管道内压力下降时,系统会自动增加空气流量,维持压力稳定;当物料流量过大导致压力过高时,则会自动减少物料进料量,避免管道堵塞。
正压浓相粉体气力输送机的运行过程详细步骤
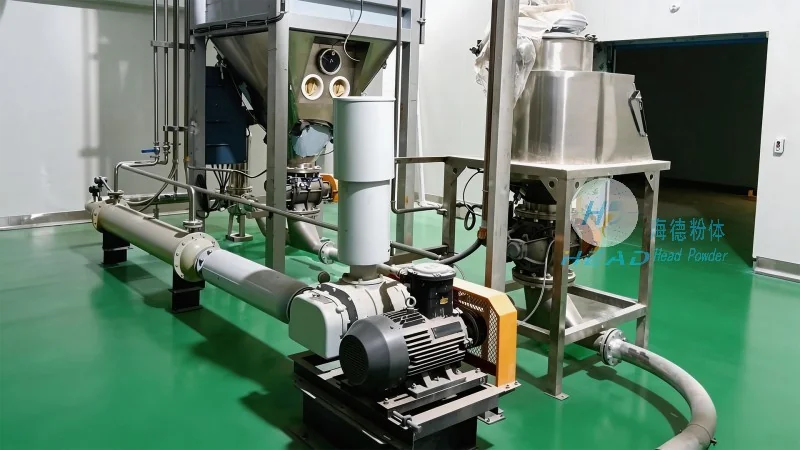
正压浓相粉体气力输送机的运行过程分为启动准备、启动运行、运行监控及停机维护四个关键阶段,每个阶段均有明确的技术要求与操作规范。首先,启动前需进行全面检查:检查空气压缩机是否正常启动,压力表读数是否在设定范围内(通常为0.6-0.8MPa);检查输送管道是否通畅,阀门是否处于正确位置(如物料入口阀门关闭,空气入口阀门打开);检查控制系统是否正常,传感器信号是否准确。启动时,先开启空气压缩机,待压力稳定后,缓慢打开物料入口阀门,使粉体物料进入输送管道,与压缩空气混合形成浓相流。此时,输送管道内压力会逐渐上升至设定值(如0.5-0.7MPa),系统进入正常运行状态。运行过程中,操作人员需通过控制面板实时监控系统压力、流量及温度等参数,若发现压力波动超过允许范围(如压力低于0.4MPa或高于0.9MPa),需及时调整空气流量或物料进料速度。例如,若压力过低,可能因物料进料量过大导致气固比过高,此时应适当减少物料进料量;若压力过高,可能因空气流量不足,此时应增加空气供给量。当输送任务完成后,需按照顺序关闭物料入口阀门、空气压缩机,最后关闭系统电源,完成停机操作。停机后,需对输送管道进行清理,防止物料结块堵塞,有助于设备下次启动正常。整个运行过程自动化程度高,操作简便,能有效减少人工干预,提高生产效率与安全性。
正压浓相气力输送系统的主要特点与实际应用
正压浓相气力输送系统相比传统输送方式(如螺旋输送机、皮带输送机、斗式提升机)具有多项应用优势,使其成为工业粉体输送的常见方案。首先,输送效率高,可实现长距离(可达数百米至数公里)、大流量(每小时数十吨至数百吨)的粉体物料输送,适用于水泥厂生料输送、化工粉体运输、矿山尾矿处理等场景。其次,能耗较低,通过优化气固比与空气流量,系统运行能耗仅为传统输送设备的30%-50%,有所降低生产成本。再者,对物料损伤小,尤其适用于易碎、易结块的粉体物料(如水泥熟料、粉煤灰、化工粉剂、食品粉体等),有效保持物料原有特性与质量。此外,系统具有防尘、环保的优点,输送过程中物料与空气混合,减少扬尘污染,符合现代工业环保要求,同时降低操作人员的健康风险。在实际应用中,某大型水泥厂采用正压浓相气力输送系统后,生料输送效率提升40%,输送成本降低25%,且物料破损率从5%降至1%以下。另一家化工企业通过应用该系统,实现了粉体原料的长距离输送,避免了传统输送方式中的堵塞问题,提高了生产线的连续运行率。这些案例充分证明了正压浓相气力输送系统在工业生产中的优越性。
山东海德粉体工程有限公司:专业的正压浓相气力输送解决方案服务商
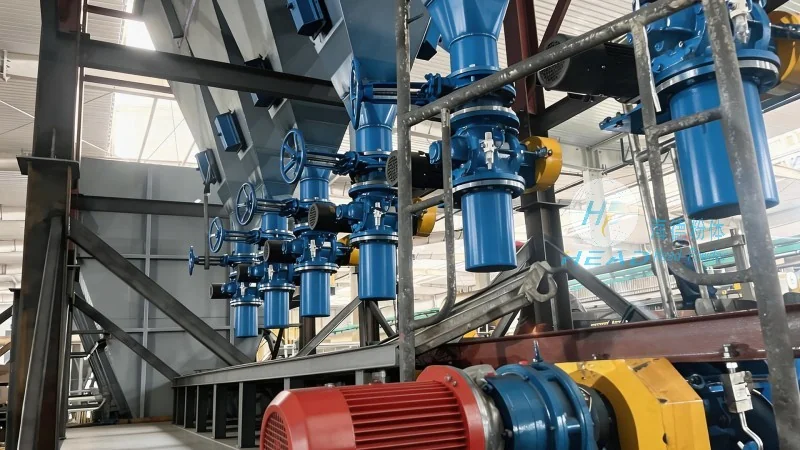
山东海德粉体工程有限公司(简称“海德粉体”)是国内知名的粉体工程设备制造商,专注于正压浓相气力输送系统的研发、生产与技术服务,拥有近20年的行业经验与技术积累。公司总部位于山东济南,拥有优化的研发中心与生产基地,能够根据客户的具体需求,提供从设备选型、系统设计、安装调试到后期维护的全方位服务。公司产品包括正压浓相气力输送机、气力输送系统、粉体输送设备等,广泛应用于水泥、化工、矿山、建材、食品等多个行业。海德粉体始终坚持“以客户为中心”的服务理念,通过专业的技术团队与完善的售后服务,有助于客户设备正常运行。公司联系人张经理,电话:15662777102,将随时为您提供专业的技术支持与定制化服务。如果您需要正压浓相粉体气力输送机或相关输送系统,欢迎联系海德粉体,我们将为您量身定制解决方案,助力您的生产效率提升与成本优化,实现工业生产的智能化与高效化。