吨包袋气力输送机简介与结构原理介绍
在粉体物料处理领域,气力输送设备已成为提升生产效率与安全性的关键设备。吨包袋气力输送机作为一种高效、环保的输送解决方案,正广泛应用于各类工业场景。它能够实现从吨包袋到输送系统的自动化转换,改善传统人工装卸带来的粉尘污染、效率低下等问题。本文将详细介绍吨包袋气力输送机的结构原理、系统组成及主要特点,帮助您全面了解这一优化设备。
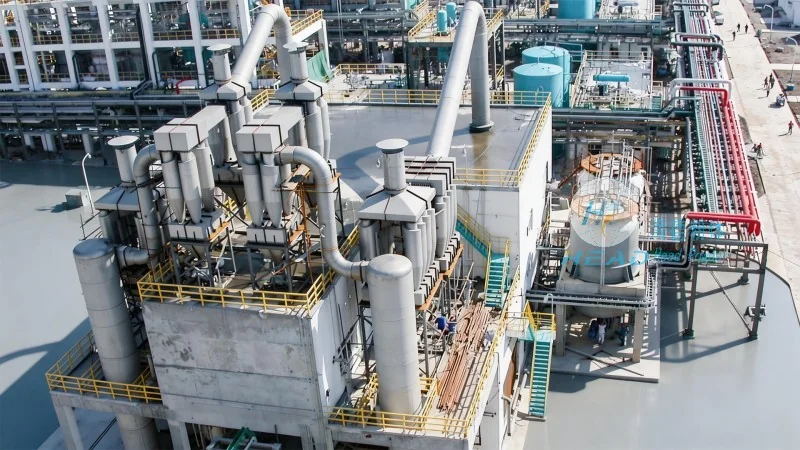
吨包袋气力输送机,又称吨包袋气力输送系统,是一种利用压缩空气或真空作为动力,实现粉体物料从包装袋到输送管道的连续输送设备。其主要功能是将散装物料从吨包袋中吸入,通过输料管输送到指定位置,并完成卸料与除尘。该设备特别适用于需要处理大量粉体物料的行业,如化工、食品、制药、建材等,能够有所提升物料输送的自动化水平与生产效率。
吨包袋气力输送系统的结构组成详解
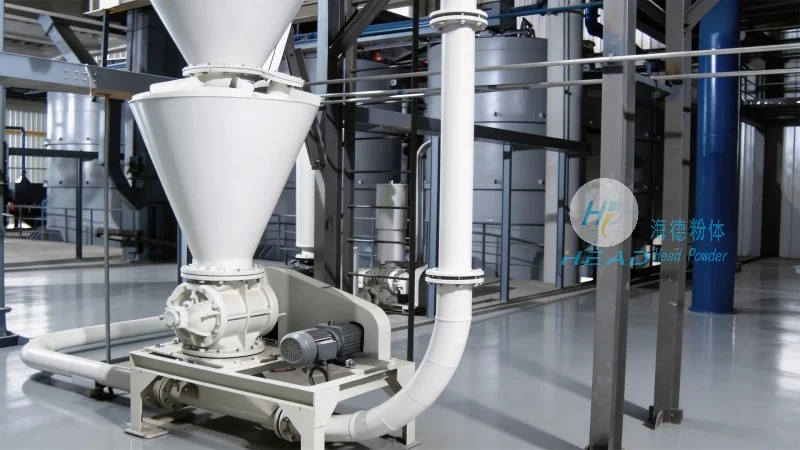
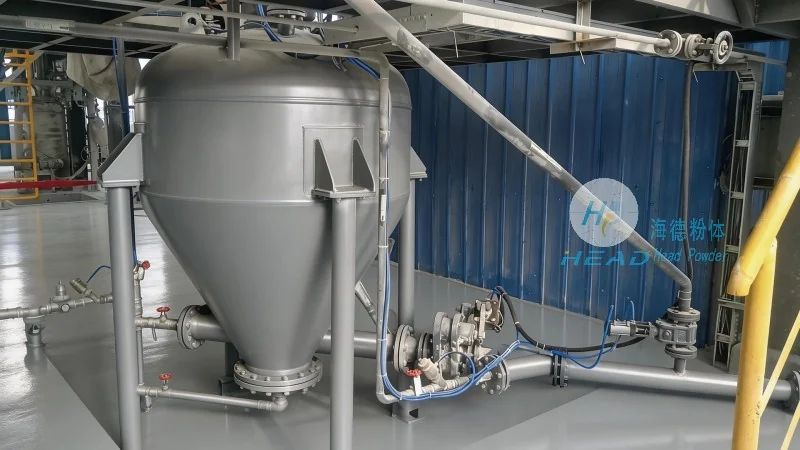
吨包袋气力输送系统通常由多个关键部件组成,每个部件均发挥着重要作用。首先,吸料装置是系统的入口,通常采用真空吸嘴或压缩空气喷嘴,能够将吨包袋内的物料吸入系统。吸料装置通常配备有密封机构,以防止粉尘外泄。其次,输料管是物料传输的通道,根据输送距离和物料特性,可采用金属管或塑料管,并配有必要的弯头、三通等连接件。输料管内壁光滑,以减少物料与管壁的摩擦。第三,分离器用于将物料与空气分离,通常采用旋风分离器或袋式除尘器,能够高效回收物料并排出洁净空气。第四,卸料装置位于输送终点,将物料从输料管中排出,通常采用旋转阀或星形阀,有助于物料顺利卸出。此外,系统还配备有空气压缩机或真空泵,为输送提供动力,以及除尘系统,处理输送过程中产生的粉尘。各部件通过管道连接,形成一个完整的输送回路。
吨包袋气力输送机的气力输送原理解析
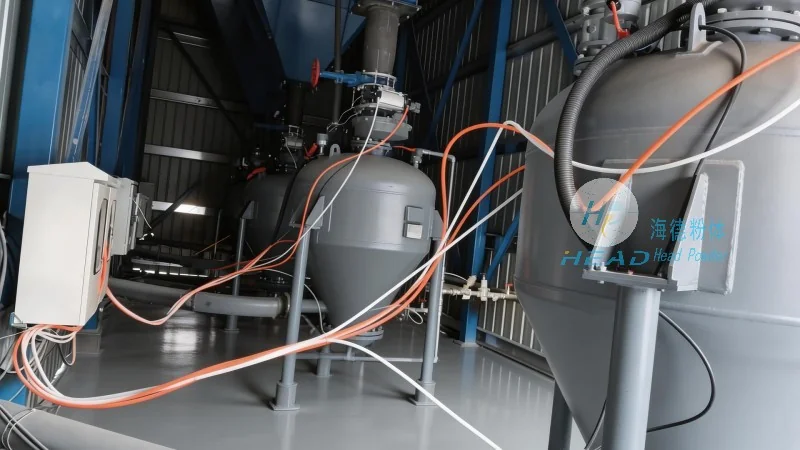
吨包袋气力输送机的工作原理主要基于空气动力学,具体可分为吸送式和压送式两种。吸送式系统通过真空泵在输料管内形成负压,将物料从包装袋中吸入,随空气流经输料管到达分离器,物料在分离器内因重力与离心力作用与空气分离,空气通过除尘器排出,物料则落入卸料装置。压送式系统则通过空气压缩机在输料管内形成正压,将物料从包装袋压入输料管,同样在分离器内实现物料与空气分离。两种方式均利用空气的动能推动物料前进,但吸送式适用于短距离输送,压送式适用于长距离输送。吨包袋气力输送机通常采用吸送式,因其对包装袋的密封要求较低,操作更简便。系统工作时,空气与物料的混合比(即单位质量物料所需的空气量)需要根据物料特性调整,以实现合适输送效果。例如,对于易飞扬的粉体物料,混合比通常较大,以增强输送能力;对于密度较大的物料,混合比则较小,以降低动力消耗。
吨包袋气力输送系统的优势与特点
吨包袋气力输送机相比传统输送方式,具有显著的优势与特点。首先,高效自动化,能够实现从吨包袋到输送的全程自动化,减少人工干预,提升生产效率。其次,环保无粉尘,通过密封输送与除尘系统,有效控制粉尘飞扬,降低对环境的污染,符合环保要求。第三,适应性强,可输送多种粉体物料,包括易结块、易粘壁的物料,系统可根据物料特性调整参数。第四,结构紧凑,设备体积相对较小,占用空间少,便于安装与布局。第五,维护简便,各部件设计合理,易于检查与维护,降低了运营成本。此外,吨包袋气力输送机还具有输送距离长、输送量大、输送速度可调等特点,能够满足不同生产需求。对于需要处理大量粉体物料的工厂,采用吨包袋气力输送机可有所提升生产效率,降低人工成本与环保风险。
吨包袋气力输送设备的应用场景
吨包袋气力输送设备广泛应用于多个行业,具体应用场景包括:化工行业,用于输送各种化工粉体,如碳酸钙、硫酸钠等;食品行业,用于输送面粉、奶粉、糖粉等食品原料,有助于卫生安全;制药行业,用于输送药品原料,如抗生素、维生素等,符合GMP标准;建材行业,用于输送水泥、石灰等建材粉体,提升生产效率;以及冶金、电力等行业,用于输送各种粉体物料。不同行业可根据物料特性选择合适的吨包袋气力输送系统,例如,食品行业通常采用袋式除尘器,有助于空气洁净;化工行业可能需要防爆设计,以应对易燃易爆物料。在实际应用中,吨包袋气力输送机通常与包装设备、存储设备等集成,形成完整的物料处理系统,实现从包装到输送的自动化流程。
吨包袋气力输送系统的维护与保养建议
为有助于吨包袋气力输送系统的持续运行,正确的维护与保养至关重要。首先,应定期检查各部件的密封性能,特别是吸料装置与输料管的连接处,防止漏气导致输送效率下降。其次,定期清理分离器与除尘器内的积尘,避免堵塞影响分离效果。对于空气压缩机或真空泵,应定期更换润滑油,检查电机运行状态,有助于动力系统正常。输料管内壁应定期检查,如有磨损或结垢,及时清理或更换,以保持输送效率。此外,应定期检查卸料装置的旋转阀或星形阀,有助于其转动灵活,无卡滞现象。对于易结块的物料,可在输送前进行预破碎处理,避免堵塞输料管。在维护过程中,应遵循设备制造商的建议,使用原厂配件,有助于维护效果。通过定期维护,可以延长设备使用寿命,降低故障率,提高生产效率。例如,某化工企业采用吨包袋气力输送机后,通过定期维护,设备故障率降低了30%,输送效率提升了20%,有所提升了生产效益。
如何选择合适的吨包袋气力输送系统
在选择吨包袋气力输送系统时,需要考虑多个因素,以有助于设备能够满足实际生产需求。首先,应考虑物料的特性,包括物料的密度、流动性、磨损性、粉尘浓度等,这些因素直接影响系统的设计参数。例如,对于高磨损性物料,应选择耐磨输料管;对于高粉尘浓度物料,应选择高效的除尘系统。其次,应考虑输送距离与输送量,输送距离越长,输送量越大,系统动力要求越高,需要选择合适的空气压缩机或真空泵。第三,应考虑安装环境,如空间限制、场地布局等,选择结构紧凑、便于安装的设备。第四,应考虑预算与成本,包括设备购置成本、运营成本(如动力消耗、维护成本)等,选择性价比高的系统。此外,还应考虑设备的可靠性、制造商的售后服务等。在实际选择过程中,建议咨询专业设备制造商,如山东海德粉体工程有限公司,他们可以根据您的具体需求,提供定制化的吨包袋气力输送系统方案。例如,山东海德粉体工程有限公司可根据您的物料特性、输送距离等参数,设计合适的系统,并为您提供安装与维护服务。
如果您对吨包袋气力输送机感兴趣,或需要定制化的输送系统解决方案,欢迎联系山东海德粉体工程有限公司。公司位于山东济南,拥有专业的技术团队与完善的售后服务体系。联系人:张经理,电话:15662777102。我们将为您提供专业的咨询与技术支持,帮助您选择较为适合的气力输送设备,提升生产效率与环保水平。山东海德粉体工程有限公司致力于为客户提供优良品质的粉体处理设备,助力企业实现生产自动化与绿色化。