多仓泵粉体气力输送机简介与结构原理介绍
在粉体物料的输送与处理领域,多仓泵粉体气力输送机作为一种高效、可靠的输送设备,正逐渐成为众多工业企业的首选。它通过气力输送技术,实现了粉体物料的长距离、大流量输送,改善了传统输送方式中存在的粉尘飞扬、环境污染等问题。本文将详细介绍多仓泵粉体气力输送机的结构原理、工作流程以及在实际应用中的优势,帮助读者全面了解这一优化设备。
多仓泵粉体气力输送机:高效输送的可靠选择
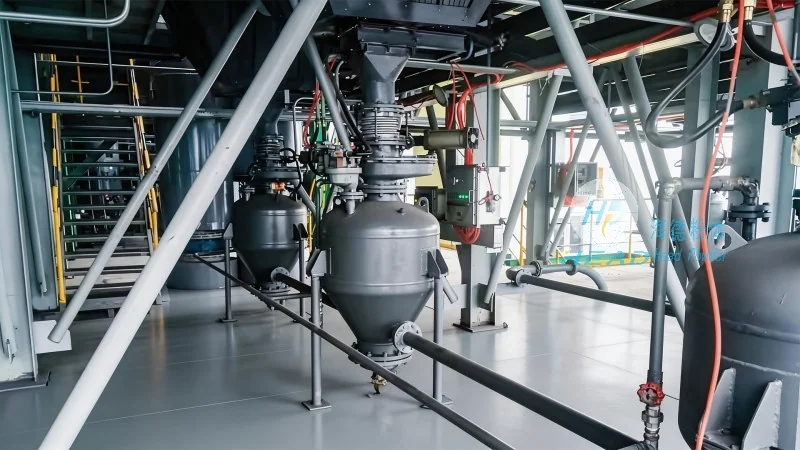
多仓泵气力输送系统是海德粉体工程有限公司自主研发的一款专业粉体输送设备,属于气力输送设备范畴。该设备通过多个仓体依次投料、气化输送的方式,实现了粉体物料的高效、连续输送。相比传统的螺旋输送机、皮带输送机等设备,多仓泵具有输送距离远(可达数百米甚至更远)、输送效率高(单台设备输送量可达数十吨每小时)、环保无污染等优点,广泛应用于化工、建材、食品、医药等多个行业。海德粉体作为行业内的专业制造商,致力于为客户提供优良品质的多仓泵粉体气力输送机,满足不同场景的输送需求,助力企业提升生产效率,降低运营成本。
多仓泵粉体气力输送机的结构组成
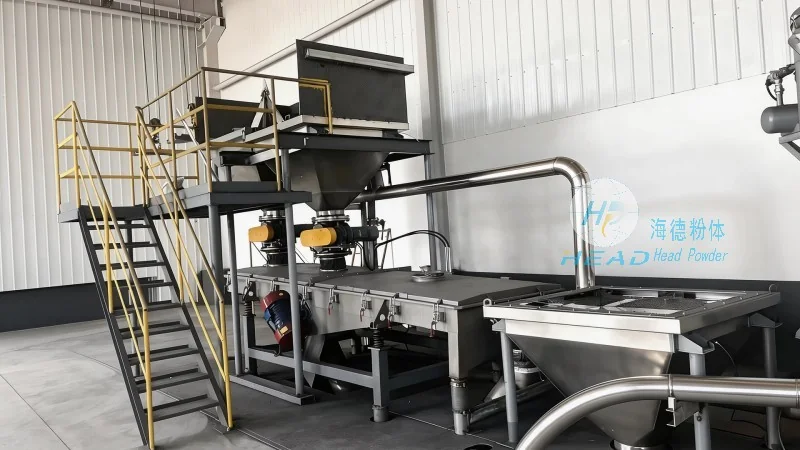
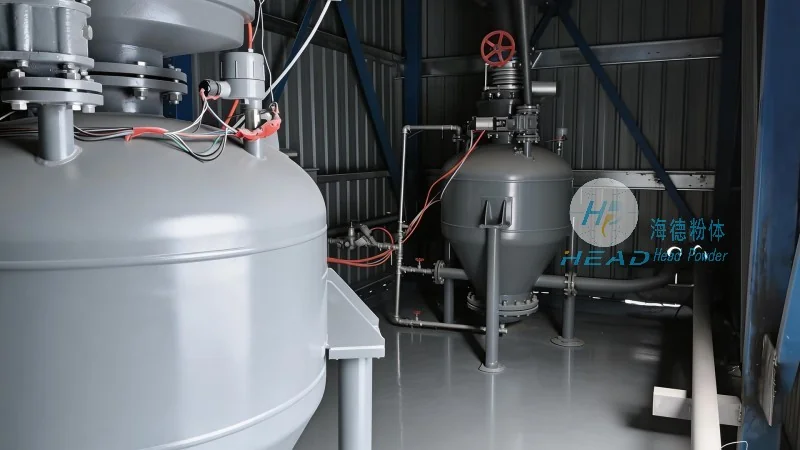
多仓泵粉体气力输送机主要由泵体、多个物料仓、气化装置、输送管道、阀门系统以及控制系统等核心部件构成。泵体作为设备的主体,通常采用较较高强度合金钢或特种塑料制造,有助于设备在长期运行中的耐磨损性和耐腐蚀性。内部设有多个独立的物料仓,每个仓体底部都集成有精细的气化喷嘴,用于与压缩空气或真空系统连接。气化装置是设备的关键部分,通过调节气化压力和流量,将粉体物料与空气充分混合,形成稳定的气固两相流。输送管道则根据输送距离和物料特性设计,通常采用耐腐蚀的金属或塑料材质,有助于输送过程中的物料不泄漏。阀门系统包括仓体进料阀、气化阀、输送阀等,通过电气或气动控制,实现物料的顺序投料和气化输送。控制系统则通过压力传感器、流量计等设备,实时监测输送过程中的关键参数,并通过PLC或工业电脑进行自动化控制,有助于设备运行的稳定性和可靠性。
多仓泵粉体气力输送机的工作流程
多仓泵粉体气力输送机的工作流程是一个连续的循环过程,主要包括物料投入、气化输送、物料卸出三个阶段。首先,在第一个物料仓中投入待输送的粉体物料,关闭仓体进料阀,打开气化喷嘴,启动气化装置,通过压缩空气将物料与空气混合,形成气固两相流。此时,气化压力和流量根据物料的密度、粒径等特性进行调节,有助于物料能够稳定输送。随后,气固两相流通过输送管道被输送到第一个卸料点,通过卸料阀将物料卸出。紧接着,第二个物料仓投入物料,第一个仓体完成输送后,阀门系统切换,第二个仓体开始气化输送,以此类推。每个仓体依次工作,实现连续的物料输送。在输送过程中,控制系统会实时监测各仓体的压力、流量以及输送管道的压力变化,根据反馈信号调整气化参数,有助于输送的稳定性和效率。当物料到达最终目的地后,通过卸料装置完成卸料,整个输送过程结束。海德粉体在设备设计上,注重各部件的协同工作,通过优化气化喷嘴的结构和阀门控制逻辑,有助于物料在输送过程中的均匀性和稳定性,减少物料在管道中的沉积和堵塞。