小袋物料气力输送线简介与结构原理介绍
小袋物料气力输送线是现代工业中实现小袋包装物料高效、安全输送的关键设备,广泛应用于化工、食品、制药等多个行业。该系统通过密闭的管道系统,利用压缩空气驱动物料沿管道移动,改善了传统人工搬运或机械输送效率低、粉尘飞扬、交叉污染等问题,成为提升生产线自动化水平的重要工具。
小袋物料气力输送线的结构组成与核心部件
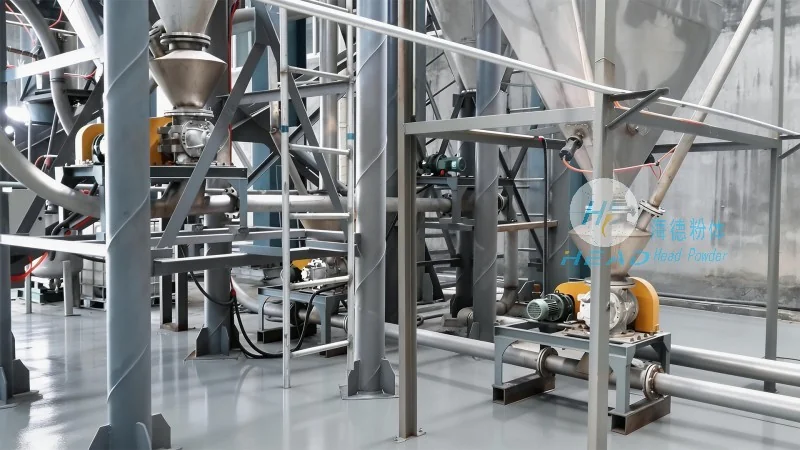
小袋物料气力输送系统主要由以下核心部件构成,各部件协同工作,有助于物料从供料到卸料的全程稳定输送:
1. 供料装置:通常采用螺旋给料机或振动给料机。螺旋给料机通过螺旋叶片的旋转将小袋物料均匀送入输送管道,适用于密度较大的物料;振动给料机则通过振动电机驱动料斗振动,使物料连续流入管道,适用于流动性较差的物料。两种设备均能避免物料堵塞,有助于输送的连续性。
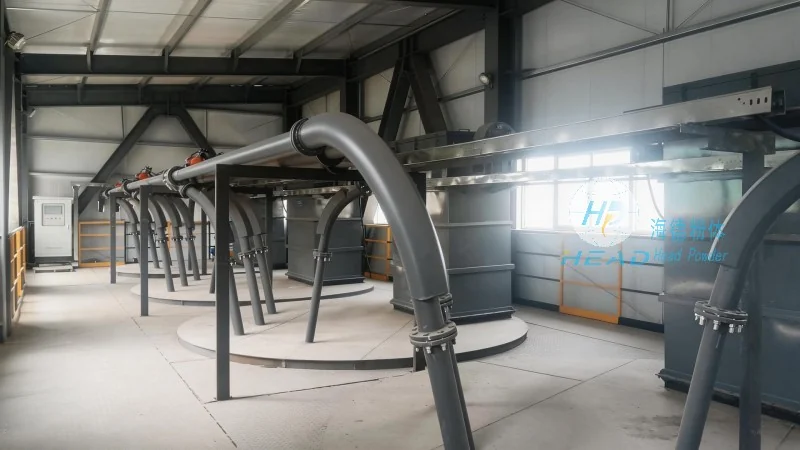
2. 输送管道:为密闭的管道系统,通常采用不锈钢或食品级塑料材质,耐腐蚀、耐磨损。管道直径根据输送量选择,一般范围为50-200mm,长度可达数百米。管道上设置弯头、三通等连接件,根据厂房布局灵活布置,有助于物料顺畅输送。
3. 分离装置:位于卸料端,主要作用是将输送的物料与空气分离。常见类型为旋风分离器,通过离心力将物料从气流中分离出来,落入卸料装置。分离效率直接影响物料纯度,旋风分离器通常能达到90%以上的分离效果,有助于卸料物料无粉尘残留。
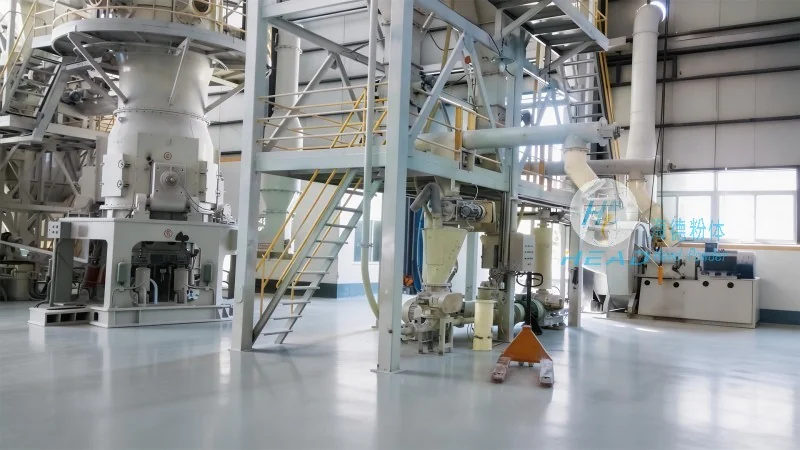
4. 卸料装置:将分离后的物料准确卸入接收容器。通常采用气力卸料器,通过控制空气压力和流量,使物料从管道末端平稳卸出,避免物料堆积或泄漏。卸料装置设计为密闭结构,防止物料外泄,符合环保要求。
5. 控制系统:由传感器、控制器和人机界面(HMI)组成。压力传感器监测输送管道内的空气压力,流量传感器检测空气流量,PLC控制器根据设定参数调节风机转速或阀门开度,有助于输送过程的稳定。HMI界面用于操作人员监控设备运行状态,调整输送参数,实现远程控制。
小袋物料气力输送线的工作原理详解
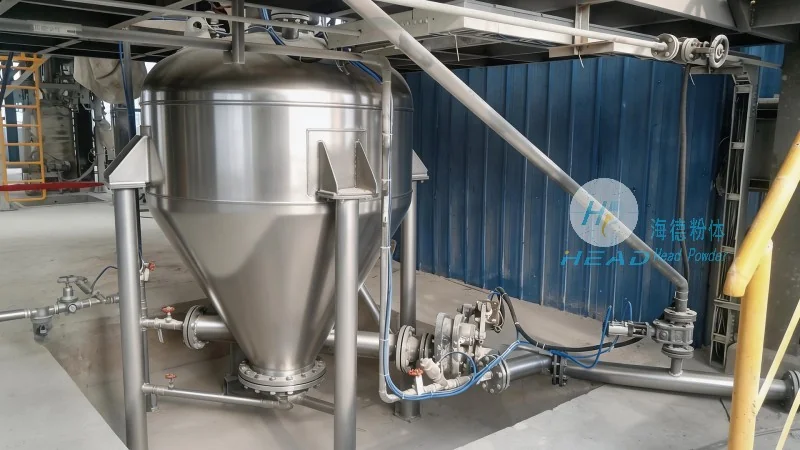
系统启动后,供料装置将小袋物料送入输送管道,同时输送管道内的压缩空气通过罗茨风机或离心风机产生,形成高速气流。物料在气流的作用下,随空气流沿管道向前输送,经过分离装置时,气流与物料分离,物料落入卸料装置,空气则通过除尘系统处理后排入大气。整个过程中,空气压力通常设定为0.5-0.8MPa,流量根据物料密度和粒径调整,有助于物料在管道内保持悬浮状态,实现高效输送。
对于不同密度的物料,系统可采用不同的输送方式:对于密度较大的物料(如水泥、化工原料),采用“悬浮输送”方式,即物料充分悬浮在气流中;对于密度较小的物料(如面粉、奶粉),则采用“拖拽输送”方式,即物料被气流拖拽前进。这种灵活的输送方式有助于了各类小袋物料的适应性。
小袋物料气力输送线的应用场景与行业适配
小袋物料气力输送线特别适用于需要频繁处理小袋包装物料的行业,具体应用场景包括:
1. 化工行业:用于输送水泥、化工原料、颜料等小袋包装物料,优化传统方案的人工搬运,减少粉尘飞扬,提升生产效率。例如,在水泥生产线上,气力输送系统可将原料从仓库直接送入生产线,缩短物料运输时间。
2. 食品行业:用于输送奶粉、添加剂、调味品等小袋包装物料,有助于卫生,避免交叉污染。食品级气力输送系统采用食品级不锈钢和密封设计,符合国家食品安全标准,广泛应用于乳制品、饮料等生产企业。
3. 制药行业:用于输送原料药、辅料等小袋包装物料,在无菌环境下实现物料输送。制药气力输送系统采用无菌设计,避免物料污染,有助于药品质量。例如,在制药厂的生产线上,气力输送系统可将原料药送入反应釜,实现自动化生产。
4. 农业行业:用于输送化肥、农药等小袋包装物料,提高运输效率,减少损耗。农业气力输送系统通常采用大流量、长距离输送,适用于农田或仓库的物料处理。
小袋物料气力输送线的技术优势分析
相比传统输送方式,小袋物料气力输送线具有多项显著技术优势,具体如下:
1. 高效性:可实现长距离(可达数百米)、大流量(每小时可输送数吨物料)的物料输送,相比人工搬运效率提升数倍,缩短生产周期。
2. 环保性:密闭的输送管道有效防止粉尘飞扬,减少对环境的污染,降低对操作人员的健康影响。同时,系统产生的废气通过除尘系统处理,符合环保法规要求。