什么是真空上料气力输送系统设备?真空上料气力输送系统设备特点和注意事项
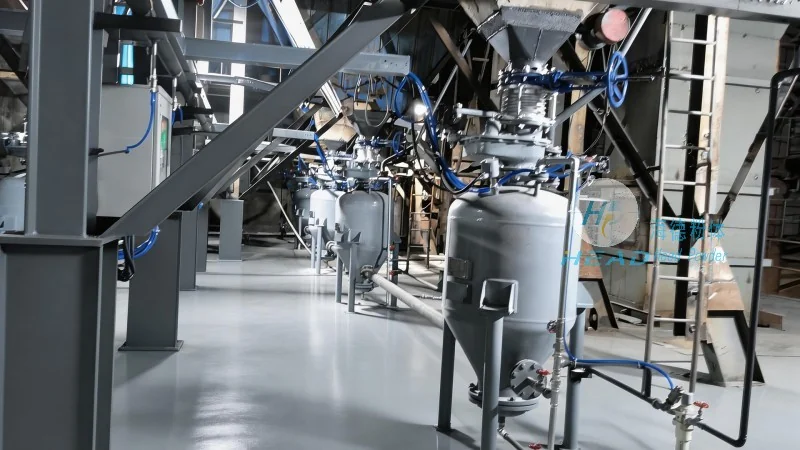
真空上料气力输送系统设备是一种利用真空技术实现粉体物料输送的自动化设备。其工作原理是通过真空泵产生负压环境,将料斗中的粉体物料吸入,并通过输送管道将其输送到指定位置。具体来说,系统启动后,真空泵开始工作,降低料斗内的气压,使料斗内形成负压,物料在压力差的作用下被吸入输送管道。随后,物料随气流在管道中流动,到达目的地后,通过控制阀门调整压力,将物料卸出。该系统通常由真空泵、料斗、输送管道、阀门、过滤器、控制面板等核心部件组成,能够实现粉体物料的连续、稳定输送。与传统的机械输送方式相比,真空上料气力输送系统设备在效率、适用性和自动化程度上具有应用优势,广泛应用于化工、食品、制药、建材等多个行业。
真空上料气力输送系统设备的核心特点
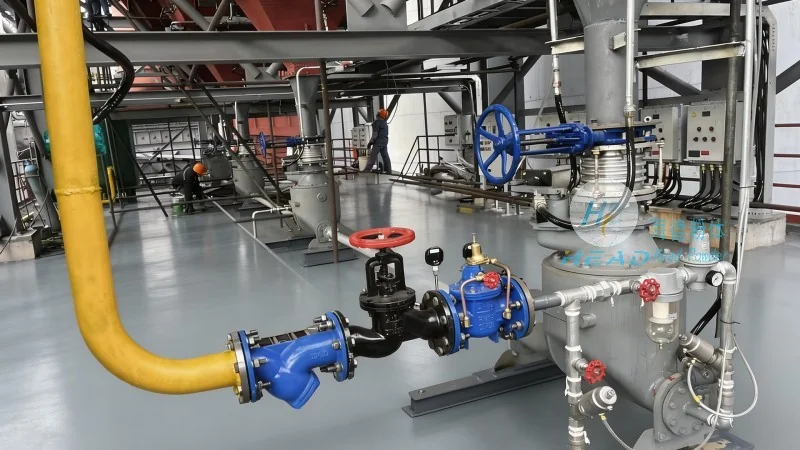
真空上料气力输送系统设备具有多项核心特点,使其成为现代工业生产中的可作为选择。首先,高效输送能力是其应用优势之一。系统通过真空负压快速将粉体物料吸入并输送,相比人工或机械输送,能够大幅缩短生产周期,提高生产效率。例如,系统输送速度可达每小时数吨,甚至数十吨,相比人工输送效率提升数倍。其次,适用范围广泛,能够处理多种类型的粉体物料,包括干燥、易流动的物料,甚至一些具有特殊要求的物料,如食品级、医药级粉体,有助于物料在输送过程中不受污染。此外,自动化程度高,系统配备智能控制面板,能够实现自动启停、压力监测、故障报警等功能,减少人工干预,降低劳动强度。同时,节能环保,真空泵的能耗相对较低,且输送过程中减少粉尘飞扬,有效改善工作环境,符合现代工业的绿色生产要求。这些特点使得真空上料气力输送系统设备在多个行业中得到广泛应用。
真空上料气力输送系统设备的应用优势
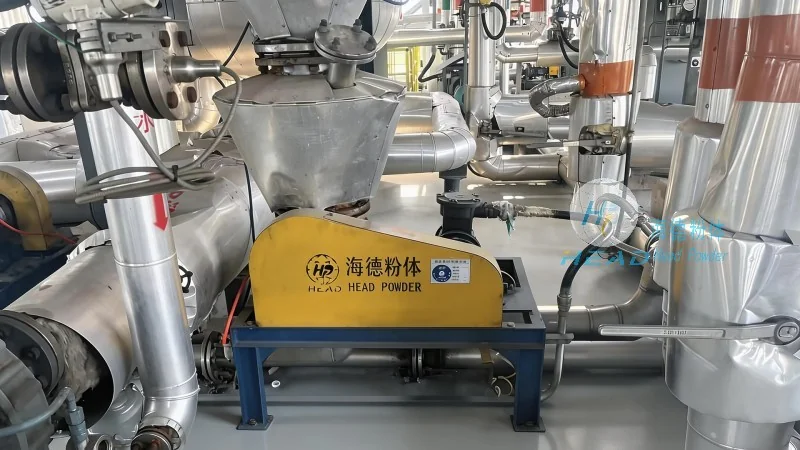
在实际应用中,真空上料气力输送系统设备展现出诸多优势。例如,在化工行业,可用于输送各种化工原料,如碳酸钙、氧化铁等,有助于物料在输送过程中保持干燥,避免结块或变质。在食品行业,系统可处理面粉、奶粉等食品原料,通过密封输送,防止交叉污染,支持食品安全,符合食品卫生标准。在制药行业,真空上料气力输送系统设备能够满足GMP标准要求,实现无菌或低污染的物料输送,有助于药品质量。此外,系统的高效性和稳定性能够减少物料损耗,提高生产利用率,为企业带来直接的经济效益。例如,某化工企业采用该系统后,生产效率提升了30%,物料损耗减少了20%,有所降低了运营成本。这些优势使得真空上料气力输送系统设备在多个行业中得到广泛应用。
使用真空上料气力输送系统设备时的注意事项
为有助于真空上料气力输送系统设备持续运行,用户需要注意以下几点。首先,日常维护至关重要。应定期检查真空泵的油位和滤网,每季度更换一次滤网,防止堵塞;清理输送管道内的积料,每月进行一次管道清理,避免堵塞导致系统压力异常。其次,操作规范不可忽视。启动前应检查所有阀门是否关闭,避免物料泄漏;输送过程中密切监控压力表,若压力异常,立即停止运行检查;停机时先关闭真空泵,再关闭阀门,避免倒吸现象。此外,系统密封性需要保持良好,定期检查各连接部位是否漏气,使用肥皂水检测,有助于真空度达到设计要求(通常为-0.8至-0.9MPa)。如果遇到故障,应及时联系专业技术人员进行维修,避免自行拆卸导致设备损坏。例如,若系统出现压力下降,可能是管道堵塞或真空泵故障,应先检查管道是否堵塞,再检查真空泵是否正常工作。通过规范操作和维护,可以有效延长设备使用寿命,降低维护成本。例如,某企业定期维护后,设备故障率降低了50%,使用寿命延长了2年。