正压物料输送线简介,优势特点介绍
案例背景
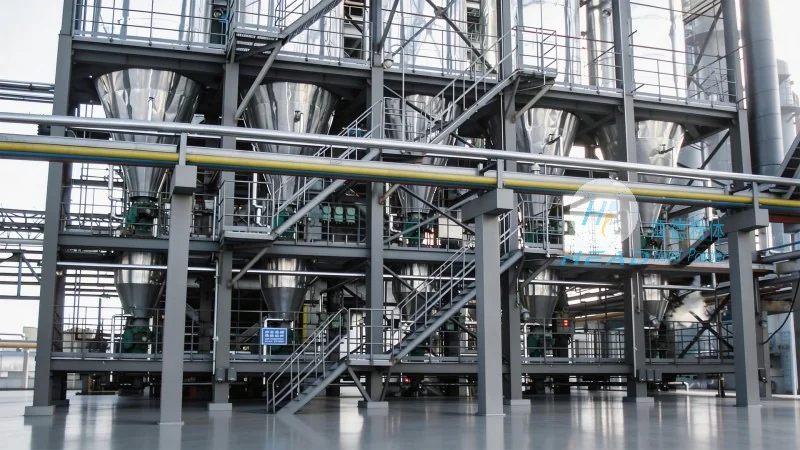
在工业生产与物流运输中,粉体物料的处理是一个至关重要的环节。传统的机械输送方式如皮带输送机、斗提机等,往往存在占地面积大、密封性差、易产生扬尘等固有缺陷。为了解决这些问题,气力输送技术应运而生,并逐渐成为工业输送的主流方案。其中,正压物料输送线作为一种高效、环保的输送方式,凭借其独特的结构设计和运行原理,在化工、水泥、食品、医药等多个领域得到了广泛应用。正压物料输送线利用压缩空气作为动力源,通过管道系统将粉状或颗粒状物料从一处输送到另一处,实现了物料的水平、垂直及复杂路径输送。它不仅能够满足大规模连续生产的需求,还能有效支持生产环境的洁净度,减少物料损耗。
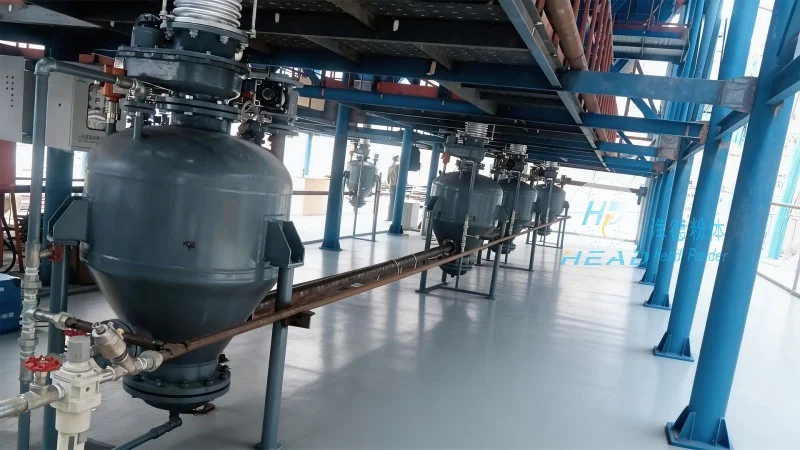
正压物料输送线的核心在于其“正压”特性,即系统内部的压力高于外界大气压。这种压力差是物料流动的动力来源。与负压输送相比,正压输送系统在处理长距离输送、大容量输送以及多点进料、多点卸料的复杂工况时,具有天然的优势。它不需要像负压输送那样对整个管道系统进行严格的负压密封,从而降低了系统的漏气风险,提高了输送效率。同时,正压气力输送系统通常采用密闭管道设计,充分杜绝了物料在输送过程中的粉尘外泄,保护了操作人员的呼吸健康,同时也避免了粉尘对周边环境的污染,符合工业绿色制造的要求。
在具体的工程应用中,正压物料输送线通常由气源设备、输送管道、供料装置、分离装置、除尘装置以及控制系统等部分组成。气源设备一般采用罗茨风机或空气压缩机,提供稳定的高压气流;供料装置则负责将物料连续、定量地送入输送管道;输送管道将物料与气流混合,形成气固两相流,在压力的作用下将物料输送到目的地;分离装置将物料与气流分离,物料落入料仓,气流经过除尘处理后排放。整个系统运行平稳,操作简单,维护方便,是工厂实现物料输送自动化、智能化的可作为选择。
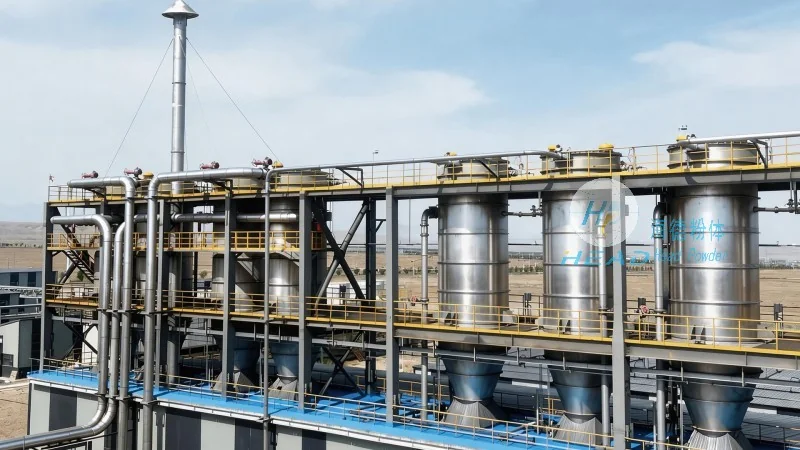
正压气力输送系统的工作原理
要深入了解正压物料输送线的优势,首先需要掌握正压气力输送系统的工作原理。该系统的工作过程是一个连续的能量转换和物质传递过程。其基本逻辑是利用高压气体作为载体,将散状物料悬浮并推动其在管道内流动。在正压输送系统中,气源压力通常设定在0.1MPa至0.4MPa之间,这个压力范围既能有助于物料有足够的动能进行远距离输送,又能避免过高的压力导致设备磨损加剧或能耗过高。
在输送过程中,物料首较好入供料器。供料器是正压气力输送系统的关键部件,它建议在有助于物料顺畅进入的同时,严格控制气体的泄漏。常见的供料器形式包括旋转供料器、螺旋输送泵和文丘里供料器等。当物料被供料器送入输送管道后,高压气流会迅速包裹物料颗粒,形成气固两相流。根据输送速度和浓度的不同,气固两相流又可分为稀相输送和密相输送。稀相输送通常采用较高的气流速度,物料呈悬浮状态流动,适合输送距离较短、对物料磨损要求不高的场合;而密相输送则采用较低的气流速度和较高的物料浓度,物料呈流态化或栓塞状流动,适合输送距离长、易磨损物料或需要减少扬尘的场合。
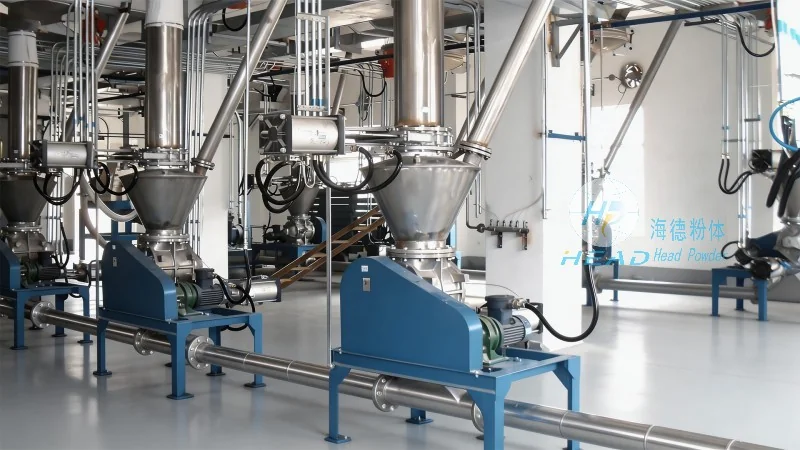
正压气力输送系统的管道设计是其原理得以实现的基础。管道通常采用较较较较较较较较高强度耐磨材料制成,以抵抗高速流动的物料颗粒对管壁的冲刷。在输送路径上,系统会根据地形和工艺需求进行灵活布置,无论是水平直管、垂直提升管还是弯头、三通等异形管件,都能有助于物料顺畅通过。当物料到达目的地时,通过分离器将物料与气流分离,物料落入下方的料仓储存,而净化后的气流则通过除尘器处理后排放至大气中。整个过程中,正压系统通过控制阀门的开闭和风机的转速,可以较为准确调节输送流量和压力,实现系统的自动化控制。
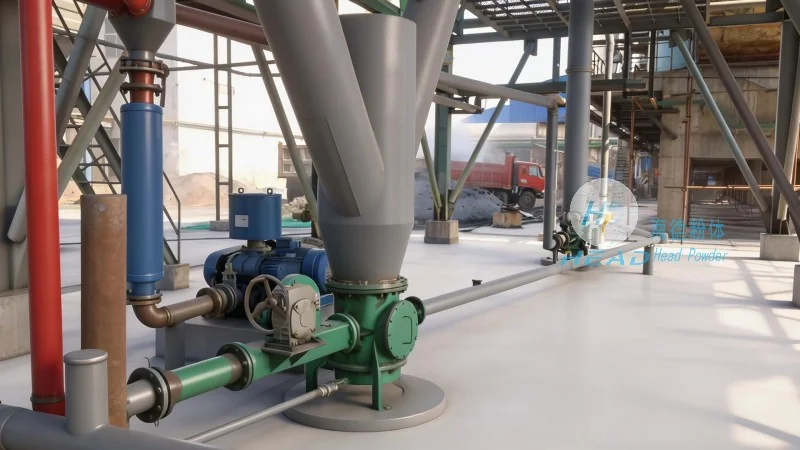
正压气力输送设备的主要特点
正压物料输送线之所以能够在众多输送技术中脱颖而出,主要得益于正压气力输送设备所具备的应用优势。首先,"密封性好,无泄漏"是正压输送最突出的特点。由于系统内部处于正压状态,外界空气无法进入系统,这从根本上杜绝了粉尘外溢的可能性。对于食品、医药、化工等行业而言,这种密闭性对于防止交叉污染、有助于产品质量具有决定性意义。同时,密封性也意味着物料的回收率高,减少了物料的浪费。
其次,"输送距离远,爬坡能力强"。正压气力输送系统不受地形限制,可以实现水平输送数百米,甚至垂直提升几十米。这对于工厂布局复杂、车间空间受限的情况尤为有利。它不需要像机械输送那样占用大量的地面空间或设置复杂的提升机,只需在起点和终点安装管道即可,极大地节省了厂房面积,优化了生产布局。