连续定量物料气力输送简介,优势特点介绍
案例背景
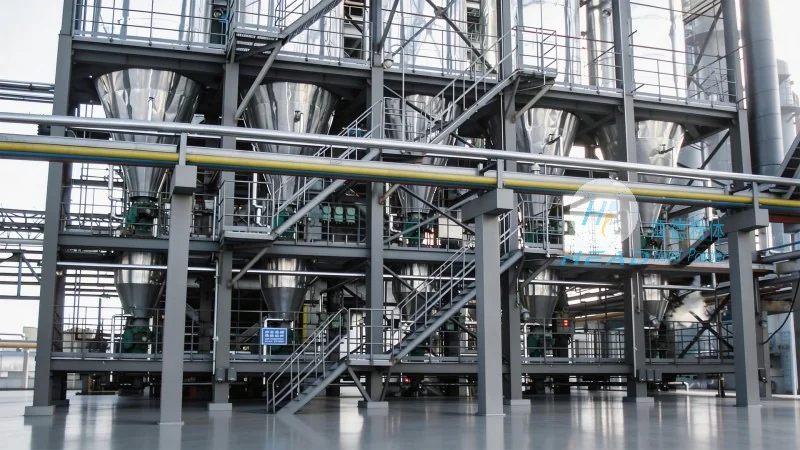
在工业生产流程中,粉体物料的传输与处理是许多行业不可或缺的关键环节。随着工业自动化水平的提升,传统的机械输送方式,如皮带输送机、螺旋输送机等,逐渐显露出其在粉尘控制、空间占用及输送精度方面的局限性。为了解决这些痛点,连续定量物料气力输送技术应运而生,并迅速成为化工、建材、粮食加工、医药及食品等行业的主流选择。连续定量气力输送系统气力输送设备,顾名思义,不仅具备气力输送“气力驱动、管道输送”的特性,更强调“连续”与“定量”两个核心指标。这意味着该系统能够实现物料的24小时不间断输送,同时能够根据生产工艺的需求,较为准确控制输送流量,有助于每一批次产品的配比准确无误。
连续定量气力输送系统的工作原理
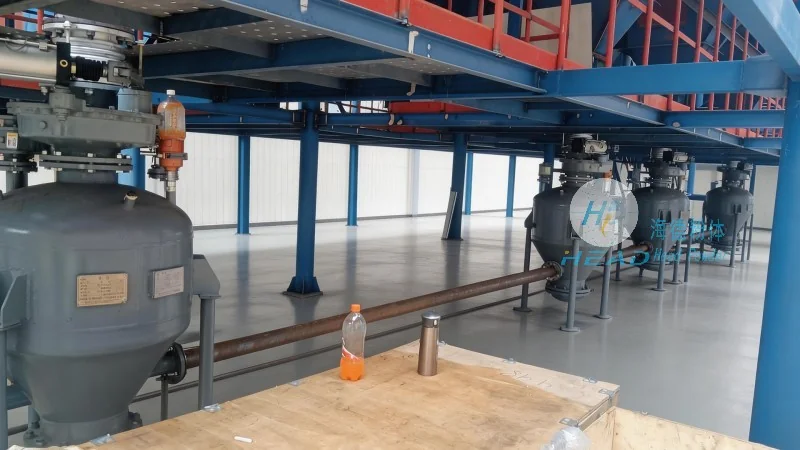
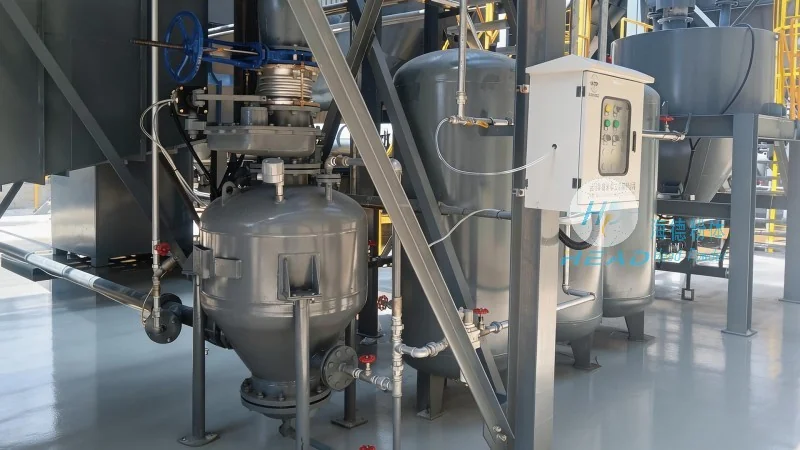
连续定量气力输送系统通常基于负压或正压输送原理,通过风机产生的气流在密闭管道中推动物料移动。与间歇式输送不同,连续定量输送系统采用了较好的流化床技术和变频控制技术。在输送过程中,物料通过料仓进入流化泵,在压缩空气的作用下被充分流化,形成类似流体的状态,从而能够顺畅地通过输送管道。系统中的流量计和传感器会实时监测物料的输送量,并将数据反馈给控制系统。控制系统根据预设的参数,自动调节风机的转速和阀门的开度,从而实现对输送流量的较为准确调节和连续控制。这种闭环控制机制有助于了输送过程的稳定性,避免了传统输送方式中常见的“断料”或“堵料”现象。
系统构成要素
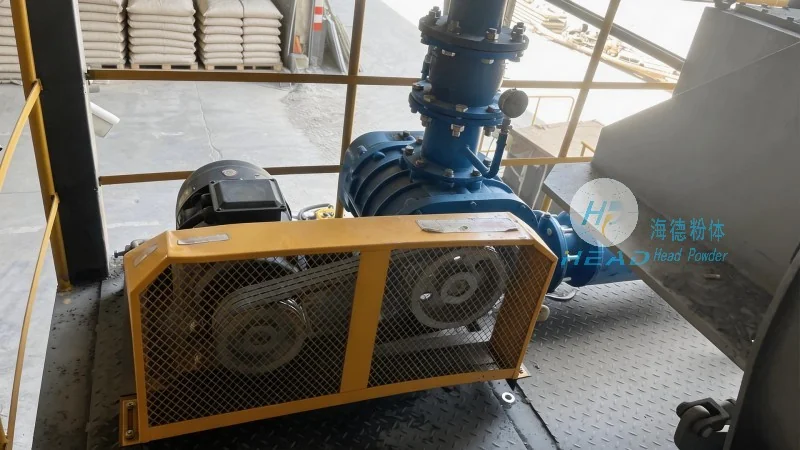
一个完整的连续定量气力输送系统通常由料仓、输送泵(或发送器)、输送管道、除尘器、风机、料位计、流量控制阀及PLC控制柜等组成。料仓用于储存待输送物料,并配备料位计以监控库存;输送泵是系统的核心部件,负责将物料吸入并加速;输送管道将物料从起点输送到终点;除尘器则用于净化排放的尾气,有助于环保达标。PLC控制柜作为系统的“大脑”,负责协调各个部件的工作,有助于整个输送过程安全、高效、较为准确。
输送模式选择
根据输送距离、输送高度及物料特性的不同,连续定量气力输送系统气力输送设备可以灵活配置为负压输送或正压输送模式。负压输送通常适用于短距离、小流量的输送,系统对除尘要求较高;而正压输送则适用于长距离、大流量的输送,具有更高的效率。无论采用何种模式,系统的核心目标都是实现物料的连续、定量输送。
连续定量气力输送设备的应用优势
连续定量气力输送设备之所以在工业领域备受青睐,主要得益于其无可比拟的技术优势。首先,它解决了粉体输送过程中的粉尘飞扬问题。由于整个输送过程在密闭管道中进行,物料与外界环境隔离,不仅避免了粉尘对工作环境的污染,保护了工人的身体健康,还符合严格的环保法规要求。其次,该设备极大地提高了输送效率。连续不断的输送模式消除了传统设备因启动、停止而产生的能耗浪费,实现了全天候、高负荷的正常运行。
较为准确的定量控制
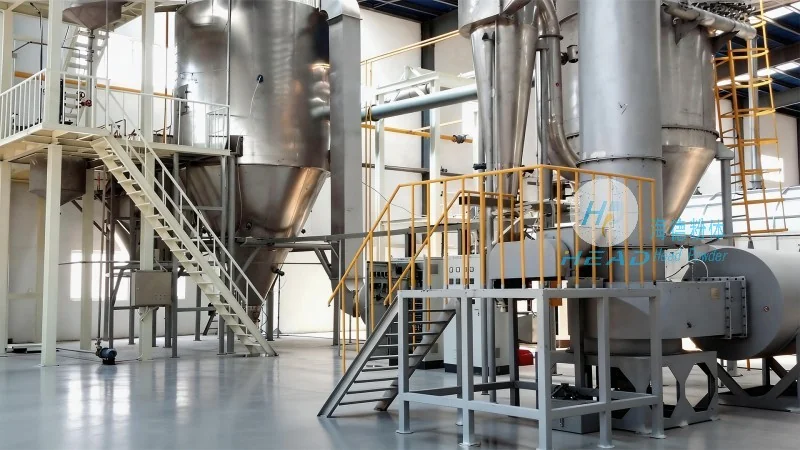
“定量”是连续定量物料气力输送的主要优势之一。在配料混合、原料投料等工序中,原料的配比直接关系到最终产品的质量。连续定量气力输送设备通过高精度的流量控制技术,能够将输送误差控制在极小的范围内。这对于需要较为准确配比的化工原料、食品添加剂等物料的输送尤为重要。通过较为准确的定量控制,企业可以有效减少原料浪费,降低生产成本,并有助于产品质量的稳定性。
持续高效的输送能力
“连续”则代表了系统的高效与稳定。连续定量气力输送系统消除了传统输送设备中常见的“间歇式”输送带来的效率瓶颈。系统能够根据生产节奏,持续不断地将物料输送到位置,无需频繁的启停操作。这不仅提高了设备的利用率,还减少了机械部件的磨损,延长了设备的使用寿命。同时,系统具备较强的适应能力,能够适应不同种类的粉体、颗粒物料,甚至超细粉体,展现出极高的通用性。