辽宁沈阳某建材厂干粉输送项目案例
在辽宁沈阳某建材厂的生产线升级过程中,干粉物料的输送效率与环保标准成为核心挑战。该厂原有输送系统采用人工加机械结合的半开放式模式,不仅无法满足日益增长的产能需求,更因粉尘逸散导致作业环境恶化,同时增加了设备维护与原料损耗成本。针对这一现状,海德粉体为其定制了一套全密闭气力输送系统,以自动化、低能耗、零泄漏的方案实现了物料流转的综合优化。
案例简介
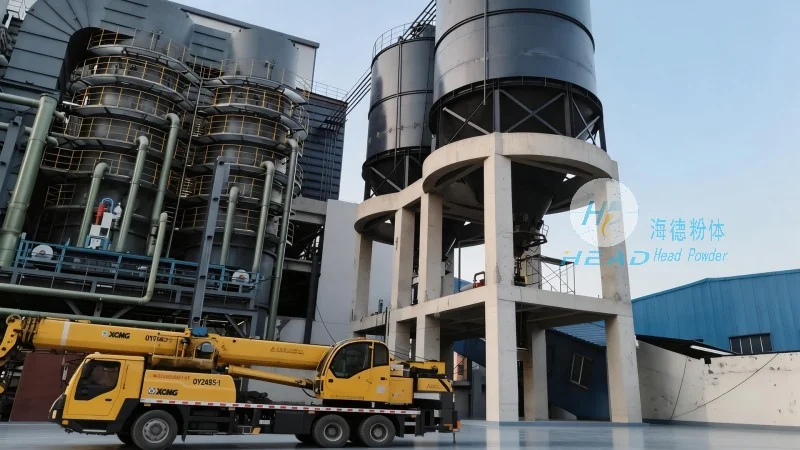
本项目位于辽宁沈阳,服务于一家专注于建筑干粉生产的建材企业。该厂主要处理水泥、石英砂、添加剂等粉状原料,日处理量需达到80吨以上。原有的螺旋输送+斗式提升机组合长期存在堵料、磨损严重、粉尘外泄等问题,且无法实现多点多工位的较为准确投料。海德粉体团队经过实地勘测与工艺分析,为该厂设计并安装了一套正压浓相气力输送系统,覆盖从原料仓到混合机、包装线的全流程密闭输送。
客户痛点
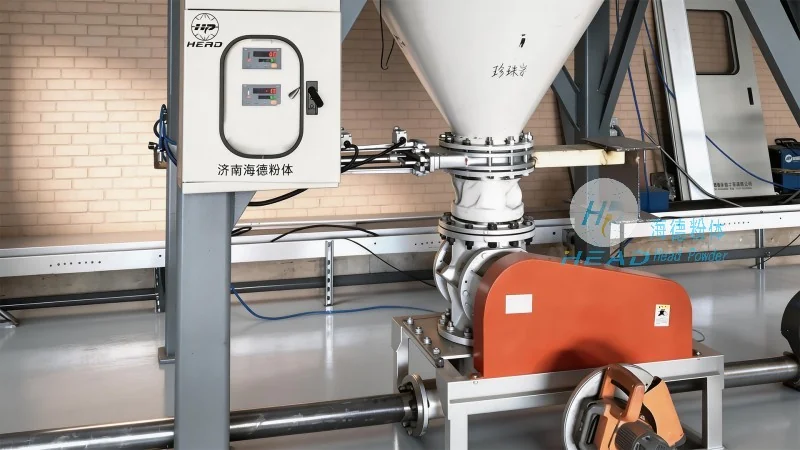
该建材厂在生产过程中面临以下突出问题:
- 粉尘污染严重:开放式输送环节导致大量微细粉尘逸散,不仅威胁工人健康,也增加了环保合规压力。
- 设备故障率高:螺旋输送机构件易磨损、卡料,平均每月需停机维护2~3次,严重影响连续生产。
- 能耗与浪费并存:传统机械输送方式能耗较高,且因泄漏造成的原料损耗约占年总用量的3%~5%。
- 自动化程度低:需人工操作多个切换阀门与启停设备,无法与上游配料系统联动,导致批次间计量偏差较大。
产品优势(解决方案)
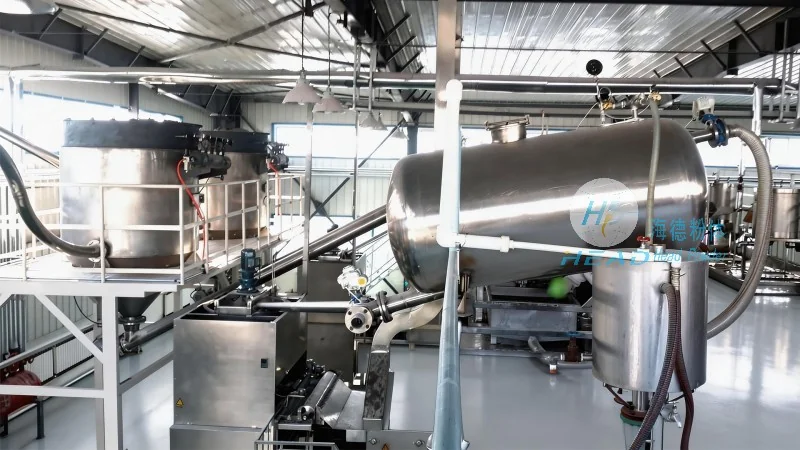
海德粉体提供的正压浓相气力输送系统针对性解决了上述痛点:
- 全密闭管道输送:采用无缝钢管与耐磨弯头,配合高效除尘器,实现零粉尘外溢,满足环保排放标准。
- 低能耗、低损耗:运用浓相输送技术,以较低气料比完成长距离稳定输送,综合能耗较传统机械方案降低20%以上,原料损耗控制在0.5%以内。
- 智能控制与联动:配备PLC自动控制系统,可根据上游配料指令自动调节输送速度与路径,支持多工位较为准确投料,批次计量误差小于±1%。
- 可靠性能与低维护:所有易损部件均采用耐磨材质,并配置自动润滑与故障预警系统,设备连续运行周期超过3000小时,维护频次降低70%。
自系统投运以来,该建材厂年产能提升约25%,粉尘排放浓度低于10mg/m³,设备年停机时间缩短至15小时以内,综合运维成本下降35%。海德粉体以成熟的技术方案与规范的项目管理,帮助客户实现了高效、环保、智能的干粉输送目标。
上一篇:陕西西安某新材料企业粉体输送项目案例
下一篇:
返回列表